如何选择合适的ABS 颗粒物料输送系统设备?常规流程步骤详解
案例背景
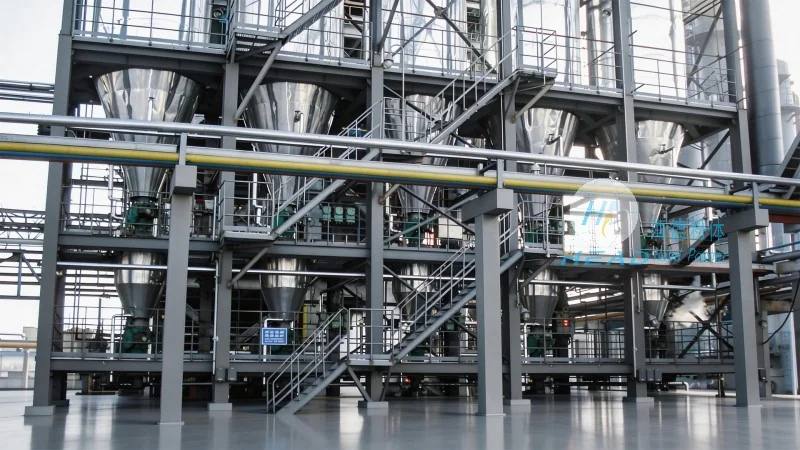
在工业生产中,ABS(丙烯腈-丁二烯-苯乙烯共聚物)颗粒因其优异的物理性能,被广泛应用于汽车配件、家电外壳、电子电器等领域。随着生产规模的扩大,如何高效、安全地将ABS颗粒从原料仓输送到注塑机或挤出机,成为许多工厂关注的重点。这不仅仅是简单的物料搬运,更是支持生产线连续性、降低粉尘污染和防止物料损耗的关键环节。因此,选择一套合适的ABS颗粒物料输送系统设备,直接关系到生产成本的控制和产品质量的稳定性。本文将详细解析如何通过常规流程步骤,科学地选择适合您生产需求的ABS颗粒气力输送解决方案。
1步:全面评估物料特性与输送需求
在进行系统选型之前,首要任务是深入分析ABS颗粒的物理化学特性以及具体的输送工况。ABS颗粒通常具有特定的粒径分布和流动性,但在不同湿度或温度下,其流动性可能会发生变化。如果忽视了这些细节,可能会导致输送过程中出现堵塞或管道磨损加剧等问题。因此,在确定方案前,建议明确输送量(如吨/小时)、输送距离(水平与垂直距离)、提升高度以及是否需要跨越障碍物。
此外,还需要考虑ABS颗粒的易碎性和静电特性。对于易产生静电的ABS颗粒,输送系统建议配备相应的除尘和接地装置,以防止火花引发的安全事故。这一阶段的评估是后续所有选型的基础,只有明确了“输什么”和“怎么输”,才能为后续的系统设计提供准确的参数依据。
第二步:确定系统类型与工作原理
在明确了基本需求后,下一步是确定采用何种类型的气力输送系统。目前市场上主流的物料输送方式主要分为稀相输送和密相输送两大类,针对ABS颗粒的特性,选择正确的系统类型至关重要。
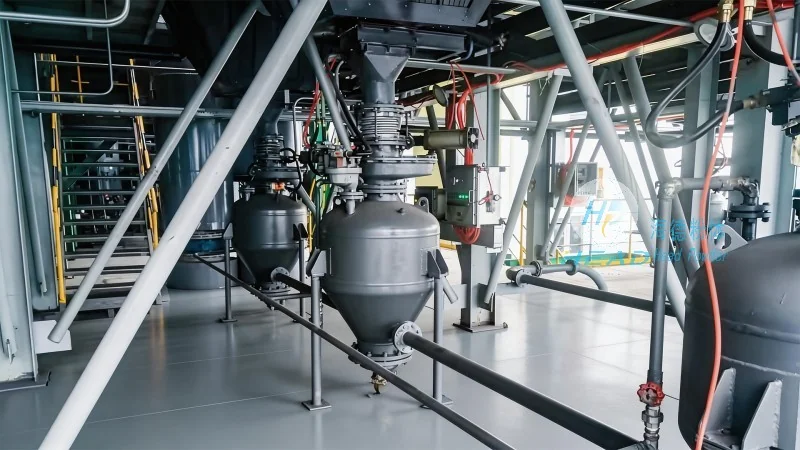
稀相气力输送通常利用较高的气流速度(通常在20-40米/秒)来输送物料,虽然设备结构相对简单,但由于高速气流对颗粒的冲击力大,容易导致ABS颗粒破碎,且能耗较高,管道磨损也较为严重。相比之下,密相气力输送则采用较低的气流速度(通常在4-10米/秒)和较高的料气比,利用脉冲栓流技术将物料在管道内形成“柱塞”状输送。这种方式的应用优势在于能耗低、磨损小、物料破碎率极低,较为适合ABS颗粒这类对完整性要求较高的物料。
因此,对于大多数追求高效节能的ABS颗粒气力输送项目,密相系统往往是首选。在具体实施中,需要根据现场空间限制和工艺要求,进一步确定是采用负压输送还是正压输送。负压系统适合从多个吸点向一个卸料点输送,而正压系统则更适合从单个供料点向多个卸料点分散输送。
第三步:核心设备选型与技术参数匹配
确定了系统类型后,核心设备的选型是有助于输送系统正常运行的核心。一套完整的ABS颗粒气力输送系统气力输送设备,通常包括气源设备、输送泵(发送器)、输送管道、分离器、除尘器以及控制柜等关键部件。
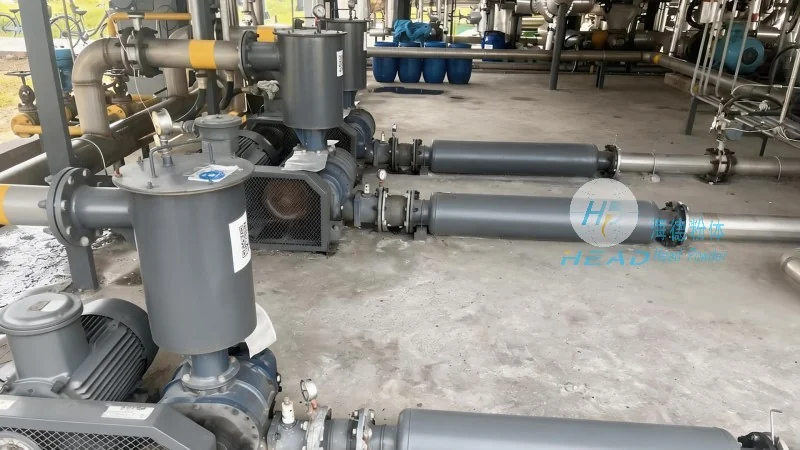
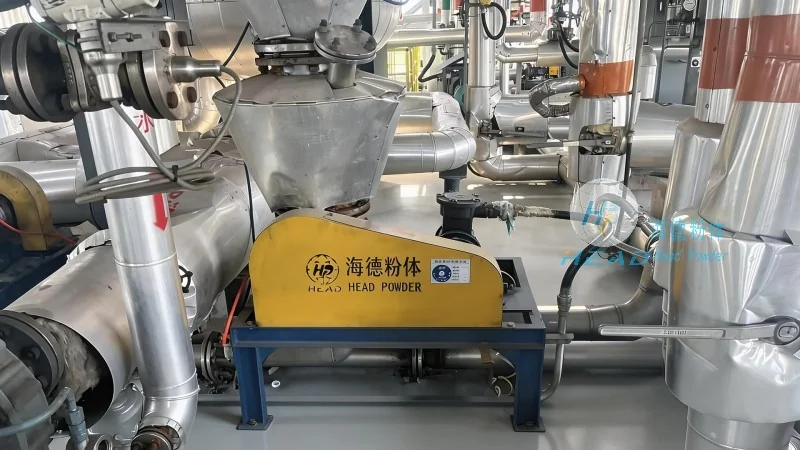
在气源设备方面,对于密相输送系统,通常选用高压罗茨风机或螺杆空压机,其提供的压力建议能够克服管道阻力、提升高度以及料柱的重量。对于输送泵,需要根据输送量和料气比来计算泵的容积和规格,有助于物料能够被充分压缩并顺利推出。同时,管道材质的选择也需慎重考虑,ABS颗粒在高速撞击下会产生磨损,因此通常推荐使用耐磨钢管或内衬聚氨酯的管道,以延长设备使用寿命。
此外,系统的可靠性直接决定了生产线的停机风险。在选型时,应优先考虑设备材质的耐腐蚀性和耐磨性,以及电气元件的稳定性。专业的设备供应商会根据ABS颗粒的具体特性,提供定制化的配置方案,有助于每一台设备都能在较好工况下工作。
第四步:系统布局设计与气固比优化
合理的系统布局是气力输送工程成功的关键。在设计阶段,工程师需要绘制详细的管道走向图,充分考虑弯头的数量和角度。过多的弯头会增加系统的压力损失,导致输送距离受限。对于ABS颗粒气力输送系统,通常建议减少90度大角度弯头,优先采用45度或30度弯头,以降低阻力。
气固比是衡量输送效率的重要指标,它指的是单位体积气体所输送的物料质量。合理的气固比设计可以在有助于物料顺利输送的前提下,较大程度地降低能耗。对于ABS颗粒,通常将气固比控制在通常范围内(如30-50kg/kg),过高会导致管道磨损加剧,过低则可能出现堵管现象。这需要结合现场实际情况,通过模拟计算和经验公式进行反复验证。
第五步:自动化控制与安全防护配置
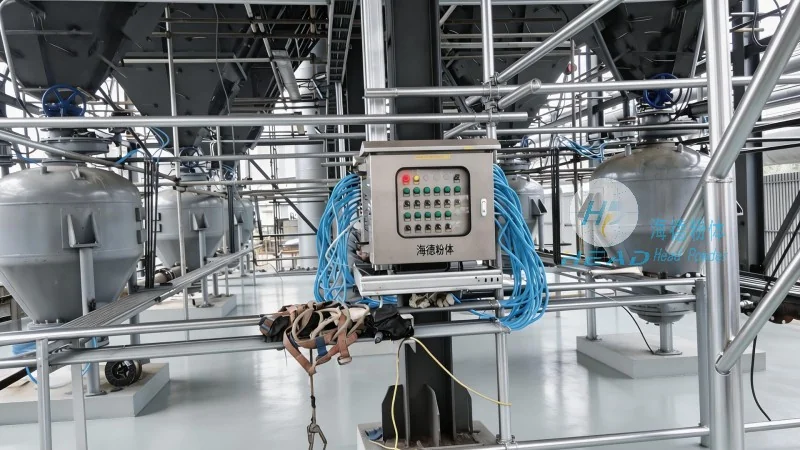
工业生产对自动化程度的要求越来越高,一套完善的控制系统可以大大降低人工操作失误的风险。在ABS颗粒气力输送系统的设计中,应集成PLC自动控制模块,实现对输送泵的自动进料、自动发送、自动补气以及故障报警功能。
安全防护方面,系统建议配备完善的除尘装置和料位检测装置。当料仓满料时,系统应能自动停止进料或报警,防止溢料;当除尘器压差过高时,应及时清理滤芯,防止粉尘爆炸风险。特别是对于含有易燃易爆成分的ABS颗粒,建议有助于整个输送过程处于密封状态,杜绝粉尘外泄,并配备相应的防爆电气元件。