煤渣颗粒气力输送系统方案
在工业物料输送领域,煤渣颗粒的输送一直是一个挑战。传统输送方式如皮带输送机、斗式提升机,往往存在扬尘严重、易堵塞、效率低等问题。为解决这些问题,山东海德粉体工程有限公司(简称“海德粉体”)推出了专业的煤渣颗粒气力输送系统方案,通过优化的气力输送技术,实现高效、环保、稳定的物料输送,为用户带来显著的效益提升。
系统概述与核心价值
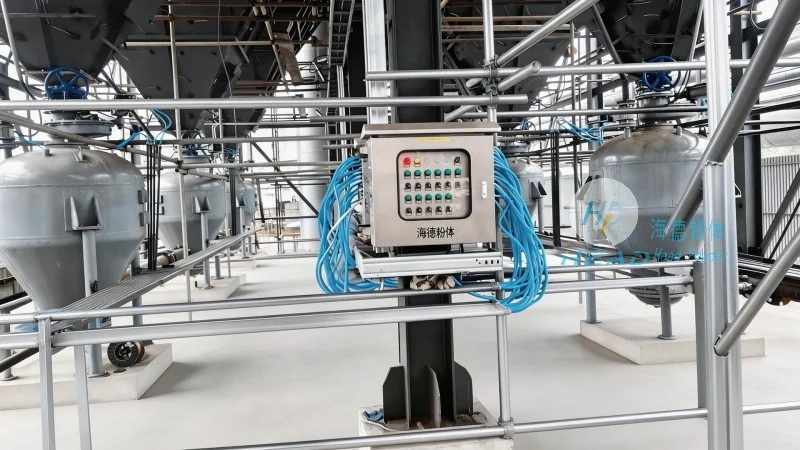
煤渣颗粒气力输送系统是一种利用气流输送固体颗粒物料的设备,通过将煤渣与空气混合,形成流态化输送介质,从而实现颗粒的连续、无接触输送。该系统广泛应用于火电厂、建材厂、化工企业等,用于处理煤渣、废渣等颗粒物料。海德粉体推出的系统方案,不仅解决了传统输送方式的弊端,更结合了工业实际需求,提供了定制化的解决方案,有助于系统与用户的工艺流程稳定匹配,实现“从源头到终点”的全程密封输送,有效降低扬尘污染,提升生产效率。
系统组成与工作原理
煤渣颗粒气力输送系统主要由供料装置、气力输送管道、分离设备和收料装置四大核心部分组成,各部分协同工作,完成物料输送的全过程。
1. 供料装置:通常采用螺旋给料机或振动给料机,通过均匀给料有助于煤渣颗粒以稳定的流量进入输送管道,避免堵塞。对于湿度较高的煤渣,还可配备干燥装置,降低湿度对输送的影响。
2. 气力输送管道:采用耐磨损、耐腐蚀的材质(如不锈钢、合金钢),管道内壁光滑,减少颗粒与管道的摩擦阻力。管道中设置弯头、三通等部件,通过优化设计降低气流阻力,提高输送效率。管道布局可根据用户现场条件灵活设计,实现长距离输送(如数百米甚至更远)。
3. 分离设备:在输送末端,设置旋风分离器或布袋除尘器,将输送过程中的煤渣颗粒与空气分离。旋风分离器通过离心力将颗粒分离,布袋除尘器则通过过滤介质拦截颗粒,有助于排放的气体达到环保标准。分离后的煤渣颗粒落入收料装置,空气则通过风机排出。
4. 收料装置:通常为料仓或储罐,用于储存输送后的煤渣。料仓配备卸料阀,可根据需要控制物料排放,实现自动化卸料。对于需要进一步处理的煤渣,还可连接后续设备(如制砖机、水泥搅拌机等)。

系统工作原理为正压气力输送:风机产生高压气流(通常为0.5-1.0MPa),将煤渣颗粒与空气混合,形成流态化输送流,通过管道输送至终点。在输送过程中,颗粒随气流运动,通过管道内的弯头、三通等部件时,气流速度和压力保持稳定,有助于颗粒不沉降、不堵塞。到达终点后,通过分离设备将颗粒与空气分离,颗粒进入收料仓,空气通过除尘设备处理后排入大气。负压气力输送则相反,风机在末端抽气,形成负压,将颗粒吸入管道,适用于短距离或对扬尘要求更高的场景。
技术优势与性能特点
海德粉体的煤渣颗粒气力输送系统方案,相比传统输送方式,具有以下显著技术优势:
1. 高效输送:系统通过优化气流速度和压力,实现煤渣颗粒的快速输送,输送效率比传统皮带输送机高30%以上。对于长距离输送(如500米以上),仍能保持稳定的输送量,满足大规模生产需求。
2. 低扬尘与环保:系统采用全密封设计,从供料到收料全程无泄漏,有效减少扬尘污染。分离设备中的布袋除尘器可过滤细小颗粒,有助于排放气体达到国家环保标准,符合工业环保要求。
3. 适应性强:系统可适应不同粒径(通常0.1-50mm)、不同湿度的煤渣颗粒,通过调整风量、风压等参数,有助于输送顺畅。对于含有杂质的煤渣,系统配备的过滤装置可去除杂质,提高物料纯度。
4. 节能降耗:风机选型合理,采用变频控制技术,根据输送量调整风量,降低能耗。相比传统输送设备,系统运行能耗降低20%-40%,长期运行成本有所降低。
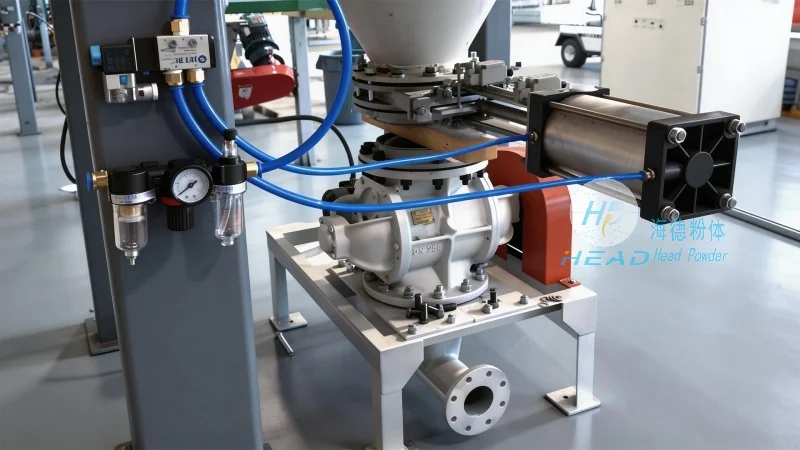
5. 自动化控制:系统配备PLC控制系统,可实现远程监控、自动启停、故障报警等功能。用户可通过上位机软件实时查看输送状态,调整参数,提高操作便捷性。对于大型系统,还可集成SCADA系统,实现集中控制与管理。
应用场景与实际案例
煤渣颗粒气力输送系统广泛应用于多个行业,具体应用场景如下:
1. 火电厂煤渣处理:火电厂燃烧煤后产生的煤渣,通常需要输送至堆场或用于制砖、水泥等建材生产。传统皮带输送机易受煤渣湿度影响,导致堵塞和扬尘。采用海德粉体的气力输送系统,可将煤渣从锅炉房输送至堆场,全程密封,扬尘减少90%以上,输送效率提升40%,改善电厂煤渣处理难题。
2. 建材厂骨料输送:煤渣作为建材行业的骨料(如制砖、水泥的原料),需要高效、环保的输送方式。海德粉体的系统可将煤渣从破碎车间输送至配料仓,通过自动化控制,实现配料较为准确,减少人工干预,提高生产效率。
3. 化工行业废渣处理:化工企业产生的废渣(如煤渣、矿渣等)需要安全、环保的输送方式。气力输送系统可将废渣从反应釜输送至储存罐,避免废渣与空气接触,减少二次污染,同时便于后续处理。
实际案例:某火电厂采用海德粉体的煤渣颗粒气力输送系统,输送距离为600米,输送量为50吨/小时,系统运行稳定,输送效率达到设计值的98%以上。电厂反馈,系统运行后,煤渣输送的扬尘问题得到有效改善,现场环境明显改善,同时生产效率提升,每年可节约能耗约15万元。该案例充分证明了海德粉体系统的可靠性和优越性。