气力输送系统在覆膜砂输送中如何防止管道堵塞?关键设计参数有哪些?
在铸造行业,覆膜砂作为关键造型材料,其高效、稳定的输送是生产流程顺畅的关键环节。气力输送系统凭借其无机械磨损、输送距离远、适应性强的特点,成为覆膜砂输送的主流选择。然而,在长期运行中,管道堵塞问题始终是困扰企业的常见难题,不仅影响生产效率,还可能导致设备损坏。本文将深入探讨覆膜砂气力输送系统中防止管道堵塞的关键设计参数,为行业用户提供实用的解决方案。
覆膜砂气力输送系统概述
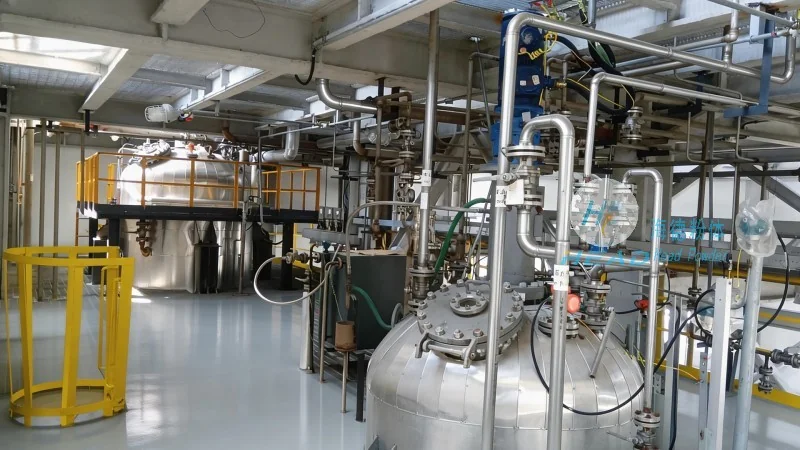
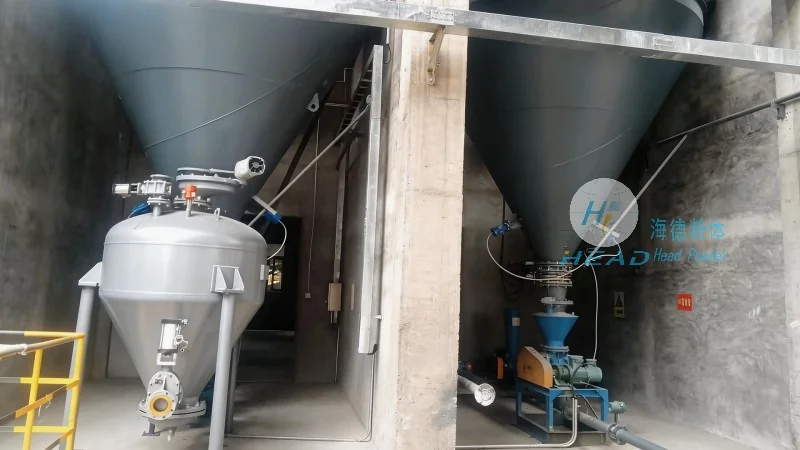
覆膜砂气力输送系统通常由供料装置、气源设备、输送管道、分离装置及收料设备组成。系统通过压缩空气将覆膜砂颗粒与空气混合,形成气固两相流,实现物料的输送。相比传统机械输送,气力输送避免了砂粒与设备的直接摩擦,减少了粉尘飞扬,同时能够适应复杂地形和长距离输送需求。然而,由于覆膜砂颗粒具有通常的粘附性和密度,若系统设计不当,极易在管道内壁、弯头或阀门处形成积聚,最终导致堵塞。
管道堵塞的常见原因分析
覆膜砂管道堵塞的主要原因可归结为以下几点:首先,物料特性方面,覆膜砂颗粒表面覆有薄膜,具有通常的粘性,容易在管道内壁形成粘附层;其次,系统设计参数不合理,如气固比过低导致颗粒沉降速度过快,或管道直径过小导致流速过高,加剧颗粒碰撞和摩擦;再者,弯头、三通等管件设计不当,导致局部流速降低,颗粒易沉积;最后,气源质量不佳,如空气含油或杂质,会在管道内壁形成油膜,进一步促进堵塞。
关键设计参数详解
针对上述问题,通过合理设计关键参数可有效预防管道堵塞。首先,气固比是核心参数之一。气固比是指单位时间内输送的空气体积与物料体积之比。对于覆膜砂,通常建议气固比在5-10之间,过高或过低都会影响输送效果。过高的气固比会导致能耗增加,而气固比过低则容易导致颗粒沉降,堵塞管道。其次,输送压力的选择需根据输送距离和管道阻力确定。一般而言,输送压力应保持在0.5-1.0MPa之间,过高压力会增加设备成本,且可能加剧颗粒磨损;过低压力则无法克服管道阻力,导致输送中断。第三,管道直径的设计需匹配物料流量和流速。通常,管道内径应大于物料颗粒直径的3-5倍,以避免颗粒碰撞和摩擦。例如,对于直径为2-5mm的覆膜砂颗粒,推荐使用内径不小于50mm的管道。第四,弯头和管件设计至关重要。管道中的弯头应采用大半径弯头(R≥5倍管径),并尽量减少弯头数量,以降低局部阻力。同时,弯头内壁应光滑,避免尖锐边缘导致颗粒磨损和积聚。第五,气源处理不可忽视。应采用干燥、清洁的压缩空气,并安装油水分离器,去除空气中的油和水,防止在管道内壁形成油膜,影响物料流动。
实际应用中的优化策略
在实际应用中,除了合理设计参数外,还需结合具体工况进行优化。例如,对于长距离输送(超过100米),可采用分段输送或中间加压的方式,降低单段压力需求;对于复杂地形,可调整管道坡度,利用重力辅助输送;此外,定期清理管道内壁的积聚物,采用振动或反吹装置,可有效减少堵塞风险。同时,实时监测系统运行参数,如压力、流速、温度等,当参数异常时及时调整,避免堵塞发生。
维护与故障排除建议
为延长气力输送系统的使用寿命,减少堵塞问题,日常维护至关重要。首先,定期检查气源设备,有助于压力稳定,空气干燥;其次,清理管道内壁的粘附物,可采用高压空气冲洗或化学清洗剂(如专用除垢剂);再者,检查管件连接是否结构稳定,避免因松动导致密封不良,进而产生漏气,影响输送效率。若发生堵塞,应立即关闭气源,使用吸尘器或高压水枪清理堵塞部位,必要时更换受损的弯头或管道。通过科学的维护措施,可有效降低管道堵塞的频率,支持系统正常运行。
总结与联系方式
覆膜砂气力输送系统的堵塞问题,可通过合理设计关键参数、优化系统结构及加强日常维护得到有效控制。山东海德粉体工程有限公司作为专业的粉体输送设备制造商,拥有丰富的行业经验和技术实力,可为用户提供定制化的气力输送解决方案。如需了解更多关于覆膜砂输送系统的设计参数或应用案例,欢迎联系我们的技术团队。联系人:张经理,电话:15662777102。我们将为您提供专业的技术支持和完善的售后服务,助力您的生产流程更加高效、稳定。