负压吸料气力输送设备简介,优势特点介绍
在工业生产流程中,粉状及颗粒状物料的输送是一个至关重要的环节。传统的机械输送方式如皮带输送、刮板输送等,往往伴随着粉尘飞扬、物料泄漏以及交叉污染等问题,难以满足日益严格的环保和卫生标准。在此背景下,负压吸料气力输送设备应运而生,成为解决上述难题的有效方案。负压吸料气力输送设备是一种利用真空负压作为动力,将散装物料从低处通过吸嘴吸入,经过管道输送到卸料点的气力输送系统。其核心原理基于流体力学中的伯努利原理,通过真空泵或罗茨风机产生系统内的负压,使管道内的压力低于外界大气压,从而形成压差,推动物料在气流中呈悬浮状态进行输送。
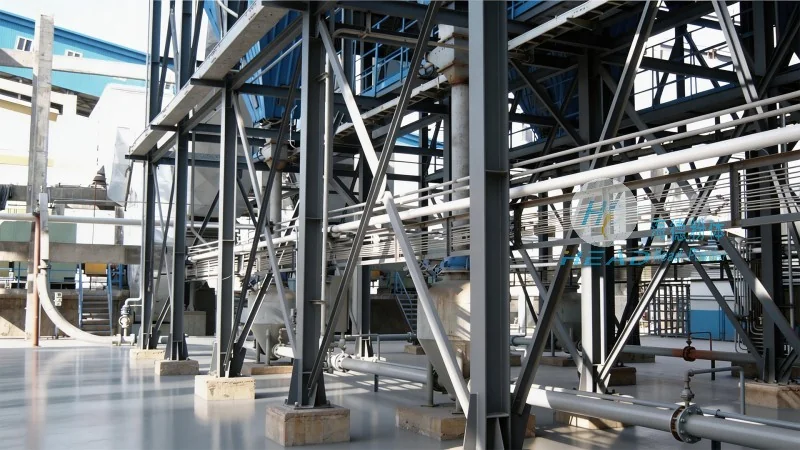
这种输送方式的工作过程通常包括吸料、输送、分离和除尘四个主要步骤。当负压产生后,物料与空气的混合物被吸入输送管道,在负压气流的作用下,物料被加速并沿管道向终点移动。到达终点后,物料通过分离器与空气分离,空气则经过除尘器净化后排放。负压吸料气力输送设备的设计充分考虑了物料特性的适应性,无论是流动性好的粉末还是流动性较差的颗粒,都能通过调整气源压力和输送风速来实现稳定的输送。相比于正压输送,负压输送在安全性方面具有天然优势,因为整个系统处于负压状态,物料和粉尘不会外泄,从而有效避免了粉尘爆炸和环境污染的风险。
负压吸料气力输送系统的核心组成
一个完整的负压吸料气力输送系统通常由多个关键设备协同工作而成,主要包括气源发生装置、输送管道、吸嘴、分离器、除尘器以及料仓等。气源发生装置是系统的动力核心,通常采用水环真空泵、旋片式真空泵或罗茨风机,根据输送物料的性质和输送距离的要求,选择不同类型的气源设备。输送管道是物料输送的通道,通常由耐磨钢管制成,连接各作业点,为了适应复杂的工厂布局,管道系统中会配置大量的弯头和变径管。
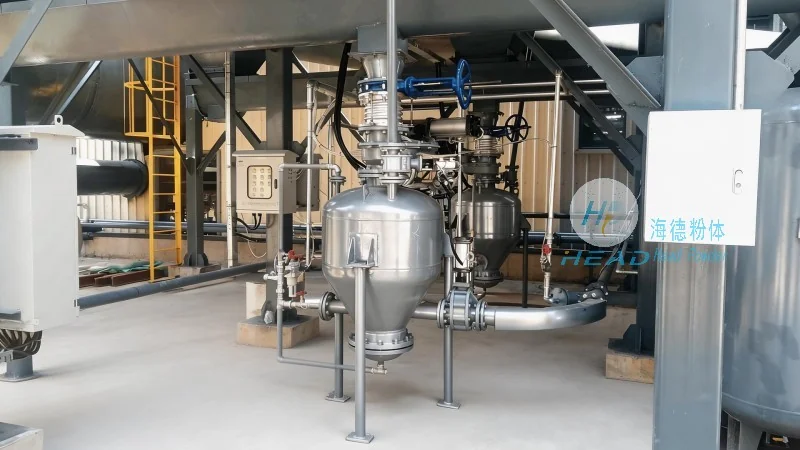
吸嘴是负压吸料气力输送设备中直接接触物料的部分,其设计直接影响到吸料的效率。常见的吸嘴类型包括固定式吸嘴、移动式吸嘴以及分配器吸嘴,用户可以根据具体的投料场景选择合适的吸嘴结构。在输送系统的末端,分离器用于将物料从气流中分离出来,常用的分离器有旋风分离器和料仓分离器。除尘器则负责净化排放的废气,有助于符合环保排放标准。此外,料仓作为物料的储存容器,在系统中起到缓冲和计量作用。这些部件的合理配置与组合,构成了高效的负压吸料气力输送系统气力输送设备,实现了物料的连续、稳定输送。
负压吸料气力输送设备的应用优势
负压吸料气力输送设备在工业应用中展现出了多方面的应用优势,使其成为众多企业的首选。首先是其良好的密闭性。由于系统内部保持负压,物料在输送过程中充分封闭在管道内,没有任何粉尘外泄,这不仅解决了车间粉尘污染的问题,保护了工人的呼吸健康,同时也避免了物料的损耗和浪费。对于化工、医药等对卫生要求极高的行业,这种密闭输送方式更是不可或缺。
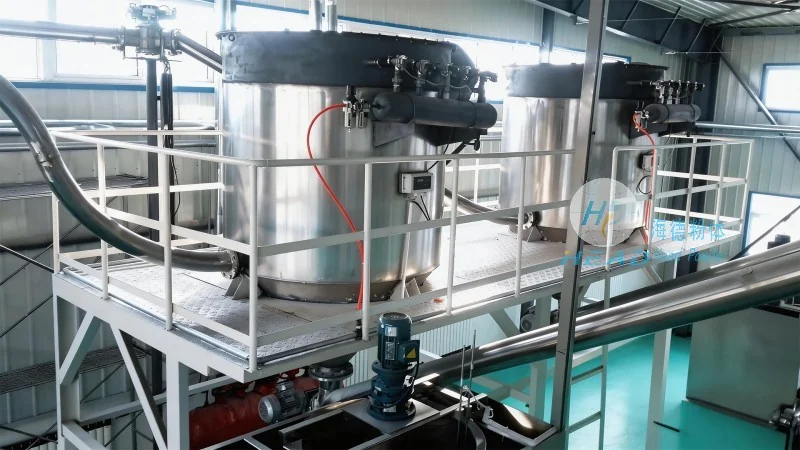
其次是系统布置的灵活性。负压吸料气力输送设备不受地形和高度的限制,物料可以从低处的料斗直接输送到高处的料仓,也可以跨越障碍物进行长距离输送。管道可以沿着墙壁、天花板或地面铺设,甚至可以深入到车间的每一个角落,极大地优化了工厂的布局。这种灵活性使得旧工厂的改造和新工厂的设计都变得更加容易。
第三是安全性高。负压系统的工作压力始终低于环境大气压,这意味着如果管道或设备出现轻微破损,外界空气会流入系统而非物料喷出,从而避免了物料喷溅造成的人员伤害或火灾爆炸事故。此外,负压输送通常采用低压低速运行,设备运行噪音相对较低,有助于改善工厂的声学环境。
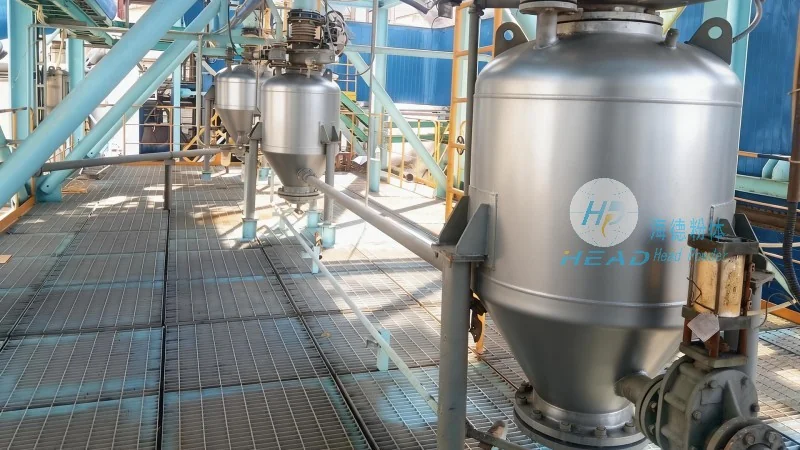
最后是操作简便,易于实现自动化。负压吸料气力输送设备通常配备自动控制系统,可以实现远程控制和集中管理,减少了人工干预,降低了劳动强度,提高了生产效率。
负压吸料气力输送设备的适用范围
负压吸料气力输送设备的应用范围非常广泛,几乎涵盖了所有需要输送粉粒状物料的行业。在化工行业中,它常用于输送塑料颗粒、树脂粉末、染料、颜料等;在食品行业中,它被广泛应用于面粉、淀粉、糖粉、奶粉、添加剂等物料的输送,有助于了食品的卫生安全;在医药行业中,负压输送用于输送胶囊、药粉、原料药等,符合GMP生产规范;在建材行业中,水泥、粉煤灰、石膏粉等物料的输送也大量采用了此类设备。此外,在陶瓷、冶金、环保等领域,负压吸料气力输送设备同样发挥着重要作用。对于易扬尘、易污染、易吸潮或需要保持无菌环境的物料,负压吸料气力输送系统气力输送设备都是好的选择。