浓相物料输送设备简介,优势特点介绍
案例背景
在工业生产流程中,物料从原料仓到成品仓的转移是至关重要的一环。传统的机械输送方式如皮带输送机、斗式提升机等,虽然应用广泛,但在处理粉状或颗粒状物料时,往往存在密封性差、易扬尘、占地面积大等弊端。为了解决这些问题,气力输送技术应运而生,其中浓相气力输送设备凭借其独特的输送机制,在众多物料传输解决方案中脱颖而出。浓相气力输送是一种利用压缩空气作为动力,将物料以高浓度、低速度的状态通过管道进行输送的技术。与常见的稀相气力输送不同,浓相输送通过控制气源压力和物料流量,使物料在管道内形成“料柱”或“栓塞”状流动,从而在有助于输送效率的同时,有所降低设备磨损和能耗。
浓相气力输送系统不仅仅是一台单一的设备,而是一个集成了空气压缩、物料发送、管道输送、接收卸料及除尘等多个环节的综合系统。该系统通过发送罐将物料瞬间充入输送管道,利用压缩空气的压力差推动物料向前移动。由于其物料在管道内的流速较低,物料颗粒与管壁的碰撞机会大大减少,这使得浓相气力输送设备在处理易磨损物料时具有天然的优势。同时,该系统通常采用全密闭管道输送,充分杜绝了物料在输送过程中的粉尘外泄,符合工业对环保和清洁生产的高标准要求。
浓相气力输送系统的工作原理
深入理解浓相气力输送系统的工作原理,是选择和使用该设备的关键。该系统主要依靠气力压差进行输送,其核心在于控制气固比。在浓相输送中,气固比通常较高,这意味着单位体积的空气中携带了更多的物料。为了实现这种高浓度的输送,系统通常配备有罗茨风机或空压机,为系统提供稳定的高压气源。
在输送过程中,物料首先被送入发送罐。当发送罐内的物料达到通常量时,通过脉冲阀控制,向发送罐底部通入高压气流。这股气流经过流化板的作用,使底部的物料流态化,从而形成具有通常压力的气料混合物。随后,在发送罐上部的压力作用下,物料被压入输送管道。由于管道内的阻力大于发送罐内的压力,物料便在压力差的推动下,沿着管道缓缓向前滑移。这种低速滑移的运动方式,避免了物料颗粒的高速撞击,是浓相气力输送区别于其他输送方式的最大特征。
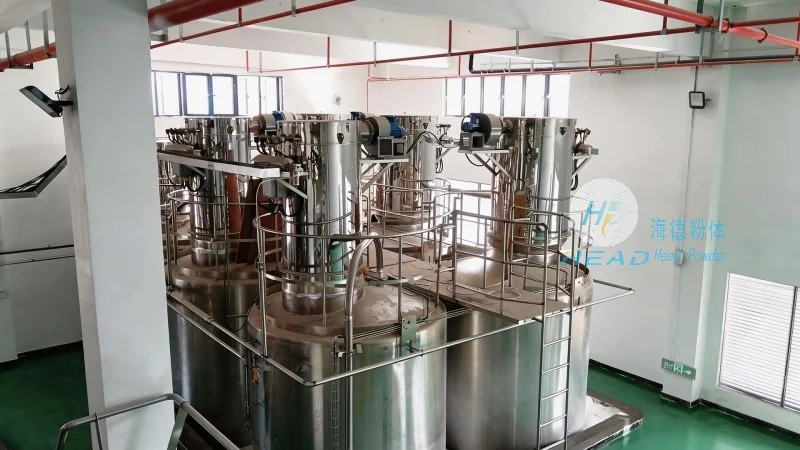
浓相气力输送设备的应用优势
选择浓相气力输送设备作为物料传输方案,企业能够获得多方面的实际效益,这些优势主要体现在以下几个方面:
首先,耐磨性强,设备寿命长。由于浓相输送的物料流速通常控制在较低水平(一般低于5-8米/秒),物料颗粒与管道、弯头等部件之间的碰撞磨损有所降低。相比于稀相输送中物料以极高的速度撞击管壁,浓相设备能够有效延长输送管道和关键部件的使用寿命,减少了频繁更换磨损件的维护成本。
其次,能耗低,运行成本低。浓相气力输送系统通过提高气固比,减少了单位输送量所需的空气量。这意味着在输送相同质量的物料时,系统所需的压缩空气流量更小,从而有所降低了空压机的运行能耗。长期来看,这对于产量大、输送距离长的工厂而言,是一笔可观的节能费用。
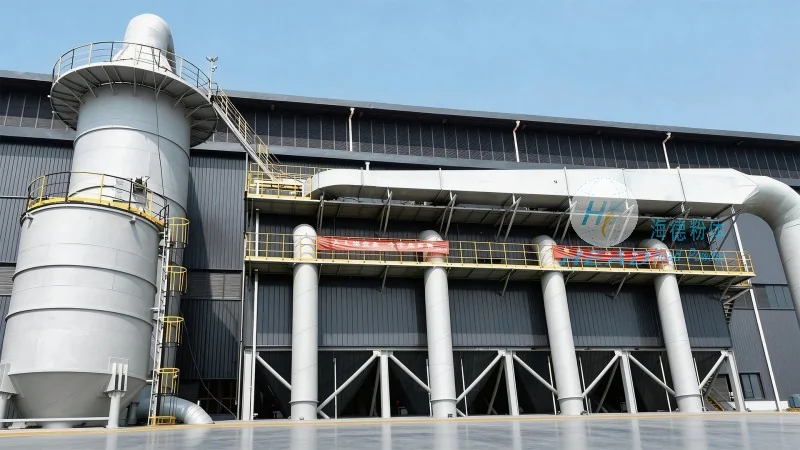
再次,环保密封,无粉尘污染。浓相气力输送系统采用全密闭管道进行输送,从物料发送到接收卸料,整个过程中物料不与外界空气直接接触。这种密闭性有效防止了粉尘的飞扬和泄漏,避免了粉尘对车间环境和操作人员健康的危害,同时也解决了物料在输送过程中的受潮和污染问题。
此外,布置灵活,适应性强。气力输送设备不受地形限制,可以轻松实现垂直输送、水平输送以及空间转弯输送。对于工厂内空间狭小、布局复杂的区域,浓相气力输送系统可以像血管一样灵活穿梭,无需像皮带输送机那样占用大量地面空间或建设高架栈桥。
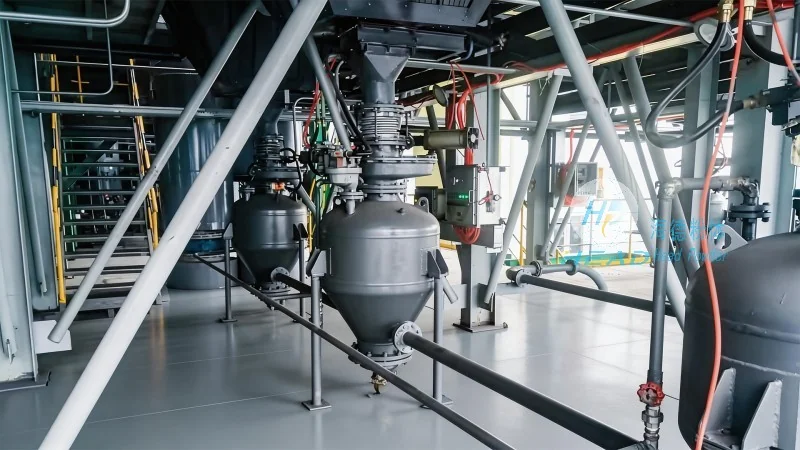
浓相气力输送系统的应用领域
得益于上述优势,浓相气力输送设备在众多工业领域都有着广泛的应用。在水泥行业中,它常用于粉煤灰、矿渣粉的输送;在化工行业,它能够安全、无泄漏地输送各种化工粉末和颗粒;在食品行业,如面粉、淀粉、糖粉的输送,浓相系统因其密闭性和卫生性,符合食品级输送的严格要求;在铸造行业,它用于旧砂的回收与输送;在电力行业,则广泛用于粉煤灰和石膏的气力输送。可以说,凡是涉及粉状或颗粒状物料需要从一处移动到另一处的场合,浓相气力输送系统都是好的选择。
系统组成与设备选型
一个完整的浓相气力输送系统通常由以下几个核心部分组成:供气系统(包括空压机、储气罐)、气力输送设备(发送罐、接收罐)、输送管道及管件、除尘系统以及控制系统。其中,发送罐是系统的核心部件,根据操作方式的不同,可分为流态化发送罐和喷射式发送罐。流态化发送罐利用流化床技术使物料充分流化,适合输送流动性较差的物料;而喷射式发送罐则利用文丘里效应,结构相对简单,适合短距离输送。
在进行设备选型时,需要综合考虑物料的特性(如粒度、堆积密度、流动性、磨损性)、输送量、输送距离、提升高度以及工厂的现场环境等因素。专业的气力输送设备供应商会根据这些参数,为客户量身定制最合适的系统方案,有助于系统在较高效率运行的同时,兼顾经济性和可靠性。