巧克力物料输送线简介,优势特点介绍
在食品工业的精细制造领域中,巧克力生产无疑是一个对工艺要求极高、对卫生标准极为严格的环节。从可可液块的熔化到最终巧克力的成型,每一个步骤都需要较为准确的控制。而在这一复杂的生产流程中,物料输送作为连接各个生产单元的关键纽带,其重要性不言而喻。巧克力作为一种高脂肪、高粘度的流变体,且对温度和卫生条件极为敏感,传统的机械输送方式往往难以满足其严苛的生产需求。因此,引入一套高效、卫生且智能的输送系统成为了巧克力工厂提升产能、支持品质的必由之路。本文将详细为您介绍巧克力物料输送线及其主要特点,并带您深入了解专业厂商如何通过较好技术解决行业痛点。
在巧克力生产线上,粉状或颗粒状的原料(如可可粉、奶粉、糖粉等)需要在不同的加工阶段进行转移。如果输送过程处理不当,不仅会造成物料的损耗,更可能引入灰尘、细菌等污染源,直接影响最终产品的口感和安全性。因此,寻找一种能够实现密闭输送、防止交叉污染且能适应不同物料特性的输送方案,成为了食品加工企业关注的焦点。正是在这样的背景下,专业的巧克力气力输送解决方案应运而生,为巧克力行业带来了创新型的变化。
巧克力物料输送线的概述
巧克力物料输送线是一套高度集成的自动化系统,旨在通过气流动力学原理,将巧克力原料、半成品或成品在密闭管道中进行长距离或短距离的转移。与传统的螺旋输送机、皮带输送机或斗式提升机不同,气力输送系统充分摒弃了敞开式的接触方式。这意味着在输送过程中,物料始终被封闭在管道内部,与外界环境充分隔离。这种设计不仅有效避免了物料受到外界灰尘、湿气或昆虫的污染,同时也防止了车间内有害气体对物料的侵蚀。对于巧克力这种对感官品质要求极高的食品而言,这种全封闭的输送方式是支持产品纯净度和一致性的基石。
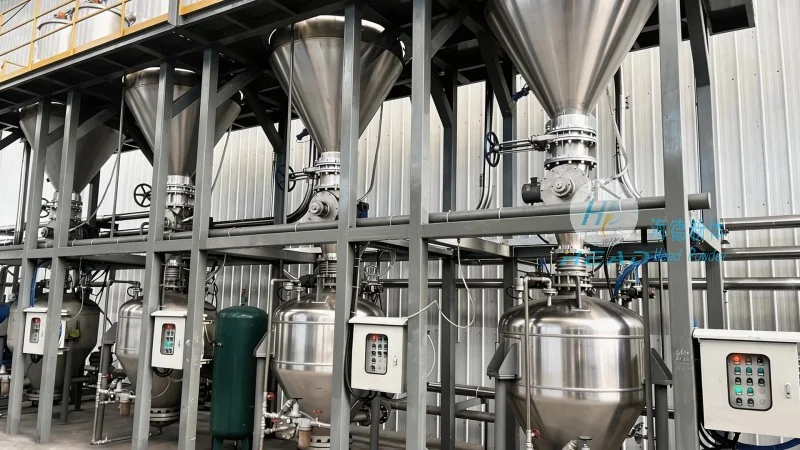
一套完整的巧克力物料输送线通常包括供料装置、输送管道、分离装置、除尘系统以及控制柜等核心部分。系统运行时,通过风机产生负压或正压气流,使物料悬浮在气流中,形成“气固两相流”,从而实现物料的流动。这种输送方式不仅结构简单、占地面积小,而且能够灵活地适应工厂复杂的布局,无论是水平输送还是垂直提升,都能实现较高效率运行。更重要的是,巧克力物料输送线能够实现多点进料和多点卸料,极大地提高了生产线的灵活性和自动化水平,减少了人工干预,降低了人为操作带来的安全隐患。
主要产品:巧克力气力输送技术详解
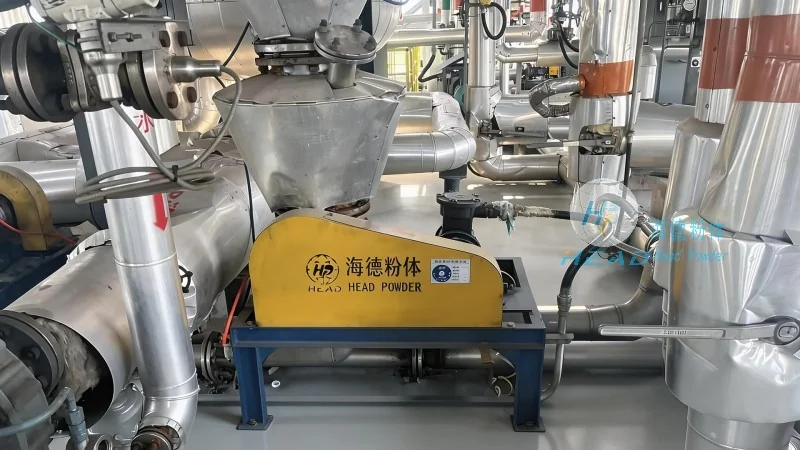
在众多输送技术中,巧克力气力输送因其独特的优势而成为专业巧克力生产的常见方案。所谓的巧克力气力输送,是指利用空气动力,将巧克力粉末或颗粒在密闭管道中沿路径输送的工艺。这种技术特别适用于处理流动性较差、易飞扬或对温度敏感的巧克力原料。在实际应用中,巧克力气力输送系统通常采用负压输送(真空输送)的方式,这种方式可以有效防止粉尘外泄,保持车间的清洁卫生。当输送任务完成后,系统会自动切换,利用正压进行反向清洗或卸料,有助于管道内不留残留物。
巧克力气力输送系统的核心在于其较为准确的流量控制和稳定的压力管理。专业的系统设计会根据物料的物理特性(如粒径、密度、粘度)以及输送距离和高度,较为准确计算管道的管径和风机功率。在输送过程中,物料与空气的混合比经过优化,既能有助于输送效率,又能避免物料在管道内发生堵塞或过度破碎。此外,针对巧克力特殊的流变特性,输送管道通常采用食品级不锈钢材质,内壁经过精细抛光处理,有助于物料在流动过程中不会粘附在管壁上,从而较大程度地减少物料损耗和残留。
系统优势与特点分析
选择巧克力物料输送线,最直接的好处在于其良好的卫生性能和操作便捷性。首先,气力输送系统实现了全密闭作业,充分杜绝了粉尘污染和交叉污染的风险。这对于生产专业巧克力至关重要,因为任何微小的异物或异味都可能破坏产品的品质。其次,该系统极大地改善了车间的作业环境。由于没有裸露的输送带和机械部件,车间内不会产生扬尘,也不需要频繁的清扫工作,这不仅降低了清洁成本,也符合食品工厂对GMP(良好生产规范)的严格要求。
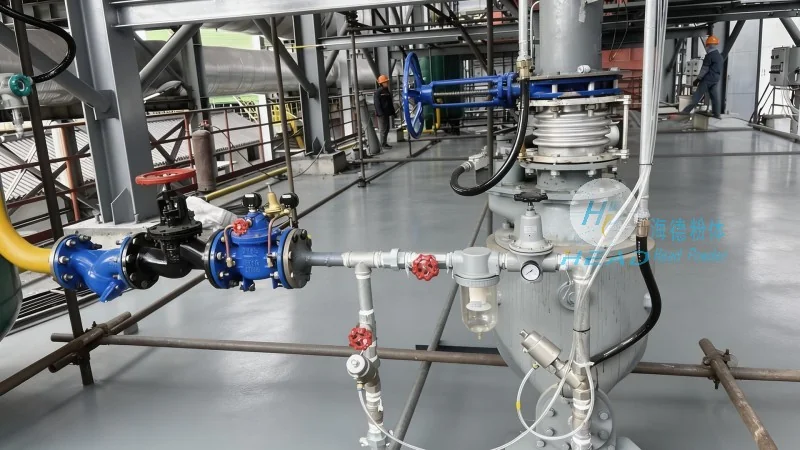
其次,巧克力气力输送系统在节能降耗方面表现优异。相比于机械输送设备,气力输送系统的运行阻力较小,且风机效率高,能够有效降低企业的能源消耗。同时,系统的自动化程度高,通常配备PLC控制系统,操作人员只需在控制台上进行简单的参数设置,即可实现整个输送流程的自动运行。这不仅节省了人力成本,还提高了生产效率,使得工厂能够根据生产计划灵活调整输送量,实现柔性生产。此外,系统还具备故障自诊断功能,一旦出现异常,能够及时报警,便于维护人员较快响应,减少停机时间。
巧克力气力输送系统气力输送设备构成
要实现上述的输送效果,离不开精细的巧克力气力输送系统气力输送设备。这套设备体系涵盖了从气源处理到物料分离的各个关键环节。首先是气源部分,通常采用罗茨风机或离心风机,这些设备能够提供稳定、清洁的气流。为了保护后续设备免受粉尘侵害,风机前通常配备有高效的过滤器。其次是输送管道,根据工厂布局,管道可以设计为水平、垂直或倾斜走向,管件包括弯头、三通、变径管等,所有连接处均采用法兰密封,有助于气密性。
在输送的末端,物料与空气混合物会进入分离装置,如旋风分离器或布袋除尘器。旋风分离器利用离心力将物料从气流中分离出来,而布袋除尘器则进一步捕捉细微粉尘,有助于排放到大气中的气体达到环保标准。分离后的物料落入料仓,再通过给料阀送入下一道工序。此外,系统中还配备了脉冲喷吹清灰装置,定期对过滤器进行清理,保持系统的通风效率。这些精细的巧克力气力输送系统气力输送设备协同工作,共同构建了一个高效、稳定的物料输送网络。
山东海德粉体工程有限公司的专业实力
在巧克力气力输送领域,山东海德粉体工程有限公司凭借其深厚的技术积累和丰富的项目经验,成为了行业内备受信赖的合作伙伴。作为一家专注于粉体工程技术的企业,海德粉体致力于为客户提供从工艺设计、设备制造到安装调试、售后维护的一站式解决方案。公司位于山东济南,这一地理位置不仅交通便利,更便于辐射全国乃至国际市场。济南作为工业重镇,拥有完善的基础设施和人才储备,为海德粉体的研发和生产提供了强有力的支持。
山东海德粉体工程有限公司深知巧克力生产对设备的特殊要求,因此在设计每一套巧克力物料输送线时,都坚持“安全、高效、卫生”的原则。公司拥有一支由资深工程师组成的技术团队,他们精通流体力学、自动控制以及食品工程等多个学科领域,能够针对客户的具体需求,量身定制较好的输送方案。无论是新建工厂的规划,还是现有工厂的改造升级,海德粉体都能提供专业的咨询和技术支持。通过采用较好的CAD设计和三维仿真技术,公司能够提前模拟输送过程,优化管道布局,有助于方案的科学性和可行性。
应用场景与未来展望
巧克力气力输送系统广泛应用于巧克力生产车间的各个环节,包括但不限于原料投料、配料混合、中间体转移以及成品包装前的输送。在投料站,气力输送系统可以将散装原料快速、准确地送入配料仓,大大缩短了投料时间,提高了配料精度。在混合工段,系统可以将混合好的物料均匀地输送到成型机或灌注机,有助于各批次产品的成分一致性。在成品阶段,系统可以将巧克力浆料或颗粒输送到包装线,实现生产的连续化。