常见型砂输送方式有哪些?型砂气力输送方式简介
在铸造行业中,型砂作为关键的造型材料,其输送效率直接关系到生产线的整体运行速度与产品质量。如何高效、稳定地输送型砂,是铸造企业需要解决的重要问题。随着工业技术的进步,型砂输送方式也在不断演变,从传统的重力输送到现代的气力输送,多种方式各具特点,满足不同生产场景的需求。本文将详细介绍常见型砂输送方式,并重点解析型砂气力输送的原理与应用,帮助用户全面了解型砂输送技术。
常见型砂输送方式概述
目前,型砂输送方式主要分为机械输送和气力输送两大类。机械输送包括带式输送机、螺旋输送机、刮板输送机等,通过机械部件的连续运动实现物料输送;而气力输送则利用气流将型砂颗粒吹送至目的地,属于无机械接触的输送方式。以下对几种常见型砂输送方式进行具体介绍:
型砂机械输送方式介绍
1. 带式输送机:带式输送机是应用最广泛的机械输送设备之一,通过皮带将型砂从一处运送到另一处。它具有输送距离长、输送量大、运行平稳的特点,适用于水平或倾斜角度较小的输送场景。然而,带式输送机在输送过程中容易产生粉尘飞扬,且对型砂的湿度有建议求,湿度过高可能导致皮带打滑或堵塞。此外,长期运行后皮带可能因磨损需要更换,维护成本较高。
2. 螺旋输送机:螺旋输送机通过螺旋叶片的旋转将型砂沿机槽推送,适用于垂直或倾斜角度较大的输送。它结构简单、体积小,适合在空间有限的场所使用。但螺旋输送机对型砂的流动性要求较高,若型砂中含有过多黏土或水分,容易导致螺旋叶片卡死或堵塞,影响输送效率。同时,螺旋输送机的磨损较快,需要定期更换螺旋叶片,维护成本不低。
3. 刮板输送机:刮板输送机通过刮板在封闭的机槽内移动,将型砂从起点输送到终点。它适用于输送干燥、流动性较差的型砂,且能保持物料清洁,避免粉尘飞扬。不过,刮板输送机的输送距离较短,通常不超过50米,若需要长距离输送,需增加设备数量,导致系统复杂化。此外,刮板与机槽的摩擦较大,磨损严重,维护频率较高。
型砂气力输送方式详解
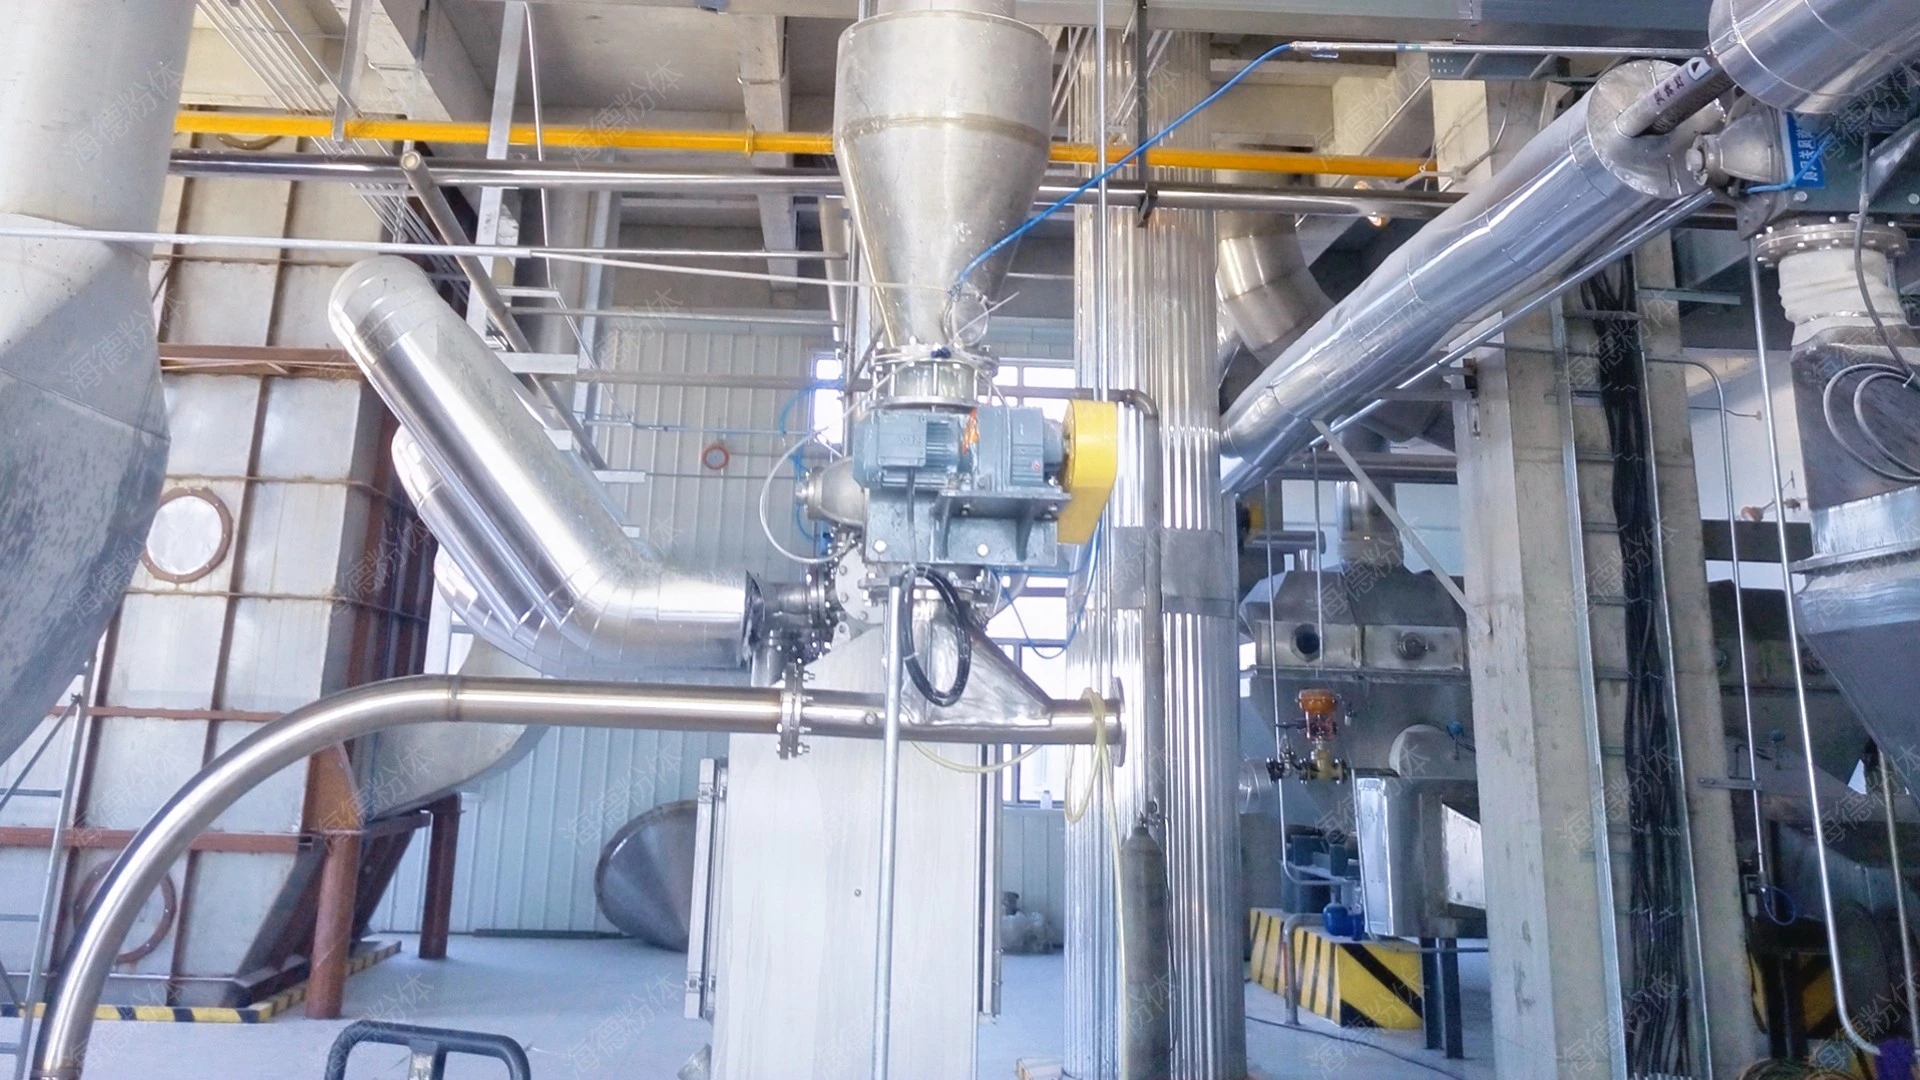
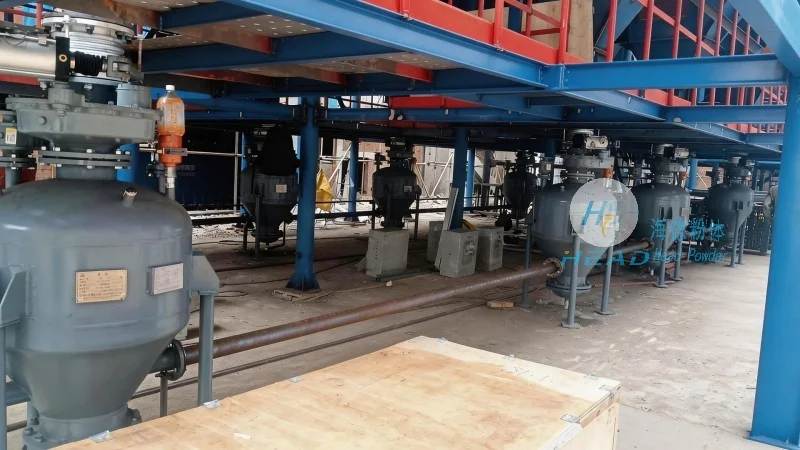
相较于机械输送,型砂气力输送凭借其独特的优势,在铸造行业中逐渐成为主流选择。气力输送通过气流将型砂颗粒悬浮并输送至目标位置,无需机械部件与物料直接接触,因此具有无磨损、无污染、输送距离远等优点。其工作原理为:通过风机产生高速气流,将型砂从供料口吸入输料管,经过分离器后,气流与型砂分离,气流进入除尘系统,型砂则被收集到指定容器中。这种输送方式不仅效率高,还能有效控制粉尘,符合环保要求。
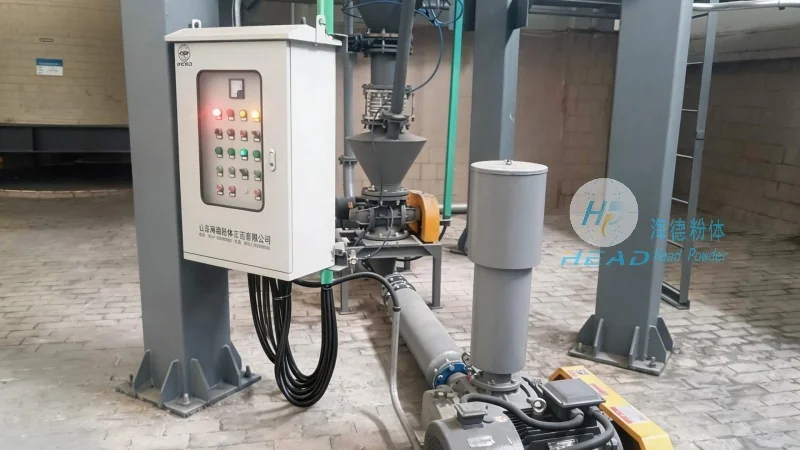
型砂气力输送的优势主要体现在以下几个方面:首先,输送距离可达数百米甚至更远,不受地形限制;其次,输送过程中无机械磨损,型砂颗粒不会因摩擦而破碎,保持原有性能;再者,气力输送系统密封性好,粉尘飞扬少,有利于车间环境改善;最后,设备维护简单,故障率低,运行成本低。这些优势使得型砂气力输送在大型铸造企业中广泛应用。
型砂气力输送系统的组成与工作流程
型砂气力输送系统主要由供料机、输料管、分离器、除尘器、风机等设备组成,各部分协同工作,完成型砂的输送任务。具体工作流程如下:首先,型砂通过供料机(如星形阀或螺旋供料机)进入输料管,与从风机出来的高速气流混合;随后,混合物进入输料管,被气流带动沿输料管输送至分离器;在分离器中,气流与型砂分离,气流通过除尘器过滤后排出,型砂则落入收集斗;最后,收集斗中的型砂通过出料阀送至铸造设备。整个系统运行连续、稳定,能够满足高产量、长距离的输送需求。