气力输送系统在尾矿渣输送中如何防止管道堵塞?关键设计参数有哪些?
尾矿渣作为矿业生产中的副产品,其输送效率直接影响生产成本和环保处理效果。然而,传统输送方式常面临管道堵塞、磨损严重等问题,导致系统运行不稳定。气力输送系统作为一种高效、连续的输送技术,在尾矿渣处理中展现出应用优势,但如何有效防止管道堵塞成为关键挑战。本文将深入探讨气力输送系统在尾矿渣输送中防止管道堵塞的解决方案,并解析关键设计参数。
尾矿渣特性对输送的影响
尾矿渣的物理化学特性直接影响气力输送系统的性能。通常,尾矿渣由细颗粒矿物组成,颗粒大小分布广,可能含有水分,导致物料粘性增加。这些特性会增加物料与管道内壁的摩擦力,容易引发物料沉积和堵塞。此外,尾矿渣的密度和堆积密度也会影响输送阻力,需要通过合理设计参数来平衡输送效率与能耗。
气力输送系统概述
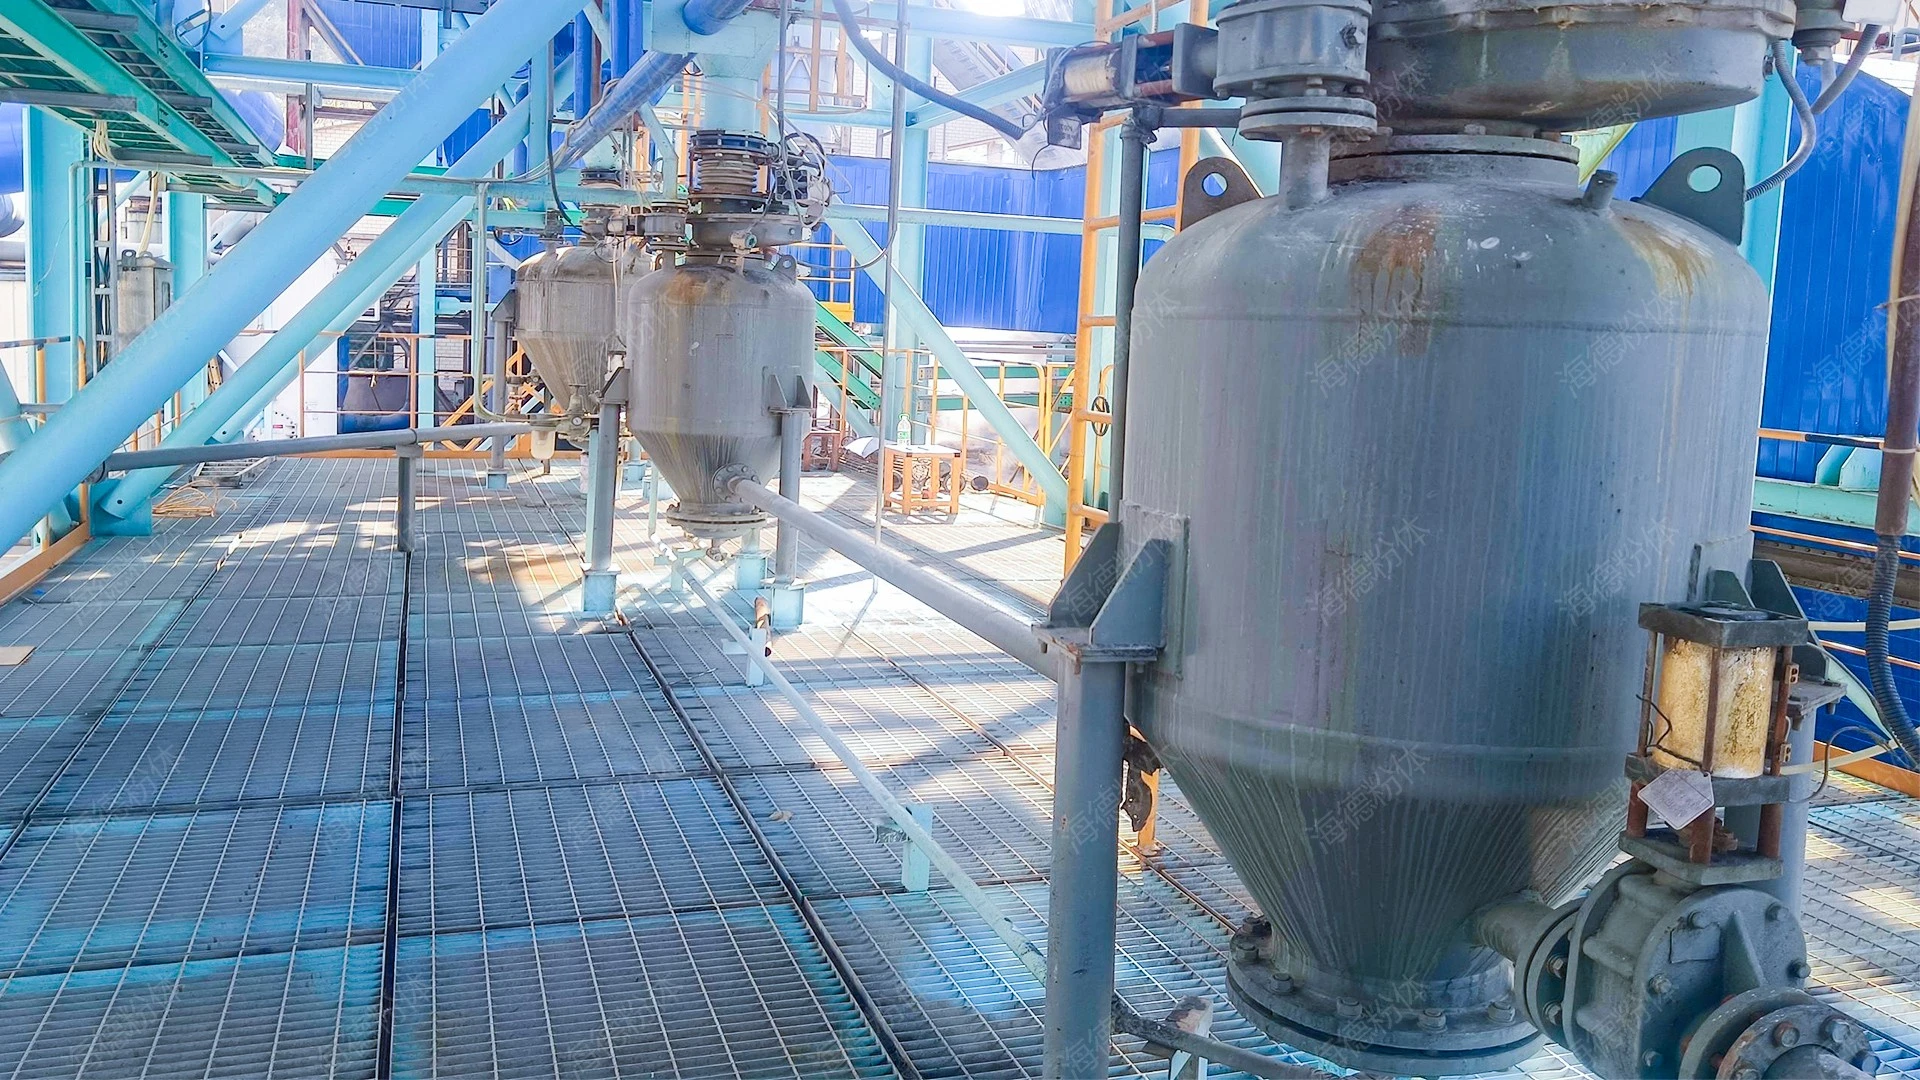
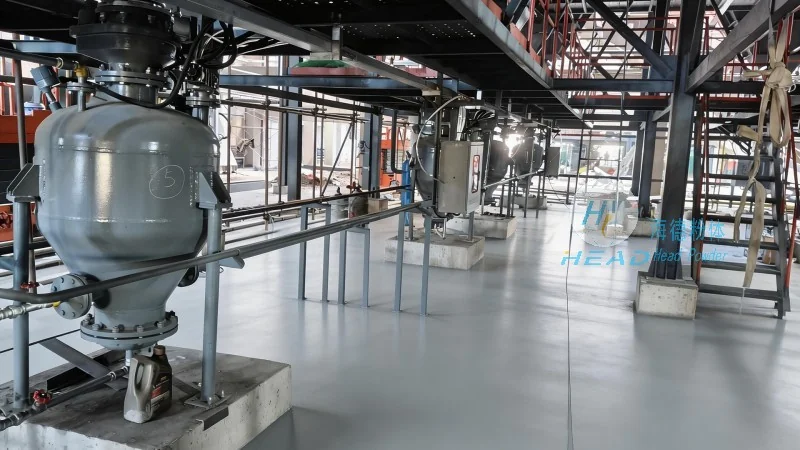
气力输送通过压缩空气将物料输送,分为吸送式和压送式。在尾矿渣输送中,常采用压送式系统,因为输送距离较长时,压送式效率更高,能够克服更大的阻力。系统主要包括供料装置、输送管道、分离装置和空气压缩机等。供料装置负责将尾矿渣均匀送入管道,分离装置则将物料从空气中分离出来,空气压缩机提供动力。压送式系统通常用于输送距离在数百米至数公里,输送量较大的场景。
防止管道堵塞的关键设计参数
针对尾矿渣的特性,气力输送系统设计需重点考虑以下关键参数,以有效防止管道堵塞:
1. 管道直径选择
管道直径是影响气力输送效率的关键因素。过小的管道直径会导致工作风速过高,增加物料与管道内壁的磨损,同时可能引发管道堵塞;过大的管道直径则会导致能耗增加,系统成本上升。通常,管道直径应根据物料颗粒最大尺寸和输送量来确定。对于尾矿渣,建议选择直径不小于物料最大颗粒尺寸的3倍,例如,若尾矿渣最大颗粒为10mm,则管道直径应不小于30mm。在实际应用中,海德粉体工程师会根据客户提供的物料特性数据,通过计算确定优选管道直径,有助于物料在管道内呈悬浮状态,减少沉积风险。
2. 工作风速设定
工作风速是指输送管道内空气的流速,需高于物料的悬浮速度。悬浮速度是指物料颗粒在气流中保持悬浮状态的最小空气流速。工作风速通常设定为物料悬浮速度的1.5至2倍。例如,若尾矿渣的悬浮速度为10m/s,则工作风速应不低于15m/s。过高的风速会增加能耗,而过低的风速则可能导致物料沉积。海德粉体通过专业的风速计算方法,结合物料特性测试数据,为每个项目设定合理的工作风速,有助于物料在管道内稳定输送,避免堵塞。
3. 料气比控制
料气比是指单位时间内输送的物料质量与空气体积的比值,单位通常为kg/m³。料气比过高会导致物料在管道内堆积,增加堵塞风险;料气比过低则会导致空气消耗量过大,系统效率降低。对于尾矿渣输送,合理的料气比通常在0.3至0.8 kg/m³之间。海德粉体在系统设计中,会根据物料密度、颗粒大小和输送距离等因素,较为准确控制料气比,通过调整空气压缩机输出功率和供料速度,实现稳定输送,防止管道堵塞。
4. 弯头和三通设计
弯头和三通是管道系统中容易发生物料堆积的部位。设计时,应采用大曲率半径弯头,减少物料在弯头处的冲击和沉积。弯头曲率半径通常应大于管道直径的5倍,例如,直径200mm的管道,弯头曲率半径应不小于1米。此外,在弯头和三通处增加导流板或缓冲装置,可以引导物料流动,避免物料在局部区域堆积。海德粉体在项目实施中,会根据输送距离和弯头数量,优化弯头设计,有助于物料顺利通过弯头,减少堵塞风险。
5. 脉冲气源系统
脉冲气源系统通过周期性脉冲气流,清除管道内壁的物料沉积,保持管道通畅。脉冲频率通常为每分钟1至3次,脉冲持续时间约0.1至0.5秒。脉冲气流能够有效松动管道内壁的物料,防止其结块和堵塞。海德粉体在复杂工况下,会为系统配备脉冲气源装置,根据物料特性和管道长度调整脉冲参数,有助于系统持续运行,减少维护频率。
实际应用案例
以某大型矿山尾矿渣输送项目为例,海德粉体为其设计的气力输送系统,管道直径为200mm,工作风速18m/s,料气比0.5 kg/m³,弯头曲率半径为1米,脉冲频率每分钟2次。系统运行后,堵塞率有所降低,输送效率提升30%以上,同时减少了设备维护成本。该案例表明,通过合理设计关键参数,气力输送系统可改善尾矿渣输送中的管道堵塞问题,提高生产效率。
公司介绍与联系方式
山东海德粉体工程有限公司,专业致力于尾矿渣输送技术的研发与应用,拥有丰富的项目经验和专业技术团队。公司提供从系统设计、设备选型到安装调试的一站式服务,可根据客户具体需求定制高效、可靠的气力输送解决方案。如需了解更多关于气力输送系统在尾矿渣输送中防止堵塞的技术细节或获取专业咨询,请联系张经理,电话:15662777102。公司地址位于山东济南,欢迎客户实地考察和技术交流,我们将为您提供最专业的解决方案。