如何设计合理的除尘焦粉气力输送系统方案?
在工业生产中,除尘焦粉的输送是许多企业面临的常见挑战。焦粉作为一种细颗粒物料,通常具有流动性差、易结块、粉尘浓度高等特点,传统的人工或机械输送方式不仅效率低下,还可能造成环境污染和安全隐患。因此,设计一套合理的气力输送系统对于提升生产效率、降低运营成本至关重要。本文将围绕除尘焦粉气力输送系统的设计要点,结合实际应用需求,提供专业指导。
物料特性分析:焦粉的关键参数与系统设计关联
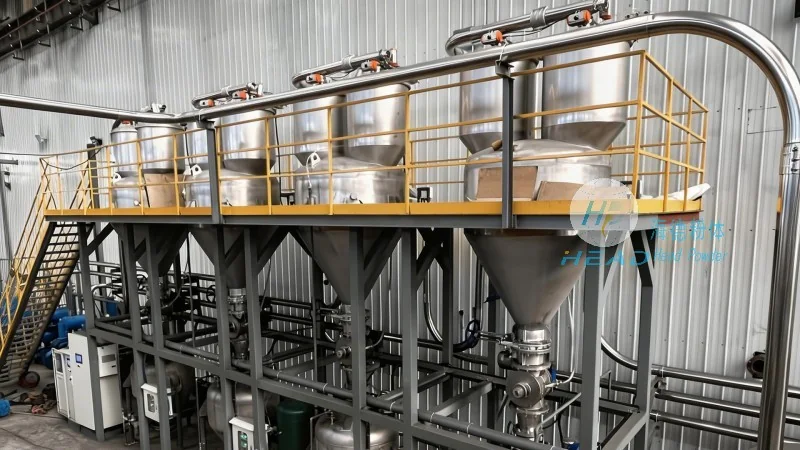
在设计除尘焦粉气力输送系统之前,首先需要深入分析焦粉的物理化学特性。焦粉的颗粒大小、密度、湿度、流动性以及粉尘浓度等参数,直接决定了系统的选型与参数设置。例如,颗粒直径通常在0.1-1mm之间,密度约为1.2-1.5g/cm³,湿度若超过5%可能会导致结块,影响输送效果。海德粉体工程师在项目初期会进行详细的物料测试,通过实验室分析确定关键参数,为后续系统设计提供数据支持。例如,某客户焦粉的颗粒分布为80%通过200目筛,湿度为3%,这些数据直接影响了输送风量、管道直径以及供料器选型。
系统类型选择:吸送式与压送式方案对比
根据输送距离和物料特性,气力输送系统主要分为吸送式和压送式两种。吸送式系统通过负压将物料从供料点吸入,适用于短距离、低浓度输送,通常输送距离不超过50米。压送式系统则通过正压将物料从供料点压送至目的地,适用于长距离、高浓度输送,距离可达数百米甚至更远。对于除尘焦粉输送,若输送距离较长(如超过30米),压送式系统通常更为经济高效。海德粉体根据客户需求,灵活选择系统类型。例如,某钢铁厂焦粉输送距离为80米,采用压送式系统,通过罗茨风机提供正压,有助于物料稳定输送。而吸送式系统则适用于短距离的除尘器回料,如从除尘器底部收集焦粉并送回储仓。
关键设备选型:从供料到分离的全流程优化
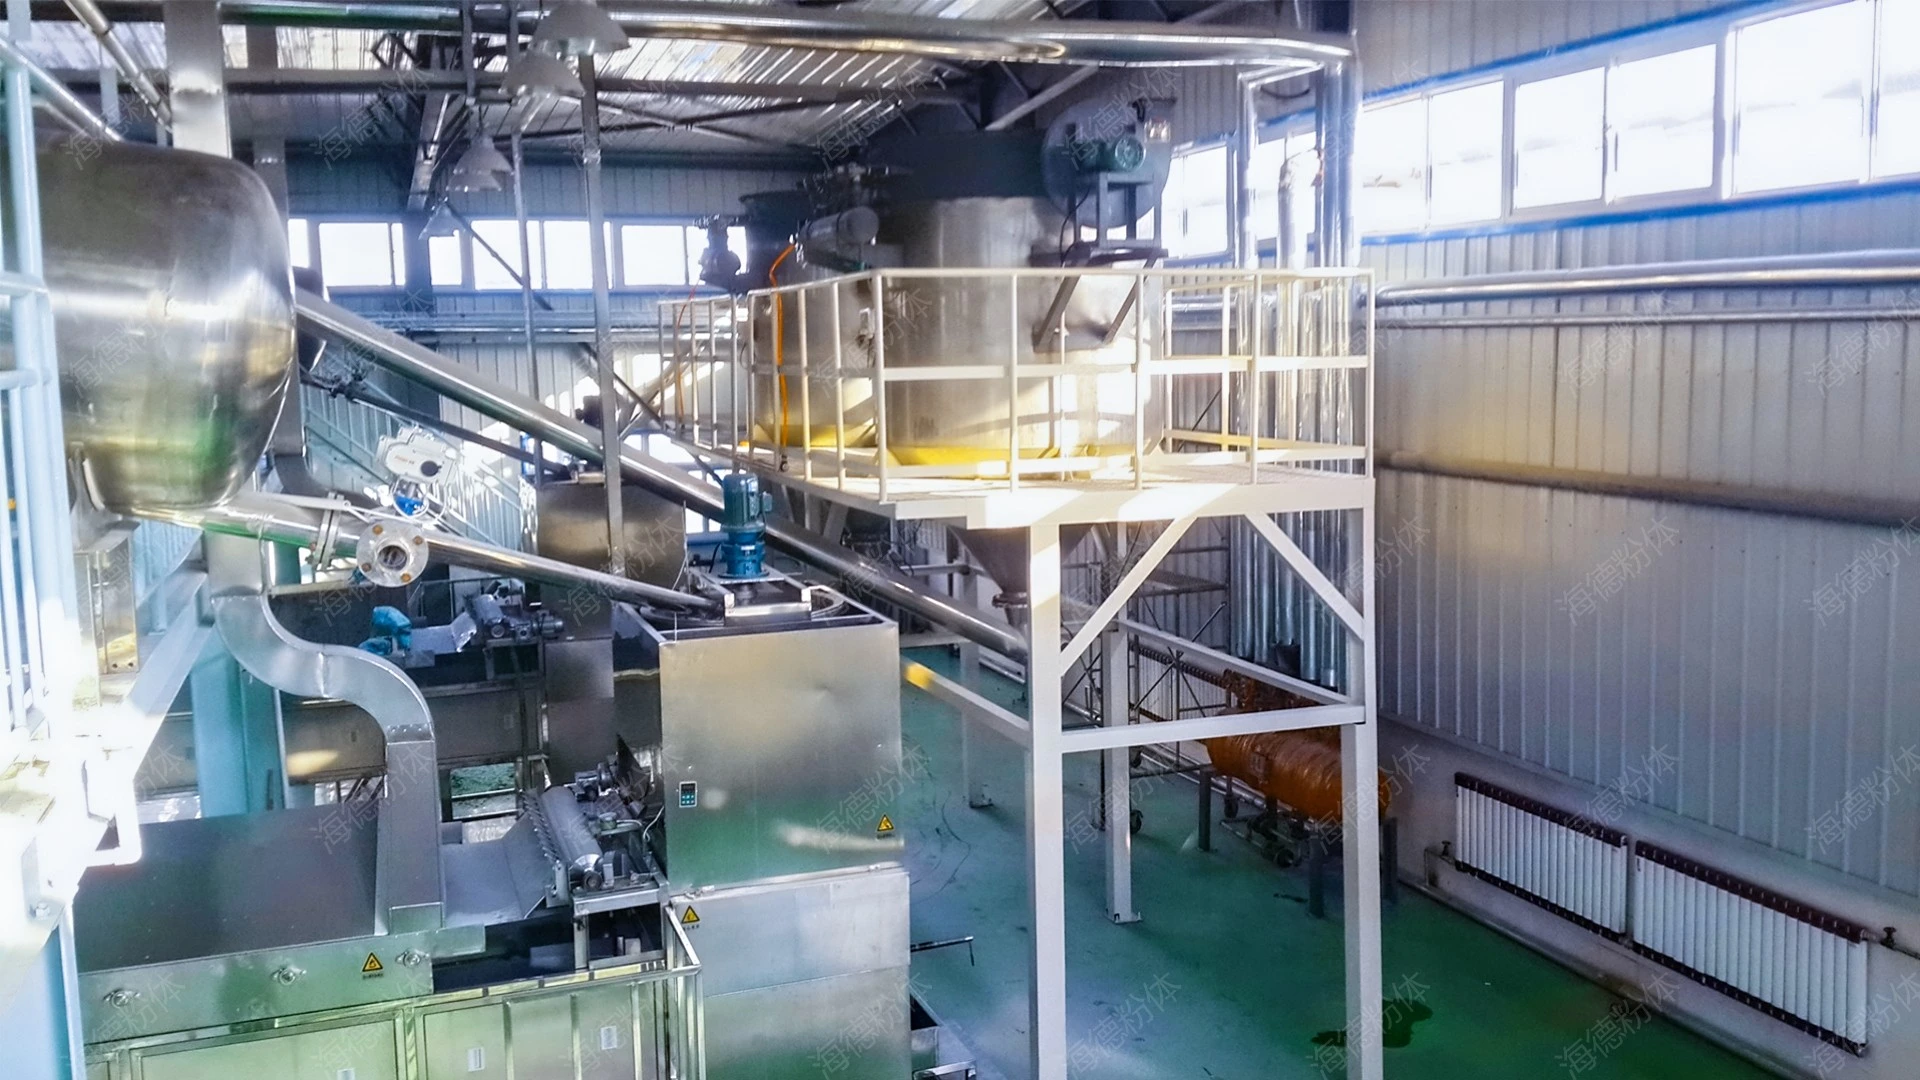
气力输送系统的核心设备包括供料器、输送管道、分离器、除尘器以及风机等。每个设备的选择都直接影响系统的性能与可靠性。首先,供料器是有助于物料均匀、连续输送的关键。对于除尘焦粉这种细粉,通常采用星型供料器或螺旋供料器。星型供料器通过旋转的叶片将物料从料斗送入管道,适用于小流量、高浓度输送;螺旋供料器则通过螺旋叶片的转动将物料推送,适用于大流量、低浓度输送。海德粉体根据物料流量与浓度,为不同客户定制供料器参数。例如,某客户焦粉输送流量为5吨/小时,采用星型供料器,转速可调,有助于物料无堵塞。其次,输送管道的选择需考虑耐腐蚀性,通常采用不锈钢材质,内壁光滑以减少阻力。管道直径根据输送风量与物料浓度确定,一般遵循“风量-管道直径”匹配原则。分离器用于将输送介质(空气)与物料分离,常用的有旋风分离器与袋式除尘器。旋风分离器通过离心力实现分离,适用于高浓度物料;袋式除尘器则通过过滤介质捕获细小粉尘,适用于低浓度尾气处理。海德粉体提供的分离器具有高效率、低阻力特点,分离效率可达99%以上。最后,风机是系统的动力源,根据系统压力与风量需求选择。罗茨风机适用于正压系统,离心风机适用于负压系统,风机的功率与转速需匹配系统参数,避免能量浪费。
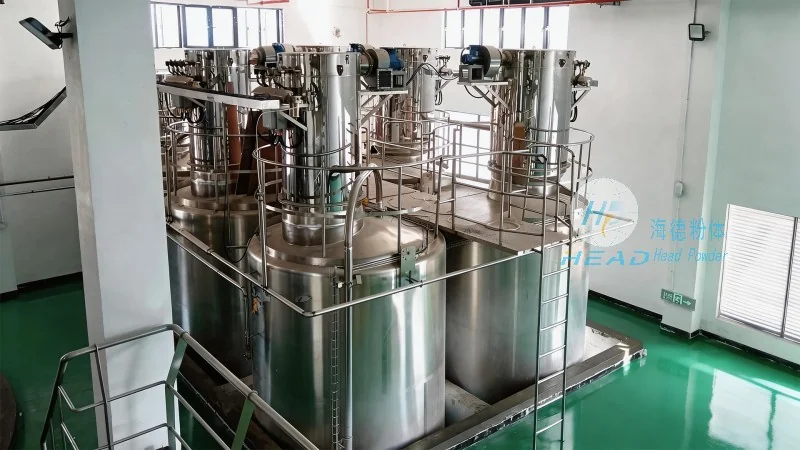
系统布局与布局优化:减少阻力,提升效率
系统布局的合理性直接影响输送效果与能耗。首先,管道布置应尽量减少弯头与变径,弯头角度应大于90度,以降低局部阻力。对于长距离输送,应设置管道支架,保持管道水平或倾斜(倾斜角度通常为3-5度),避免积粉。在输送管道中,每隔通常距离设置脉冲阀或振动器,防止物料堆积。例如,某客户管道长度为100米,每隔20米设置一个脉冲阀,通过压缩空气脉冲使物料松动,减少堵塞。此外,系统应设置压力监测点,实时监控管道压力,当压力异常升高时,及时检查堵塞情况。海德粉体在项目实施中,会根据现场条件进行布局优化,通过3D模拟软件验证管道走向,有助于最小化阻力损失,提高输送效率。
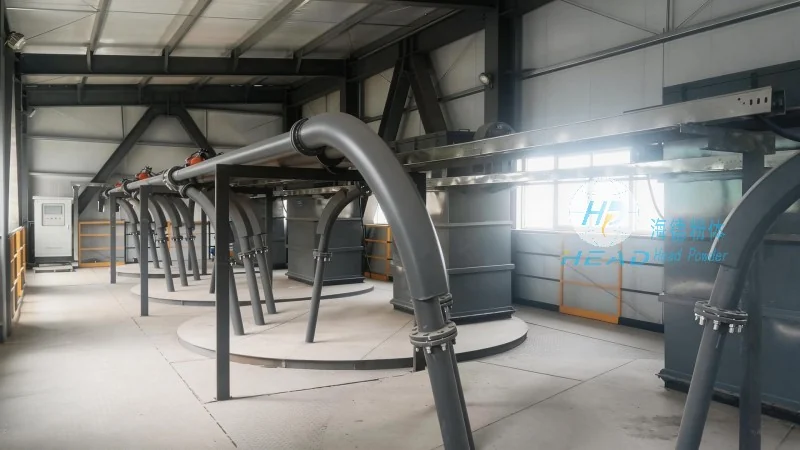
控制系统与自动化:智能化提升运营效率
现代气力输送系统越来越注重自动化控制,通过PLC或DCS系统实现参数调节与故障诊断。自动化系统能够根据物料流量、压力、温度等参数,自动调整风量、转速等变量,保持系统正常运行。例如,当供料量增加时,系统自动提高风机转速,增加风量;当输送管道堵塞时,系统会发出警报并启动备用风机。海德粉体为系统配置的自动化控制模块,具有远程监控功能,客户可通过手机或电脑实时查看系统运行状态,并进行参数调整。此外,系统还具备故障自诊断功能,当设备出现异常(如电机过热、压力过高)时,自动停止运行并提示维护人员,减少停机时间。通过智能化控制,系统运行效率可提高20%以上,同时降低人工干预成本。
实际应用案例:海德粉体除尘焦粉输送系统效果展示
以某焦化厂为例,该厂需要将除尘系统收集的焦粉输送至储仓,原采用人工装袋方式,不仅效率低,还造成粉尘飞扬。引入海德粉体的气力输送系统后,系统运行稳定,输送流量为8吨/小时,输送距离为60米,分离效率达99.5%,尾气排放符合环保标准。客户反馈,系统运行后,人工成本降低了60%,粉尘污染减少了90%,生产效率有所提升。该案例充分体现了海德粉体在除尘焦粉气力输送系统设计中的专业能力与实际效果。海德粉体工程师根据客户具体需求,从物料特性分析、系统选型到设备安装,全程提供技术支持,有助于系统与客户生产流程无缝对接。