什么是水泥原料粉体气力输送?
在水泥生产过程中,原料的输送环节直接影响生产效率与产品质量。水泥原料粉体气力输送作为一种优化的物料输送技术,正逐渐成为水泥企业优化生产流程的关键手段。它通过利用气流作为动力,将石灰石、黏土、铁粉等水泥原料从取料点高效输送到生产设备,实现了物料输送的连续化、自动化与环保化。本文将详细解析水泥原料粉体气力输送的原理、系统构成及实际应用,帮助读者全面了解这一技术。

一、水泥原料粉体气力输送系统的核心构成与工作原理
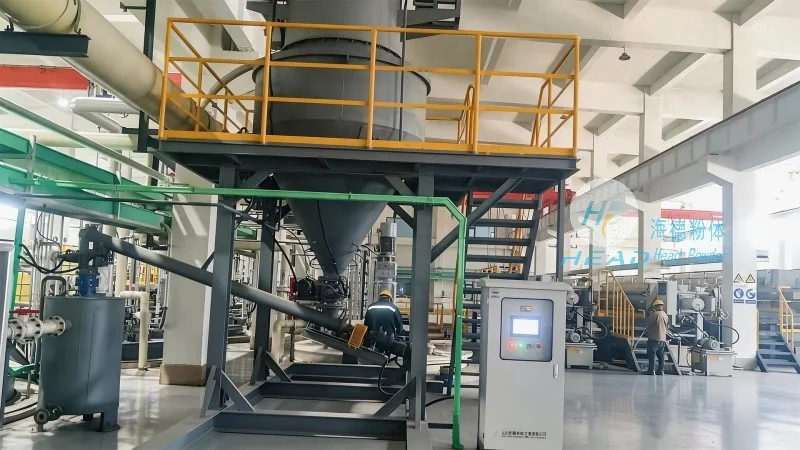
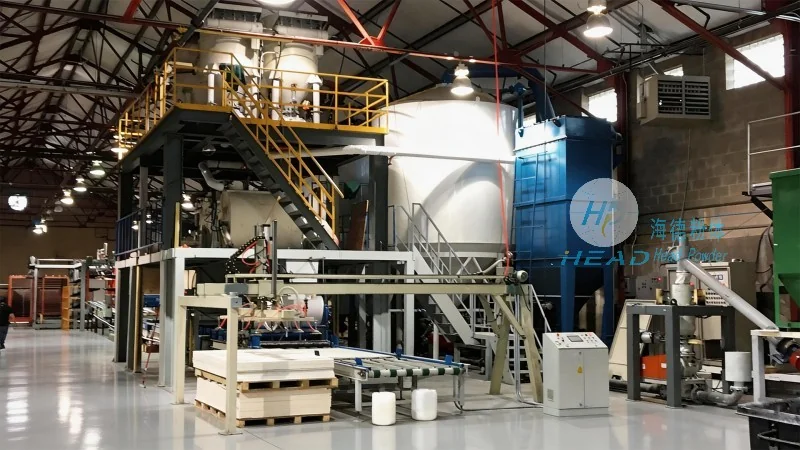
水泥原料粉体气力输送系统根据输送压力的不同,可分为正压气力输送和负压气力输送两种类型。正压气力输送系统通过风机产生正压,将物料与空气混合后,从输送管道的出料口输送至收料点;负压气力输送系统则通过风机产生负压,从吸料点吸入物料与空气混合物,输送到收料端。两种系统各有特点,适用于不同的生产场景。系统主要由以下核心部件构成:首先,供料装置,负责将原料从料仓或取料点送入输送管道。星型给料机是常用的供料设备,通过旋转的星形叶片将物料均匀送入管道,调节给料量可控制输送速度。其次,输送管道,是物料传输的通道,通常采用无缝钢管或塑料管,根据输送压力和流量选择合适的管径与壁厚。管道内壁光滑,减少物料与管道的摩擦,避免物料堵塞。再者,气源设备,为系统提供动力。正压系统通常使用罗茨风机,负压系统则使用离心风机或回转式风机。气源设备通过调节风量与风压,控制物料的输送速度与输送量。例如,正压系统中的罗茨风机通过改变叶轮转速或风门开度来调节风量,负压系统中的离心风机通过调节入口导叶或出口阀门来控制风量。此外,控制设备是系统的“智能中枢”,通过压力传感器、流量传感器、温度传感器等监测设备,实时采集系统运行参数,并通过PLC控制器或DCS系统进行自动调节。例如,当输送管道压力过高时,控制器会自动降低风机转速,避免管道堵塞;当输送流量不足时,控制器会提高风机风量,有助于物料正常输送。最后,收料装置负责将物料从输送管道中卸出,送入后续生产设备。正压系统的收料端通常采用旋风分离器,通过离心力将物料与空气分离,物料从底部卸出,空气从顶部排出;负压系统的收料端则采用布袋除尘器或电除尘器,进一步净化空气,有助于排放达标。收料装置的设计需考虑物料的特性,如石灰石的硬度、黏土的湿度等,选择合适的分离设备,有助于物料卸料顺畅。