正压浓相气力输送系统设备简介,优势特点介绍
案例背景
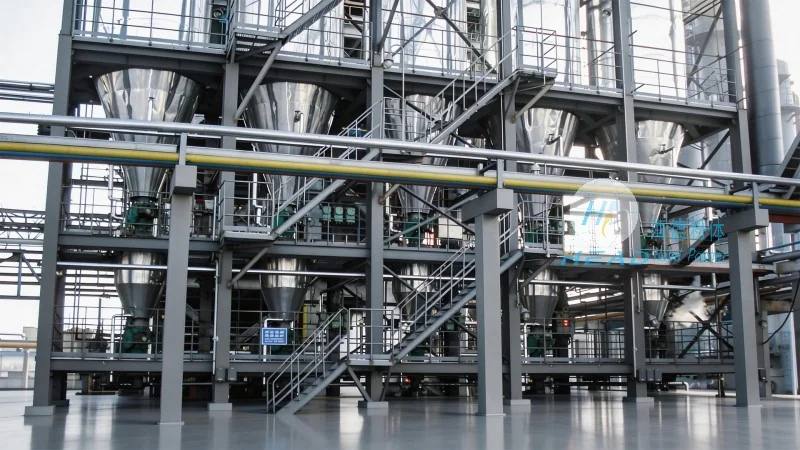
在工业生产流程中,粉体物料的输送是一个至关重要的环节,无论是水泥制造、火力发电还是食品加工,高效、稳定的物料传输系统都是支持生产连续性的基础。传统的输送方式,如螺旋输送机、斗式提升机或气力稀相输送,往往存在磨损大、能耗高、密封性差等固有缺陷。随着工业自动化水平的提升,对输送系统的要求也日益严苛,不仅要求设备耐用,更强调环保节能与自动化控制。在此背景下,正压浓相气力输送系统设备应运而生,成为众多企业优化生产流程的常见方案。这种系统通过独特的流态化技术与正压输送原理,实现了粉体物料在密闭管道中的高效、低耗传输,充分改变了传统输送作业的痛点。
正压浓相气力输送系统的技术原理
正压浓相气力输送系统气力输送设备的核心在于“浓相”与“正压”这两个关键词。所谓“浓相”,是指输送系统中的固气比极高,即单位体积的气体中携带的固体颗粒质量很大,通常固气比可达5kg/m³至15kg/m³,甚至更高。这意味着在输送过程中,物料并非像稀相输送那样被气体高速吹散,而是以集团流、栓塞流或部分流的状态,在气体的推动下缓慢而平稳地移动。这种低速流动的特性(通常输送速度低于10m/s)是浓相输送区别于稀相输送的关键特征。
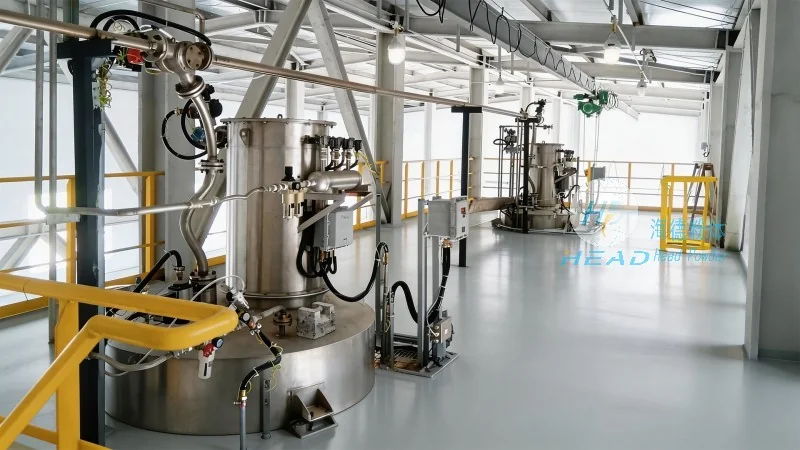
“正压”则是指输送系统的发送端处于正压状态,通过仓式泵等发送设备将物料压入输送管道。这种设计使得输送管道内的压力始终高于外部环境大气压,从而能够有效防止外部空气倒灌,有助于输送过程的密闭性。在输送过程中,系统利用流化床技术,使物料在发送器内达到流态化状态,然后利用压缩空气将物料推入输送管道。由于物料颗粒之间以及颗粒与管壁之间的摩擦力被流化空气部分抵消,物料呈现出类似流体的特性,从而实现了长距离、大容量的输送。
主要特点:为何选择正压浓相系统
正压浓相气力输送系统设备之所以在市场上备受青睐,主要归功于其显著的技术优势。首先,"磨损极低"是其最突出的特点。由于输送速度被控制在较低范围内,物料颗粒对管道和弯管的冲击力大幅减小,这使得管道系统的使用寿命显著延长,降低了企业的维护成本和更换频率。对于水泥、粉煤灰等易磨损物料,这一优势尤为明显。
其次,"能耗节约"效果较好。浓相输送由于固气比高,单位物料的输送风量需求有所降低,因此所需的风机功率和压缩空气量也相应减少。相比稀相输送,浓相输送系统通常能节省30%至50%的能耗。这不仅降低了企业的运营成本,也符合当前工业领域绿色制造、节能减排的发展趋势。
再次,"密封性能好"。正压输送方式天然具备防止粉尘泄漏的优势,整个输送过程在密闭管道中进行,不会产生粉尘外溢,有效改善了车间的作业环境,符合国家严格的环保排放标准。同时,由于没有扬尘,也避免了物料对周围设备和人员的污染。
此外,该系统还具有"运行稳定、噪音低"的特点。物料在管道内呈集团状低速流动,避免了高速气流产生的湍流噪音和管道振动,为操作人员提供了更加安静、舒适的工作环境。同时,系统自动化程度高,可实现远程监控和自动控制,大大降低了人工操作强度。
系统构成与设备详解
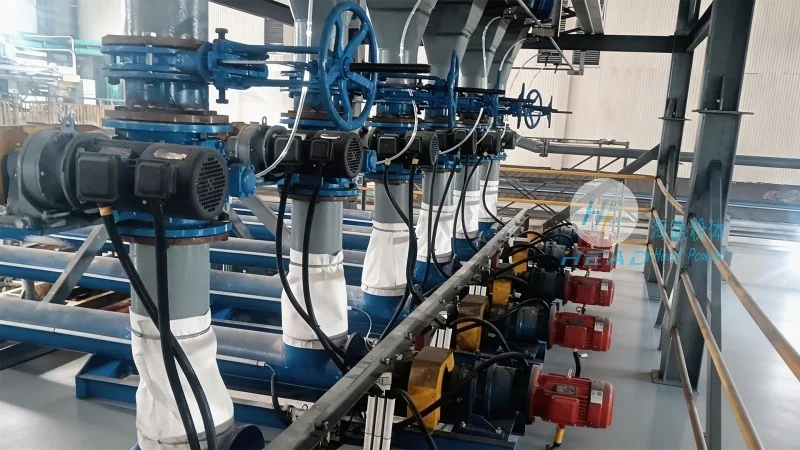
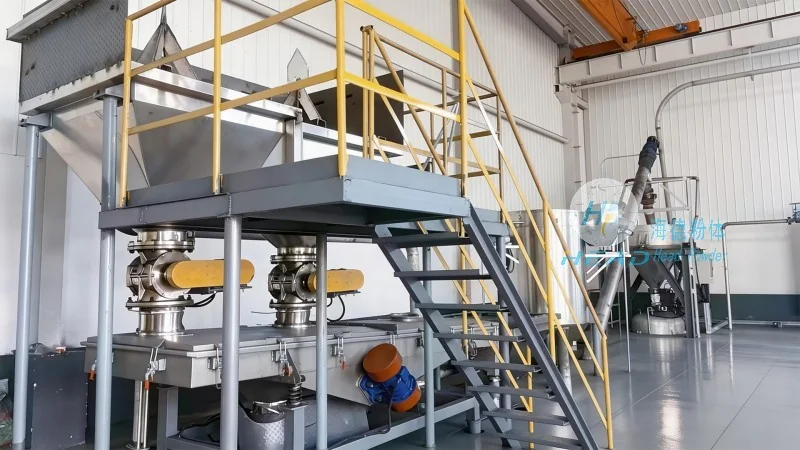
一个完整的正压浓相气力输送系统气力输送设备,通常由发送器(仓式泵)、输送管道、接收器、风机、脉冲除尘器、控制柜等部分组成。其中,发送器是系统的核心部件,根据结构形式可分为单仓泵和双仓泵。在输送过程中,发送器交替进行充气、输送和卸料,实现连续输送。
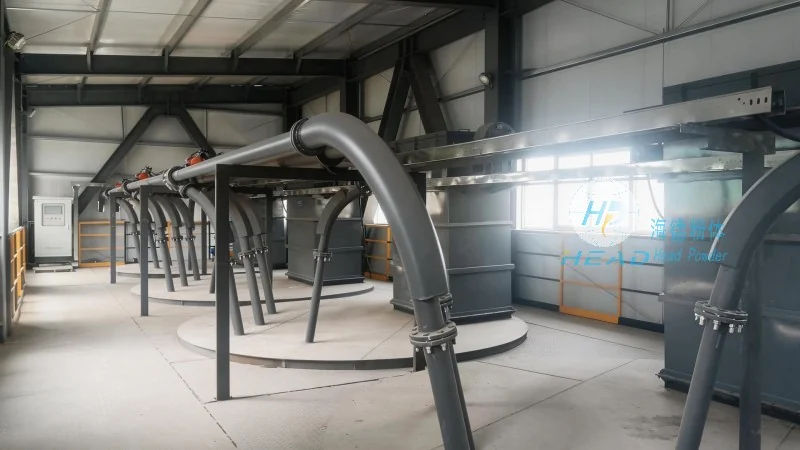
输送管道通常采用耐磨钢管或不锈钢管,根据现场工艺布局进行设计,可水平、垂直或倾斜布置。弯头部位通常采用耐磨合金或陶瓷内衬,以进一步延长使用寿命。接收器则负责接收输送过来的物料,并完成气料分离。除尘器用于净化输送过程中产生的少量粉尘,有助于排放达标。
控制系统是系统的“大脑”,通过PLC控制,实现对发送器动作、阀门开关、风机启停及输送压力的较为准确控制。操作人员只需在控制室即可完成整个输送流程,极大地提高了生产效率。
广泛的应用场景
正压浓相气力输送系统设备的应用范围极为广泛,几乎涵盖了所有需要粉体输送的行业。在"水泥行业",它常用于生料、水泥熟料及粉煤灰的输送,解决了长距离输送中的堵管和磨损难题。在"火力发电行业",它是粉煤灰输送系统的标准配置,能够高效地将锅炉底部的粉煤灰输送到灰库或装车现场。
除了传统的建材和电力行业,该系统在"化工行业"中用于输送各种粉状原料和添加剂,在"食品行业"中用于输送面粉、淀粉等对卫生要求极高的物料,以及在"制药行业"中用于输送粉末原料。由于系统可以做到全密闭输送,避免了物料与空气接触导致的氧化或受潮,较为适合对卫生条件要求苛刻的场所。
海德粉体:专业的气力输送解决方案提供商
在众多气力输送设备制造商中,山东海德粉体工程有限公司凭借其深厚的技术积累和良好的产品服务,成为了行业内的佼佼者。作为一家专注于粉体工程设备研发与制造的高新技术企业,海德粉体致力于为客户提供从工艺设计、设备制造到安装调试、售后维护的一站式服务。