白砂糖物料气力输送设备规格参数介绍
案例背景
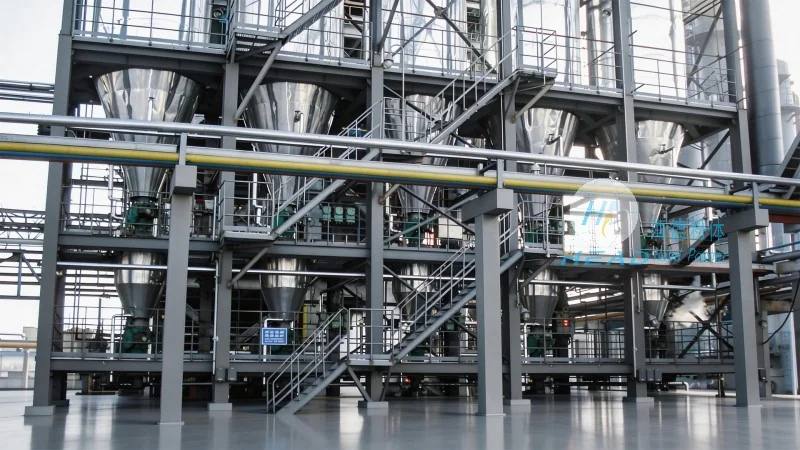
白砂糖作为食品工业中最基础的原料之一,其物理性质决定了在储存和运输过程中需要极高的保护标准。白砂糖颗粒细腻、易碎且容易吸潮结块,传统的机械输送方式,如皮带输送机或螺旋输送机,往往难以避免物料在输送过程中的破碎和粉尘飞扬,这不仅降低了白砂糖的纯度,还可能造成环境污染和安全隐患。为了解决这一行业痛点,化的生产流程中越来越多地引入了较好的输送技术。其中,白砂糖气力输送系统凭借其独特的气流输送原理,成为了糖厂和食品加工企业提升自动化水平的常见方案。该系统通过利用气流在密闭管道内的流动来输送物料,能够实现从料仓到加工设备的远距离、连续化输送,有效保护了白砂糖的晶体结构,有助于了物料的卫生与安全。
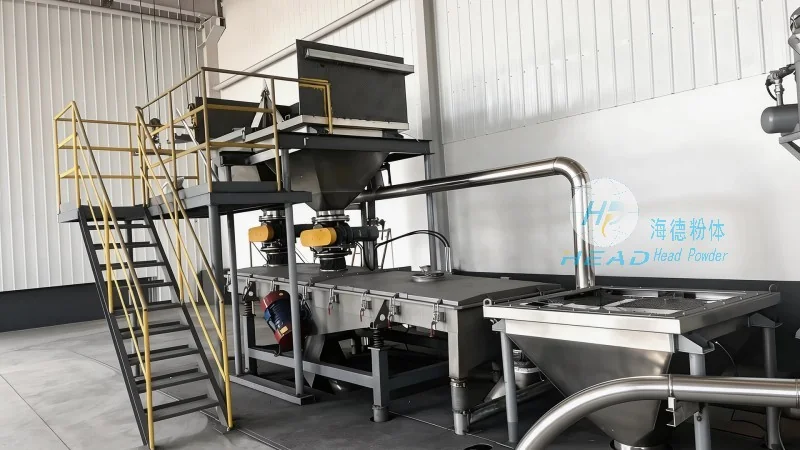
在具体的实施过程中,白砂糖气力输送设备扮演着核心角色。这些设备通常包括气源动力系统(如罗茨风机)、输送管路、供料装置(如料封泵)、分离除尘装置以及控制系统。整个系统设计紧凑,运行平稳,能够适应各种复杂的工厂布局。对于食品级白砂糖的输送,系统对材质的要求极为严格,建议采用食品级不锈钢材料,以有助于物料在输送过程中不被污染。通过优化设计,白砂糖气力输送系统不仅能够实现从几十米到上千米的远距离输送,还能满足多级分配的需求,将白砂糖较为准确地输送到的配料罐或包装机中。
白砂糖气力输送设备规格参数详解
了解白砂糖气力输送设备的具体规格参数,是进行系统选型和设计的基础。不同的生产规模和车间布局,对输送系统的参数要求各不相同。以下将从输送能力、工作压力、输送距离、物料特性以及设备材质等几个关键维度,对白砂糖气力输送设备的规格进行详细介绍。
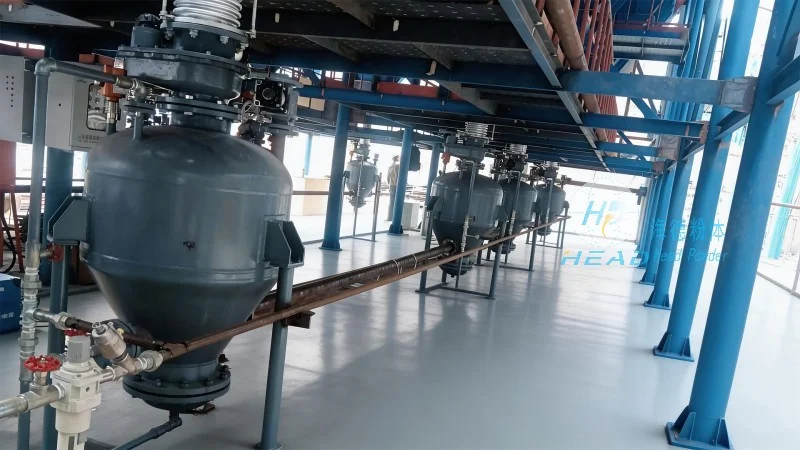
1. 输送能力参数
输送能力是衡量气力输送设备性能的首要指标,通常以吨/小时(t/h)为单位。对于白砂糖这种轻质粉体,输送能力的范围通常在5吨/小时到100吨/小时之间,具体数值取决于系统的设计和气源风机的功率。大型糖厂或中央配料中心往往需要高输送能力的系统,以有助于生产线的连续运行;而中小型食品加工企业则可能选择中小型规格的设备,以降低投资成本和运行能耗。在选择设备时,建议根据实际的白砂糖日处理量,预留10%-20%的富余量,以应对瞬时流量波动或系统阻力增加的情况。
2. 工作压力与输送距离
工作压力和输送距离是相互关联的参数。白砂糖气力输送系统通常采用低压密相或负压稀相输送技术。在密相输送系统中,工作压力一般在0.04MPa至0.08MPa之间。这一压力范围足以克服管道摩擦阻力和弯头阻力,实现长距离输送。在水平输送距离方面,良好的白砂糖气力输送设备可以轻松实现200米至2000米的水平输送;在垂直提升方面,由于重力作用,提升高度通常控制在20米至100米之间。如果需要超长距离或较高提升,则需要通过增加中间卸料站或采用双级串联的方式来实现。
3. 物料粒径与浓度比
白砂糖的粒径通常在0.2mm至0.5mm之间,属于细粉料。气力输送设备的规格参数建议匹配这一粒径特性,以有助于物料在管道内能够形成稳定的流态化输送,避免物料在管底沉积或堵塞。浓度比(固气质量比)是另一个重要参数,对于白砂糖而言,适宜的浓度比通常在10:1至30:1之间。较高的浓度比意味着在相同的输送量下,所需的气量更小,从而降低了能耗,但也对设备的耐磨性和密封性提出了更高的要求。
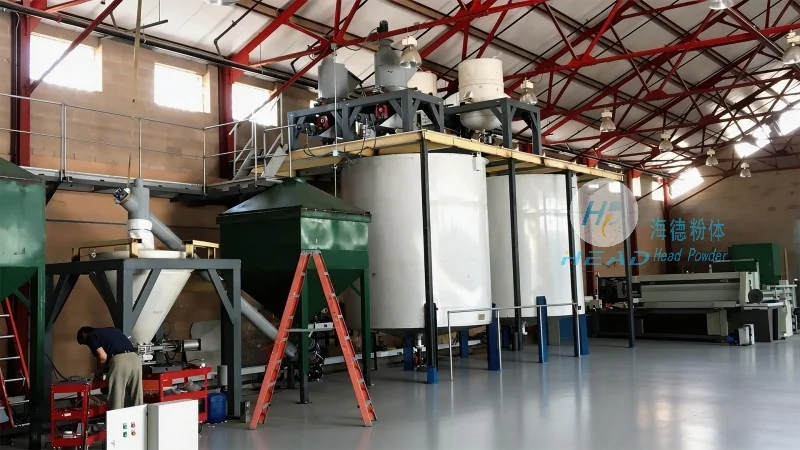
4. 设备材质与卫生标准
鉴于白砂糖的食品属性,白砂糖气力输送设备的材质规格建议符合食品卫生标准。管道和泵体通常采用304或316L食品级不锈钢制作,表面进行镜面抛光处理,以防止细菌滋生和物料残留。此外,设备的密封件也应选用耐腐蚀、无毒的硅胶或氟橡胶材料。规格参数中还应明确设备的清洁接口和消毒方式,有助于在换料或停机清洗时能够充分清理管道内的残留糖分,防止微生物污染。
白砂糖气力输送系统的技术优势
相较于传统的输送方式,专业的白砂糖气力输送系统具有显著的技术优势,这些优势直接关系到生产效率和产品质量。
首先,"防破碎性能优越"。气力输送采用流态化输送技术,物料在管道内呈悬浮状态,颗粒之间及颗粒与管壁之间几乎无相对摩擦,较大程度地保护了白砂糖的晶体完整度,减少了粉尘和碎粒的产生。
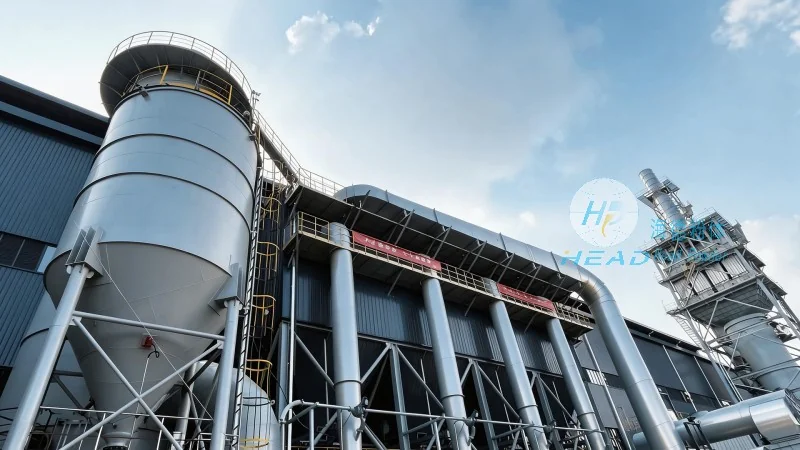
其次,"全封闭输送,环保卫生"。系统采用全密闭管道设计,充分杜绝了白砂糖粉尘在输送过程中的外泄。这不仅解决了工厂内部的粉尘污染问题,还符合国家对食品生产车间“无尘化”的严格要求,保护了操作工人的身体健康。
再次,"自动化程度高,降低人工成本"。的白砂糖气力输送设备通常配备智能控制系统,能够实现自动进料、自动输送和自动卸料。操作人员只需在控制室即可监控整个输送过程,无需在粉尘飞扬的环境中作业,极大地降低了劳动强度。