如何选择合适的自动粉体输送线?常规流程步骤详解
案例背景
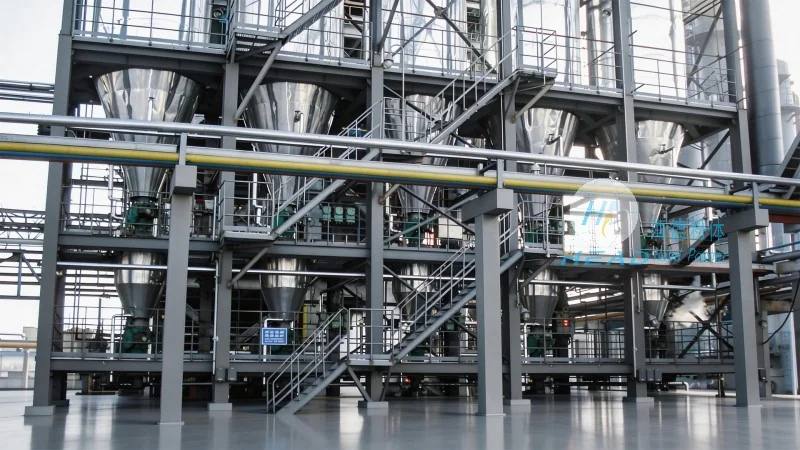
在工业生产流程中,粉体物料的传输与处理是许多行业不可或缺的关键环节。无论是化工、建材、粮食加工还是医药行业,如何高效、安全且低成本地将粉体从一处移动到另一处,始终是企业关注的焦点。传统的机械输送方式如皮带输送机或螺旋输送机,虽然应用广泛,但在处理粉尘飞扬、物料易碎或长距离输送时往往存在局限性。相比之下,利用气流输送粉体物料的技术逐渐成为行业首选。选择一套合适的自动粉体输送线,不仅能够提升生产效率,还能有效改善工作环境,降低物料损耗。本文将详细解析在选购自动粉体输送线时应遵循的常规流程与关键步骤,帮助企业在众多技术方案中做出最明智的决策。
一、 深入理解自动气力输送系统的基本原理
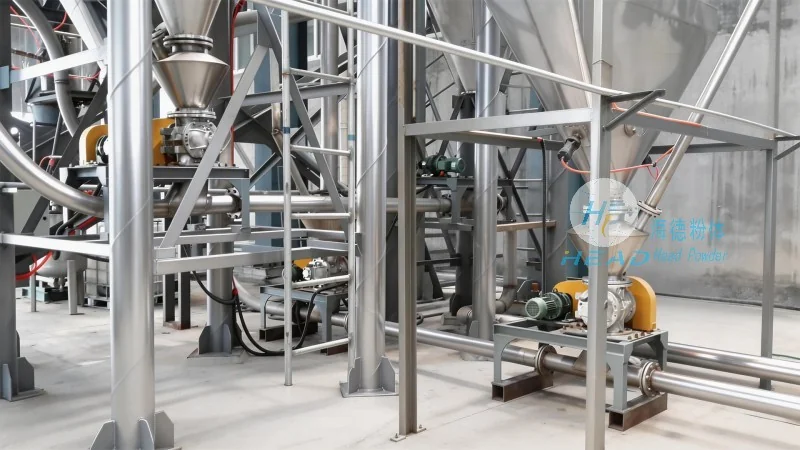
在开始选择之前,首先要明确什么是自动气力输送。这是一种利用气流在密闭管道内流动来输送散状粉粒物料的输送方式。与机械输送相比,它具有输送距离长、布置灵活、占地面积小以及能够实现多点进料和多点卸料等优势。自动气力输送系统通常由气源设备(如风机)、输送管道、供料装置(如发送器、仓式泵)、分离器、除尘器及控制系统等组成。气力输送设备作为该系统的核心,其性能直接决定了整个输送过程的稳定性和可靠性。因此,了解自动气力输送的基本构成,是进行系统选型的1步。
二、 步骤一:全面评估物料特性
物料的物理和化学特性是选择气力输送设备最根本的依据。不同性质的物料对输送系统的要求截然不同,盲目套用现有方案往往会导致设备故障或输送效率低下。首先,需要明确物料的粒度分布。对于超细粉体,容易产生管道堵塞,对气源的压力和流量控制要求极高;而对于大颗粒物料,则需考虑管道磨损问题。其次,物料的密度和堆积角决定了所需的气流速度。堆积角过大、流动性差的物料,需要更高的气流速度来维持流动,但这又会增加能耗和磨损。此外,物料的易碎性、吸湿性、粘附性以及是否含有油污或腐蚀性成分,都直接影响输送管道材质的选择以及气源设备的选型。例如,对于易碎的粉体,应优先选择低速密相输送的气力输送设备,以减少物料破碎。
三、 步骤二:确定输送方式与系统类型
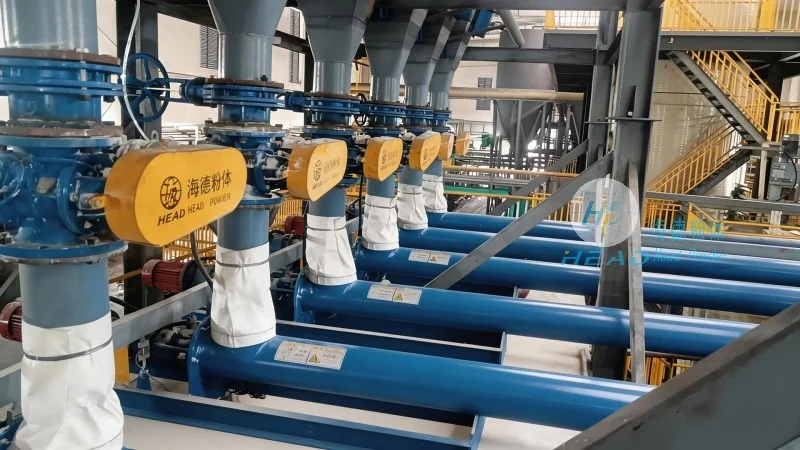
根据物料特性和工艺需求,确定具体的输送方式是核心环节。目前主流的自动气力输送系统主要分为稀相输送和密相输送两大类。稀相输送通常采用较高的气流速度(通常大于15m/s),物料呈悬浮状态输送,其特点是输送量大、距离短,但能耗较高,且对管道磨损较大。适用于面粉、化肥等对磨损不敏感且输送距离较近的场合。密相输送则利用高压气流将物料压送或推送到目的地,气流速度较低(通常小于10m/s),物料呈流态化或栓状流动。这种方式能耗低、磨损小、物料不易破碎,较为适合长距离、大提升高度的输送场景,如水泥、粉煤灰等。
在选择时,企业应结合自身的输送距离(水平或垂直)、爬坡角度以及生产现场的空间布局进行综合考量。如果是短距离且产量大的生产场景,可能更适合稀相系统;而对于长距离、高纯度要求的场景,密相系统则是更优的选择。专业的厂家会根据这些参数,为您量身定制一套高效的自动气力输送系统。
四、 步骤三:系统设计与布局规划
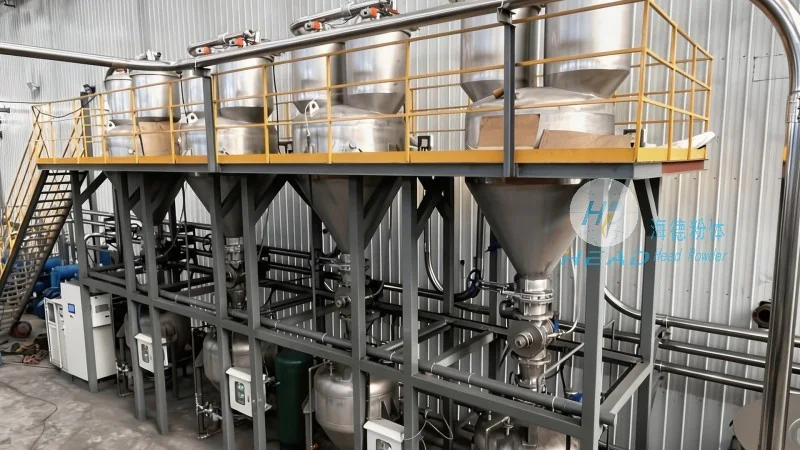
在确定了基本的输送方式后,系统设计是决定最终效果的关键。设计过程中需要详细计算输送量、压力损失以及管径选择。输送管径过小会导致流速过快,增加磨损和能耗;管径过大则会降低流速,容易造成物料沉降堵塞。此外,管道的走向设计也至关重要。尽量避免过多的90度弯头,因为弯头是气流输送系统中阻力最大的部件,也是物料磨损最严重的区域。合理的管道走向应尽量采用大曲率半径的弯头,并考虑在弯头处加装耐磨衬板。同时,系统应设计有必要的清理孔和检修门,以便于日常维护和清理管道内的残留物料。
五、 步骤四:气源设备与控制系统的选型
气源设备是自动气力输送系统的动力心脏。常见的气源设备包括罗茨风机、离心风机和空压机等。罗茨风机以其风量大、压力稳定、噪音相对较低的特点,在气力输送领域应用最为广泛。在选择风机时,建议有助于其风量和风压满足系统设计要求,并留有通常的余量以应对系统阻力增加的情况。控制系统则决定了操作的便捷性和安全性。的自动气力输送系统通常配备PLC控制系统,能够实现自动进料、自动卸料、故障报警等功能,大大降低了人工操作的劳动强度。
六、 步骤五:关注设备材质与密封性
对于气力输送设备而言,材质的选择直接关系到设备的使用寿命和卫生标准。输送腐蚀性物料的管道和阀门建议采用不锈钢材质(如304或316L),而对于一般物料,碳钢材质配合内衬耐磨材料也是一种经济的选择。此外,系统的密封性至关重要。任何微小的泄漏不仅会造成物料损失,还可能导致粉尘外泄,引发安全事故。因此,在选型时,应重点关注设备的密封结构,如旋转供料器的密封性能、阀门的开闭严密性等。高质量的气力输送设备能够有助于系统在长期运行中保持良好的气密性,从而有助于输送效率。