如何选择合适的全自动称重粉体输送线?常规流程步骤详解
案例背景
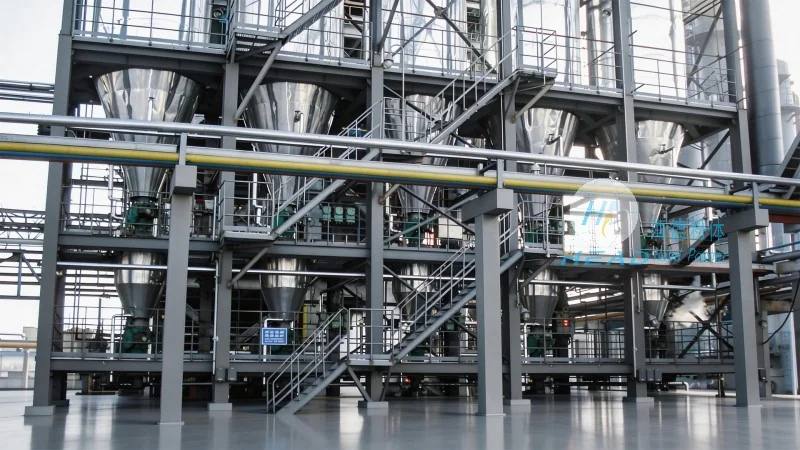
在工业生产与物流体系中,粉体物料的输送效率与精度直接决定了生产流程的顺畅程度和产品质量的稳定性。传统的输送方式往往存在扬尘严重、计量不准、占地面积大等痛点,而随着自动化技术的进步,全自动称重粉体输送线逐渐成为行业的主流选择。这类系统不仅能够实现物料的远距离输送,还能在输送过程中同步完成较为准确的称重计量,极大地提升了生产管理的智能化水平。然而,面对市场上众多的设备供应商和技术方案,企业该如何根据自身需求,科学地选择一套合适的全自动称重粉体输送线呢?本文将从需求分析、系统选型、控制精度及售后服务等维度,详细解析常规流程步骤。
明确输送需求与物料特性分析
选择全自动称重粉体输送线的首要步骤,是对自身的生产工艺和物料特性进行深入剖析。不同的物料具有截然不同的物理化学性质,这些性质直接决定了输送设备的选型。首先,需要评估物料的流动性。流动性好的粉体(如面粉、滑石粉)在输送过程中不易堵塞,而流动性差的物料(如某些高湿度的粘性粉末)则需要特殊的防结块设计。其次,要考虑物料的密度和粒度。密度较大的粉体在气力输送中需要更大的动力,而粒度不均匀的物料可能会对管道造成磨损或堵塞。
其次,输送的距离和高度也是关键考量因素。如果输送距离较长,需要选择具备长距离输送能力的气力输送设备;如果涉及垂直提升,则需关注设备的提升高度和扬程性能。此外,输送过程中的环境要求也不容忽视。例如,食品和医药行业对卫生条件要求极高,建议选择全密闭、无死角、易于清洁的系统;而化工行业则可能更关注设备的耐腐蚀性和防爆性能。只有明确了这些基础需求,才能为后续的系统选型打下坚实的基础。
核心设备选型与系统架构设计
在明确了需求之后,接下来便是核心设备的选型。全自动称重粉体输送线的核心在于“输送”与“称重”两大功能的稳定融合。在设备选型阶段,应重点关注气力输送泵、料仓、输送管道以及控制系统等关键部件。
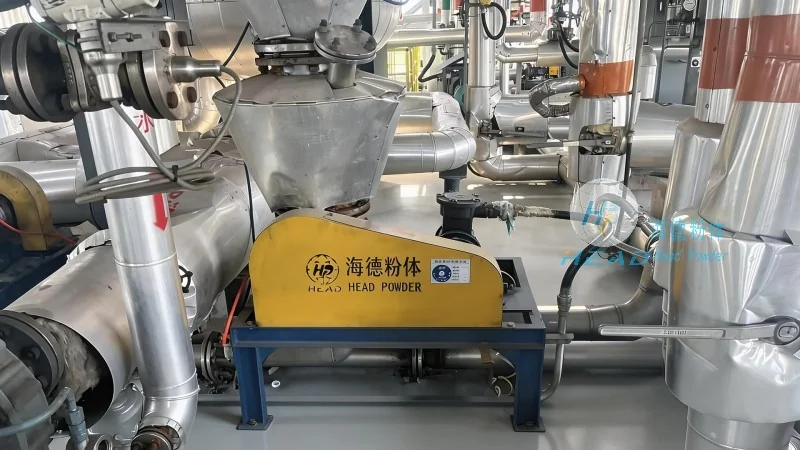
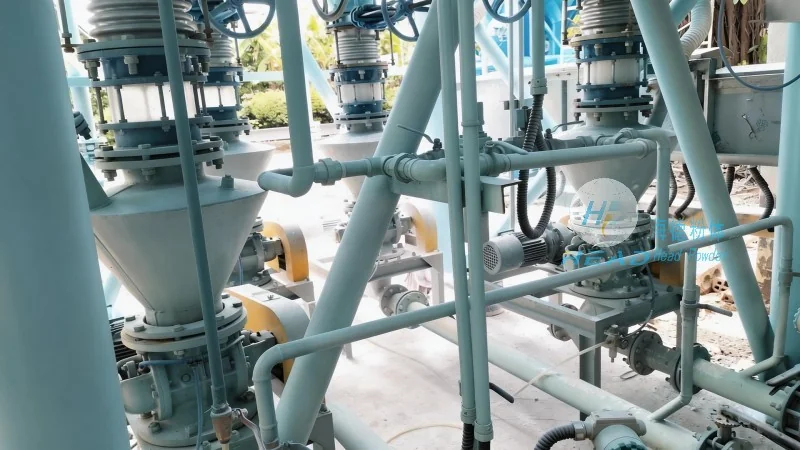
对于气力输送泵的选择,目前市面上主流的设备包括罗茨风机、仓式泵等。罗茨风机适用于低压、大流量的稀相输送,具有能耗低、噪音小的特点;而仓式泵则适用于密相输送,能够实现低流速、低磨损的输送效果。企业应根据物料的特性选择较为适合的泵型。同时,输送系统的架构设计也至关重要。一个成熟的全自动称重气力输送系统,通常包括供料装置、输送管道、分离器、除尘装置和控制系统。在设计中,应充分考虑管道的走向,尽量减少弯头数量以降低阻力,同时有助于系统的气密性,防止物料泄漏。
值得注意的是,在选型过程中,建议有助于所选设备能够满足“全自动称重气力输送系统气力输送设备”的各项技术指标。这意味着设备不仅要具备基本的输送功能,还要配备高精度的称重模块,能够实时反馈输送数据。通过科学的系统架构设计,可以较大程度地发挥设备的效能,降低能耗,提高输送效率。
自动化控制系统的重要性
一套良好的全自动称重粉体输送线,其灵魂在于控制系统。自动化控制系统能够实现对输送过程的实时监控、数据记录和远程操作,是提升生产自动化水平的关键。在控制系统的选型上,应优先选择基于PLC(可编程逻辑控制器)的控制系统,因为PLC具有抗干扰能力强、运行稳定、编程灵活等优势。
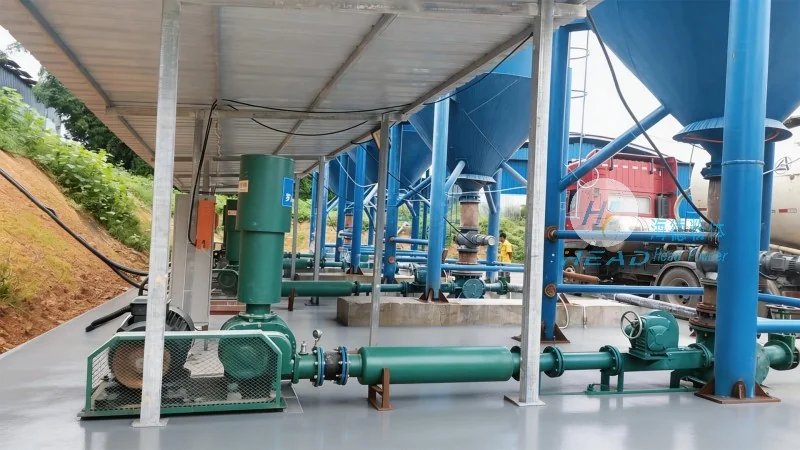
控制系统应具备完善的逻辑控制功能,包括自动进料、自动输送、自动卸料以及故障报警等功能。通过触摸屏或上位机软件,操作人员可以直观地查看当前输送量、输送进度、设备运行状态等参数。更重要的是,控制系统应支持数据追溯功能,能够记录每一次输送任务的详细数据,这对于需要严格配方管理的行业来说,是有助于产品质量一致性的重要手段。
此外,控制系统还应具备良好的兼容性,能够与企业现有的MES(制造执行系统)或ERP系统对接,实现数据的互联互通。通过自动化控制系统的引入,企业可以有所减少人工干预,降低人为操作失误的风险,从而实现生产过程的标准化和智能化管理。
称重精度的支持与质量控制
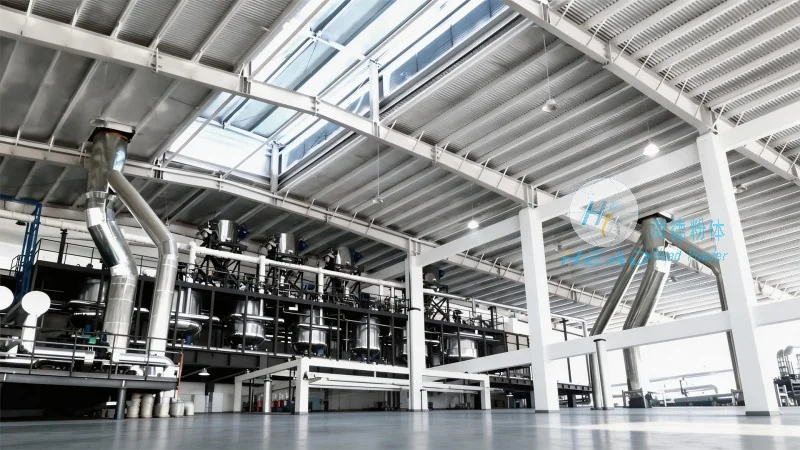
对于全自动称重粉体输送线而言,“称重”是其核心价值所在。如果称重精度不高,那么输送系统的价值将大打折扣。因此,在选型时,建议重点考察称重系统的精度等级和稳定性。
高精度的称重系统通常由高灵敏度的称重传感器、良好性能的称重仪表以及稳定的称重模块组成。在选型过程中,应要求供应商提供称重系统的校准证书和精度测试报告,有助于其误差范围符合国家标准或行业规范。一般来说,工业级称重系统的误差应控制在0.1%至0.5%之间,具体数值需根据物料的贵重程度和工艺要求来确定。
除了硬件配置外,软件算法也对称重精度有重要影响。较好的控制系统应采用动态称重算法,能够实时补偿管道压力变化、物料密度波动等因素对称重结果的影响。同时,系统还应具备自动去皮、自动校准、零点漂移补偿等功能,以有助于长期运行的称重准确性。通过硬件与软件的双重支持,全自动称重粉体输送线才能真正实现对物料的较为准确计量,为企业提供可靠的数据支持。