可可气力输送系统:开启可可输送的智能高效新时代
在可可加工与巧克力生产领域,物料输送环节的效率与稳定性直接关系到生产线的整体产能与产品质量。传统输送方式往往存在粉尘飞扬、能耗高、维护复杂等问题,而海德粉体推出的可可气力输送系统,通过创新技术与应用,为可可输送提供了智能、高效、环保的解决方案。该系统以专业的设计理念与优化的技术手段,改善了可可粉、可可豆等物料的输送难题,助力企业提升生产效率,降低运营成本。无论是小型可可加工厂还是大型巧克力生产企业,都能通过该系统优化生产流程,实现降本增效的目标。

系统主要特点:智能控制与高效输送
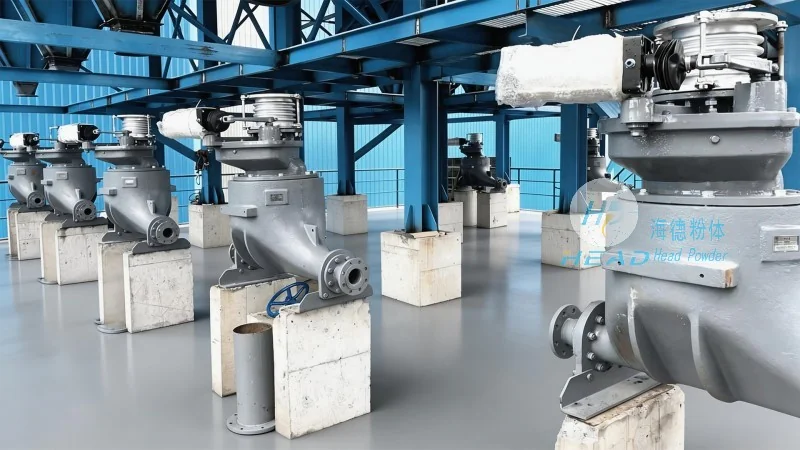
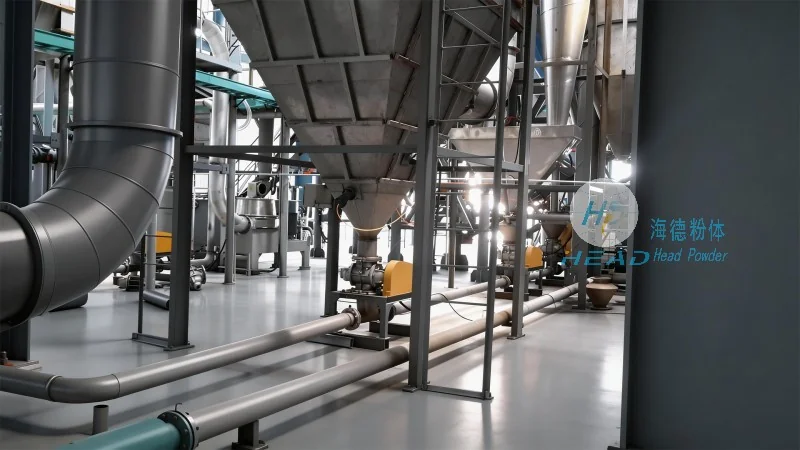
海德粉体的可可气力输送系统采用优化的气力输送技术,通过压缩空气作为动力源,实现物料的连续、稳定输送。系统具备智能控制功能,可实时监测输送过程中的压力、流量、温度等参数,通过PLC控制系统自动调整输送速度与压力,有助于物料输送的均匀性与稳定性。相比传统输送设备,该系统具有输送效率高(可达传统输送方式的2-3倍)、输送距离长(最长可达数百米,如从生产车间至仓库的输送)、占地面积小(节省约50%的场地空间,适合空间有限的加工厂)等优势。特别适用于可可加工厂中可可粉、可可脂等物料的输送需求。例如,在可可粉生产中,系统可将研磨后的可可粉通过密闭管道输送至筛分设备,避免粉体在输送过程中与空气接触而结块,有助于粉体质量;同时,系统采用负压输送或正压输送模式,可根据物料特性选择,负压输送适用于易扬尘的物料,正压输送适用于易结块的物料。此外,系统采用密闭式输送设计,有效防止粉尘飞扬,支持工作环境的安全与清洁,同时降低对环境的污染,符合现代工业生产的安全环保要求。例如,某可可加工厂采用海德粉体的负压输送系统后,车间粉尘浓度降低了80%,达到了环保标准,获得了良好的生产效果。
产品应用:覆盖可可加工全流程
可可气力输送系统广泛应用于可可加工的各个环节,从可可豆的破碎、研磨,到可可粉的筛分、包装,再到可可脂的输送与储存,都能提供专业的输送解决方案。具体应用场景包括:1. 可可豆破碎环节:系统可将破碎后的可可豆均匀输送至研磨设备,有助于研磨过程的连续性,避免物料堆积导致设备故障;2. 可可粉生产环节:系统可高效输送研磨后的可可粉至筛分设备,通过筛分去除杂质,提高可可粉的纯度,例如,系统可将细度达到200目以上的可可粉输送至包装设备;3. 包装环节:系统可将包装好的可可产品输送至仓库或发货区域,实现自动化包装与输送,提高包装效率;4. 可可脂输送环节:对于可可脂等液态或半固态物料,系统可采用特殊的输送管道与阀门,如采用食品级不锈钢管道,配备温度控制装置,实现安全、稳定的输送。通过定制化的输送方案,海德粉体能够满足不同可可加工企业的具体需求,无论是小型加工厂还是大型巧克力生产企业,都能找到适合的输送解决方案。例如,某大型巧克力生产企业采用海德粉体的可可气力输送系统后,输送效率提升了30%,同时降低了粉尘污染,获得了良好的生产效果;又如,某小型可可加工厂通过海德粉体的系统,实现了从原料到成品的自动化输送,生产效率提高了25%。