如何设计合理的发泡塑料气力输送系统方案?
在发泡塑料生产与加工领域,高效、稳定的物料输送系统是支持生产连续性和产品质量的关键环节。气力输送作为一种无接触、连续化的输送技术,因其对物料适应性强、设备简单、操作方便等优点,被广泛应用于发泡塑料的输送过程。然而,由于发泡塑料具有密度低、颗粒大小不一、易碎或易粘附等特性,传统气力输送系统可能难以满足其输送需求。因此,设计一套合理的发泡塑料气力输送系统方案,需要综合考虑物料特性、系统参数、设备选型及运行优化等多方面因素,以有助于系统的高效、正常运行。
发泡塑料气力输送系统设计前的关键准备
在着手设计发泡塑料气力输送系统之前,首先需要对物料进行全面的特性分析,这是有助于系统设计合理性的基础。发泡塑料的物理化学特性直接影响输送系统的选型与参数设定。例如,物料的密度、颗粒尺寸分布、流动性、吸湿性以及是否易燃易爆等,都是需要重点考虑的因素。对于密度较低的发泡塑料,其体积流量可能远大于质量流量,因此在计算输送量时,需要将密度因素纳入考量。同时,颗粒尺寸的均匀性也会影响管道内物料的流动状态,细小颗粒容易导致管道堵塞或压力损失增大,而较大颗粒则可能对设备造成磨损。此外,物料的流动性好坏直接影响供料装置的选择,流动性差的物料可能需要采用振动或螺旋供料方式,以有助于物料能够顺利进入输送管道。通过详细分析物料特性,可以为后续的系统设计提供准确的数据支持,避免因参数估算偏差导致系统运行效率低下或设备损坏。
发泡塑料气力输送系统的核心组成与功能
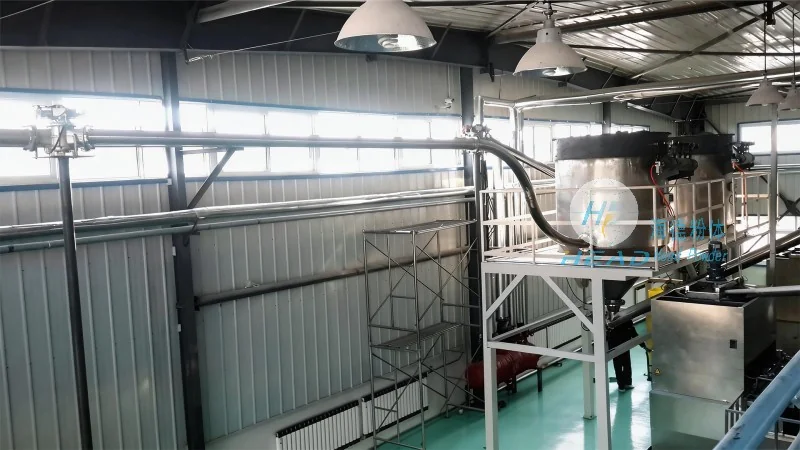
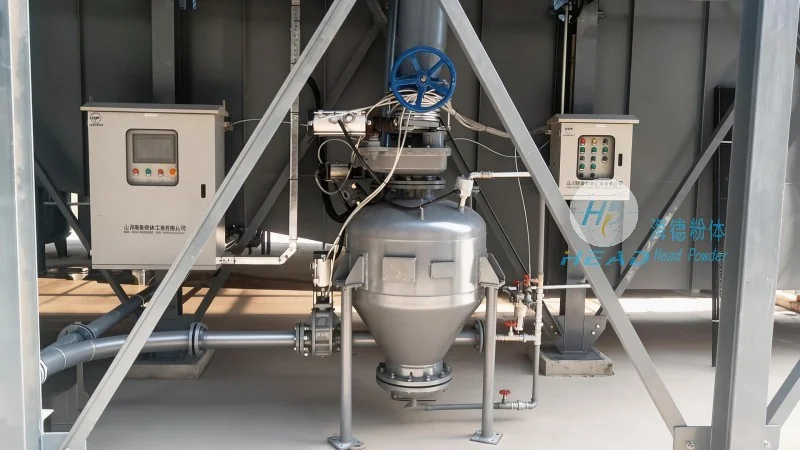
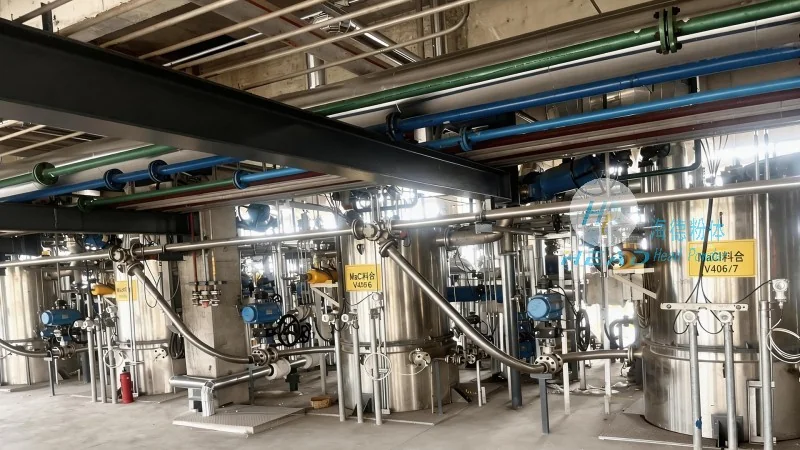
发泡塑料气力输送系统通常由多个关键组件构成,每个组件均承担着特定的功能,共同实现物料的气力输送。首先,供料装置是系统的起点,负责将物料从料仓或储存设备中均匀、连续地送入输送管道。对于发泡塑料,常用的供料设备包括螺旋输送机、振动给料机或星形卸料器。螺旋输送机通过螺旋叶片的旋转将物料推送至输送管道,适用于流动性较好的物料;振动给料机则通过振动使物料流动,适用于流动性较差或易粘附的物料。其次,气源设备是系统的动力来源,通常采用罗茨风机或离心风机,根据系统压力和流量需求选择合适的型号。气源设备需要提供足够的压力和流量,以克服管道阻力并推动物料前进。第三,输送管道是物料的传输通道,其直径、长度、弯头数量及布局都会影响系统的压力损失和输送效率。对于发泡塑料,由于密度低,通常需要选择较大的管道直径以减少流速,降低压力损失。此外,管道内壁应光滑,避免物料粘附或磨损。第四,分离装置是系统的终点,负责将输送介质(空气)与物料分离,并回收物料。常用的分离设备包括旋风分离器、袋式除尘器或湿式除尘器。对于发泡塑料,分离器的设计需要考虑物料的轻质特性,可能需要采用较大的分离筒径或增加分离级数,以提高分离效率。最后,控制系统用于监测和调节系统的运行状态,如压力、流量、温度等参数,有助于系统正常运行。通过合理配置这些组件,可以构建一个高效、可靠的发泡塑料气力输送系统。
发泡塑料气力输送系统方案的设计步骤与计算方法
设计发泡塑料气力输送系统时,需要遵循通常的步骤,并运用科学的方法进行参数计算。首先,确定输送量。根据生产需求,计算所需输送的物料量,通常以质量流量(吨/小时)或体积流量(立方米/小时)表示。对于发泡塑料,由于密度低,体积流量可能较大,需要准确计算。例如,若需要输送100吨/小时的发泡塑料,其密度为0.5g/cm³,则体积流量约为200立方米/小时。其次,选择气源压力。气源压力需要克服管道阻力、分离器阻力以及物料提升高度等,通常通过经验公式或实验数据确定。对于水平输送,压力损失主要来自管道摩擦和弯头阻力;对于垂直输送,还需考虑重力影响。一般而言,发泡塑料气力输送系统的气源压力通常在0.5-1.5MPa之间。第三,确定管道直径。管道直径与输送速度和流量有关,通常根据经验公式计算:管道内物料的流速应控制在通常范围内,过快会导致压力损失增大,过慢则可能造成物料沉积。对于发泡塑料,由于密度低,流速通常较低,一般在5-10m/s之间。第四,选择分离器类型。分离器的分离效率与物料的密度、颗粒尺寸及气源压力有关。对于发泡塑料,旋风分离器是常用的选择,其分离效率可达90%以上。第五,计算系统功率。根据气源设备、管道阻力及分离器阻力,计算系统的总功率,并选择合适的电机。通过以上步骤,可以完成系统的初步设计,然后通过模拟或试验验证参数的合理性,必要时进行调整优化。
针对发泡塑料特性的系统优化措施
针对发泡塑料密度低、易粘附、流动性差等特点,需要对气力输送系统进行优化,以提高输送效率和系统稳定性。首先,优化供料装置。对于流动性差的发泡塑料,可采用振动给料机或带式给料机,通过振动或输送带将物料均匀送入管道,避免物料堆积或堵塞。同时,在供料装置出口处设置缓冲仓,减少物料对管道的冲击。其次,采用脉冲式气力输送。通过周期性改变气源压力,使物料在管道内形成脉冲流动,提高物料的输送速度,减少压力损失。脉冲频率和压力变化幅度需要根据物料特性调整,通常频率在1-5Hz之间。第三,改进分离器结构。为防止发泡塑料粘附在分离器内壁,可在分离器内壁设置防粘涂层或采用不锈钢材质,并定期清理。此外,增加分离级数,如采用两级旋风分离器,提高分离效率。第四,减少管道弯头数量。弯头是压力损失的主要来源之一,减少弯头数量或采用大曲率半径弯头,可以降低压力损失。对于长距离输送,可采用直管加变径管的方式,减少弯头影响。第五,控制气源温度。对于易燃易爆的发泡塑料,气源温度需要控制在安全范围内,避免物料自燃。通过以上优化措施,可以有所提高发泡塑料气力输送系统的运行效率,降低能耗,延长设备寿命。