钼精粉气力输送系统设备简介与结构原理介绍
钼精粉作为一种重要的矿产资源,在冶金、化工等领域具有广泛的应用价值。其输送过程对设备的要求较高,传统的输送方式可能存在效率低、损耗大、污染环境等问题。为此,海德粉体研发了专业的钼精粉气力输送系统,该系统通过优化的气力输送技术,实现了钼精粉的高效、稳定输送,为用户提供了可靠的解决方案。
系统设备组成与结构概述
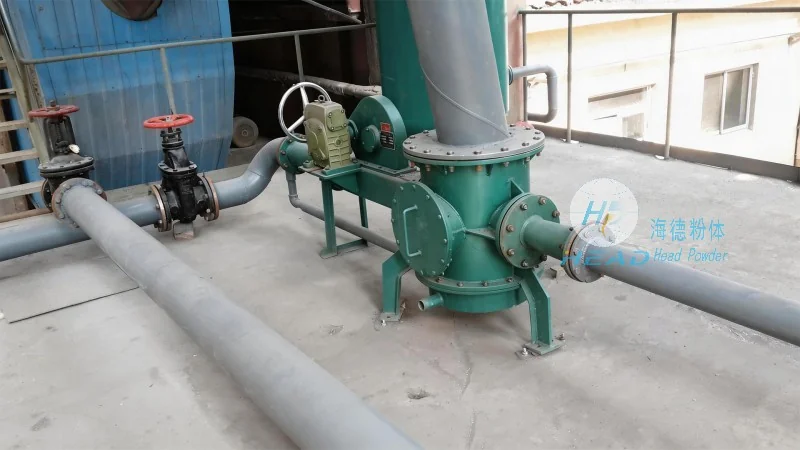
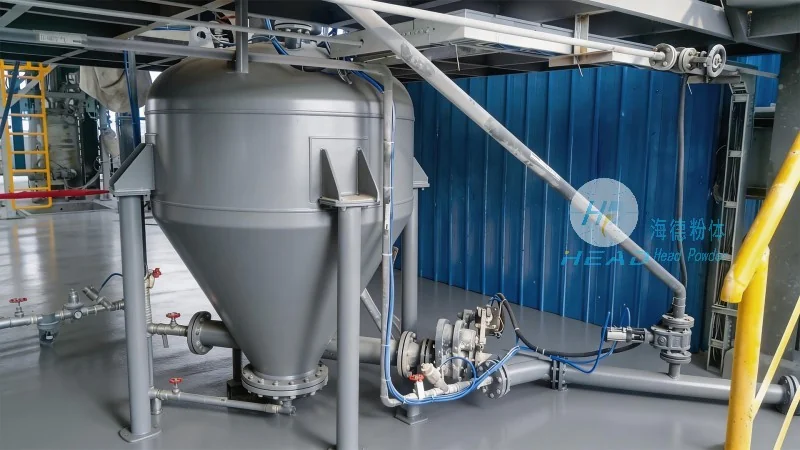
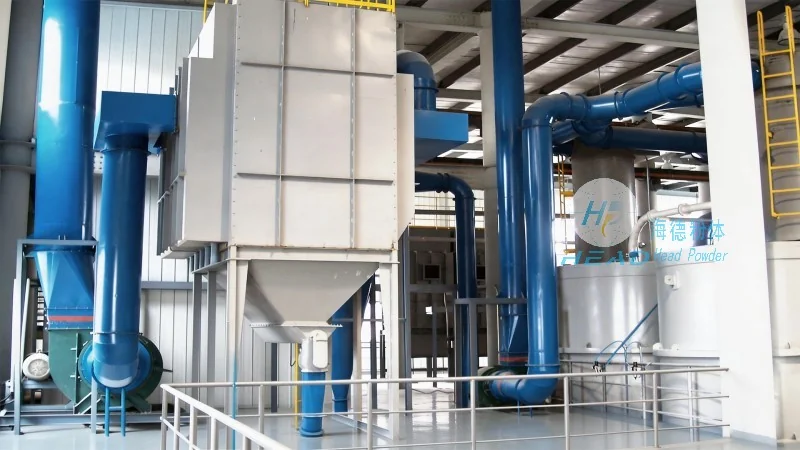
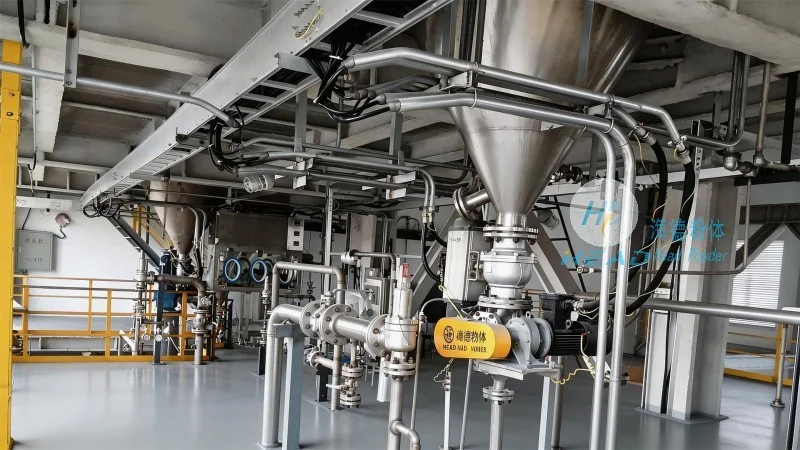
钼精粉气力输送系统是一个集成了多专业技术的复杂设备系统,其核心设备包括供料装置、气源系统、输送管道、分离器、收料装置及智能控制系统。供料装置通常采用星形给料机或螺旋输送机,通过较为准确控制给料速度,将钼精粉从料仓中均匀送入输送管道,避免堵塞或物料堆积。气源系统是系统的动力核心,一般配备高压空压机或罗茨风机,辅以储气罐和干燥器,有助于输送气流的稳定性和干燥度,防止管道内结露或腐蚀。输送管道采用不锈钢或防腐塑料材质,内壁光滑,减少粉体与管道的摩擦阻力,通常根据输送距离和流量设计为不同直径的直管和弯头、三通等连接件。分离器是系统的关键部件,采用旋风分离器或袋式过滤器,通过离心力或过滤介质将输送后的气体与粉体分离,旋风分离器利用粉体颗粒的惯性分离,袋式过滤器则通过布袋的过滤作用,有效收集细小粉尘,有助于排放气体达标。收料装置通常为料仓或储罐,通过气力输送将粉体送至目标位置后,由收料装置收集并存储,便于后续处理。智能控制系统则通过传感器和PLC控制器,实时监测各部分运行参数,如压力、流量、温度等,自动调节供料量和气源压力,有助于系统正常运行,提高输送效率。
气力输送结构原理详解
钼精粉气力输送系统的核心原理是利用气流的动能将粉体颗粒悬浮并输送。根据气流压力与输送管道内压力的关系,可分为正压输送和负压输送两种方式。正压输送是指输送管道内压力高于环境大气压,通过压缩空气将粉体从供料端推向收料端,适用于短距离、高浓度输送。其工作原理基于伯努利方程,即气流在管道内的压力能转化为动能,推动粉体颗粒随气流运动。系统通过调节气源压力(通常为0.5-1.0MPa),控制输送速度(通常为10-30m/s),有助于粉体颗粒在气流中保持悬浮状态,避免沉降。负压输送则通过在收料端形成负压(通常为-0.5至-1.0kPa),将粉体吸入管道,适用于长距离、低浓度输送。这种方式利用真空泵或引风机在收料端产生负压,使粉体在管道内随气流流动,最终到达收料端。对于钼精粉这类密度较大(约5-6g/cm³)、颗粒细(通常为10-200μm)的物料,正压输送因其效率高、输送距离短(一般不超过100米)而更为常用。系统通过优化气流速度和粉体浓度,实现了粉体在管道内的稳定输送,避免了堵塞或沉积问题。分离器的设计则基于粉体与气体的密度差异,旋风分离器通过离心力将粉体颗粒从气流中分离,袋式过滤器则通过过滤介质拦截细小粉尘,有助于排放气体清洁,符合环保标准。
系统技术优势与应用价值
钼精粉气力输送系统相比传统机械输送方式,具有多项显著技术优势。首先,输送效率高,可实现连续、不间断的输送,相比间歇式输送,可减少物料积压时间,提高生产效率约30%-50%。其次,输送过程无机械接触,避免了物料与设备的摩擦损耗,对于钼精粉这类易碎物料,可降低物料损耗率至1%以下,相比机械输送的5%-10%损耗,具有应用特点。再者,系统密封性好,采用密闭管道和分离器,有效防止粉尘飞扬,改善了工作环境,减少了粉尘对设备的腐蚀和对人体的危害,符合现代工业的环保要求。此外,系统可根据用户需求进行定制化设计,支持不同输送距离(如10米至500米)、输送量(如1-100吨/小时)和物料特性的调整,适应性强。在钼矿选矿、冶金生产、化工加工等场景中,该系统能够有所提升生产效率,降低运营成本,例如,某钼矿企业采用海德粉体气力输送系统后,输送效率提升40%,物料损耗降低至0.5%,运营成本降低约15%。这些优势使得钼精粉气力输送系统成为现代化工业生产中不可或缺的设备,为用户带来了实实在在的经济效益。