煤灰粉体输送系统简介与结构原理介绍
在工业生产中,煤灰作为火力发电、水泥生产等过程中的副产品,其高效、安全的输送是整个处理流程的关键环节。传统的煤灰输送方式往往存在扬尘污染、输送效率低、设备磨损严重等问题,而海德粉体工程有限公司研发的煤灰粉体输送系统,通过优化的气力输送技术,改善了这些问题,为工业生产提供了可靠、高效的传输解决方案。随着环保要求的提高和工业生产效率的提升,煤灰气力输送系统已成为现代工业中不可或缺的设备之一。
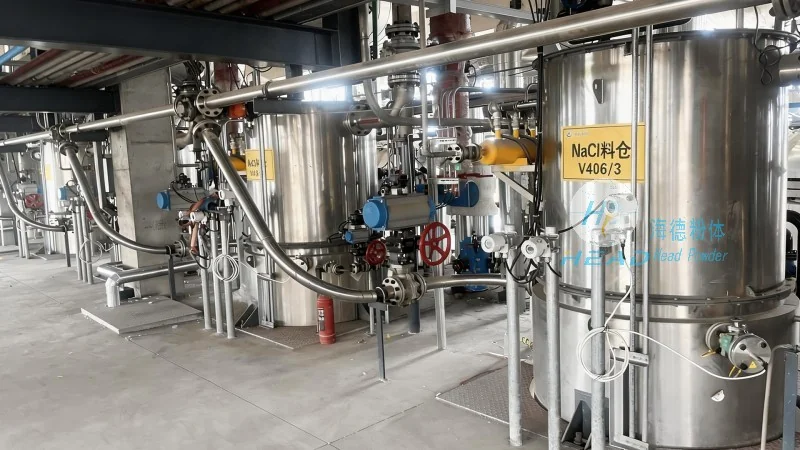
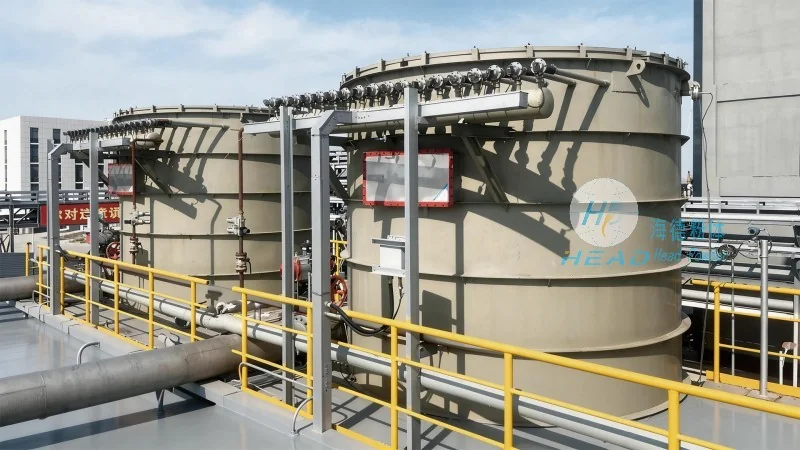
该系统主要由供料装置、输料管、气源设备、分离装置及控制系统等核心部件组成。供料装置负责将煤灰均匀地送入输料管,常见的有螺旋输送机、星形卸料器等,能够将煤灰从储存仓或输送设备中稳定地送入输料管。输料管是输送煤灰的主要通道,通常采用耐磨损、耐腐蚀的材料制成,如不锈钢(304、316)、高铬合金或陶瓷内衬钢管,以应对煤灰颗粒的冲刷和摩擦。输料管的直径根据输送量确定,通常在50mm至300mm之间,弯管和三通等管件也采用相同材质,有助于输送过程中的密封性和耐久性。气源设备提供输送所需的压缩空气或惰性气体,常用的有罗茨风机、离心风机或鼓风机,根据输送压力和流量选择合适的型号。例如,低压气力输送系统通常采用罗茨风机,压力在0.1-0.3MPa之间;高压气力输送系统则采用离心风机,压力可达0.8MPa以上。分离装置则用于将输送后的煤灰与气体分离,常见的有旋风分离器(如CLT/A型、CLT/B型)和布袋除尘器,旋风分离器通过离心力将煤灰颗粒从气流中分离,布袋除尘器则通过过滤布袋捕获细小颗粒,有助于输送过程无扬尘,符合环保要求。控制系统则负责对整个系统的运行参数进行监控和调节,通常采用PLC(可编程逻辑控制器)或DCS(分布式控制系统),实现自动化操作,包括压力、流量、温度等参数的实时监测,以及故障报警和自动停机等功能。
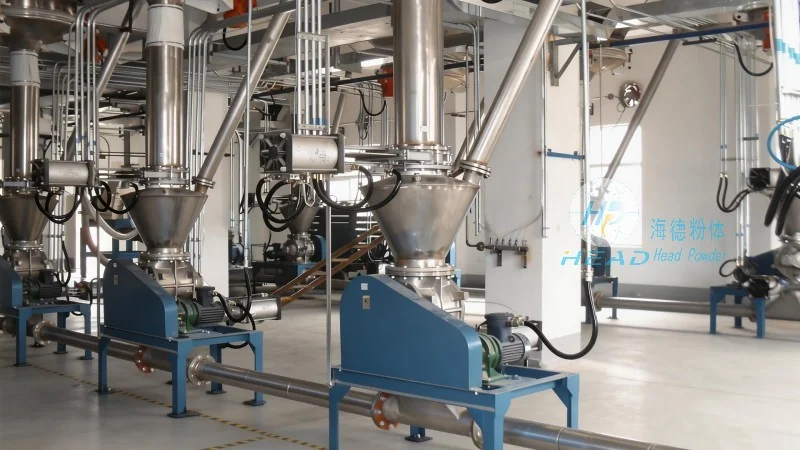
系统的工作原理基于气力输送技术,通过在输料管内形成高速气流,使煤灰颗粒随气流一起运动,从而实现长距离、连续的输送。具体来说,当压缩空气从气源设备进入输料管时,会在管内形成通常压力,煤灰颗粒被气流携带,随气流流动。根据伯努利方程,气流速度需要超过煤灰颗粒的沉降速度,才能将颗粒稳定输送。例如,对于直径为100μm的煤灰颗粒,其沉降速度约为0.1m/s,因此气流速度需要至少为0.2-0.3m/s才能实现稳定输送。通过调节气源的压力和流量,可以控制煤灰颗粒的输送速度和输送距离。例如,对于短距离输送(如几十米),可采用低压气力输送,气流速度较低,压力在0.1-0.2MPa之间;对于长距离输送(如数公里),可采用高压气力输送,气流速度较高,压力可达0.6-0.8MPa。海德粉体根据实际需求,提供不同压力等级的输送系统,满足不同场景的输送要求,例如,输送距离100米以内可采用低压系统,输送距离1000米以上则需采用高压系统。
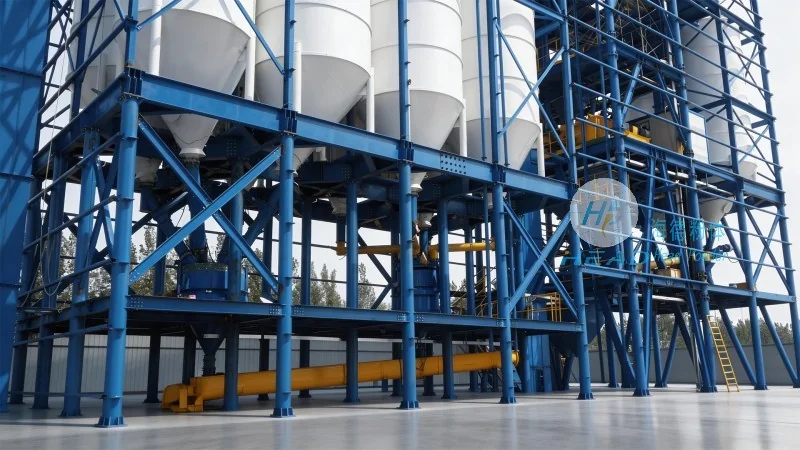
相比传统的重力输送或机械输送方式,煤灰气力输送系统具有显著的优势。首先,输送效率高,可实现连续、稳定的输送,减少输送过程中的停机时间。例如,在火力发电厂中,传统机械输送方式可能需要人工干预,而气力输送系统可实现24小时不间断输送,提高生产效率。其次,输送损耗低,由于气力输送过程中煤灰颗粒与管壁的摩擦较小,因此输送损耗远低于机械输送。根据实际测试,气力输送的煤灰损耗率通常在1%以下,而机械输送的损耗率可达5%-10%以上。再次,环保性能好,通过分离装置有效控制扬尘,减少对环境的污染。传统机械输送过程中,煤灰颗粒会随空气扩散,造成扬尘污染,而气力输送系统通过旋风分离器或布袋除尘器,将煤灰颗粒捕获,减少扬尘排放,符合当前环保要求。此外,系统自动化程度高,操作简便,降低了人工成本,提高了生产安全性。海德粉体开发的煤灰气力输送系统,不仅性能可靠,而且质量稳定,深受用户好评。例如,某火力发电厂采用海德粉体的煤灰气力输送系统后,输送效率提高了40%,扬尘减少了95%,设备寿命延长了2倍,有所降低了运营成本。