尾矿渣粉体输送机简介与结构原理介绍
在工业生产中,尾矿渣作为矿业、冶金等行业的副产品,其处理与利用是资源循环利用的关键环节。然而,尾矿渣通常具有颗粒细、易飞扬、输送距离长等特点,传统的输送方式往往面临效率低、损耗大、环境污染等问题。为解决这一难题,尾矿渣粉体输送机应运而生,它通过优化的气力输送技术,实现了尾矿渣的稳定、高效输送,为尾矿渣的资源化利用提供了可靠的技术支持。
尾矿渣粉体输送机的结构设计
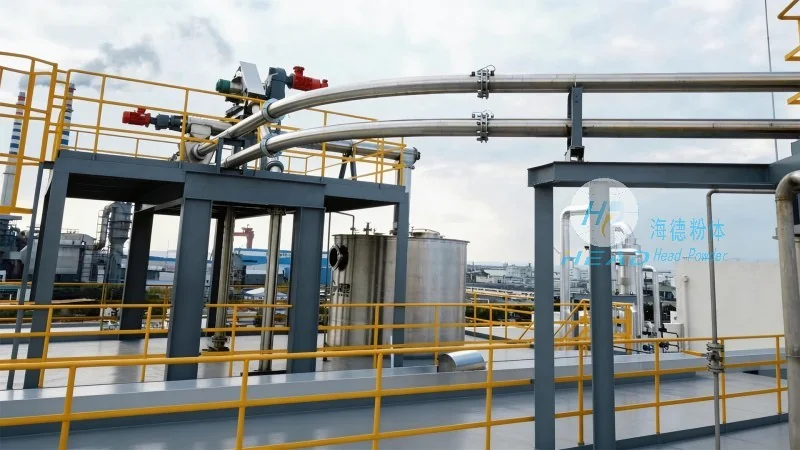
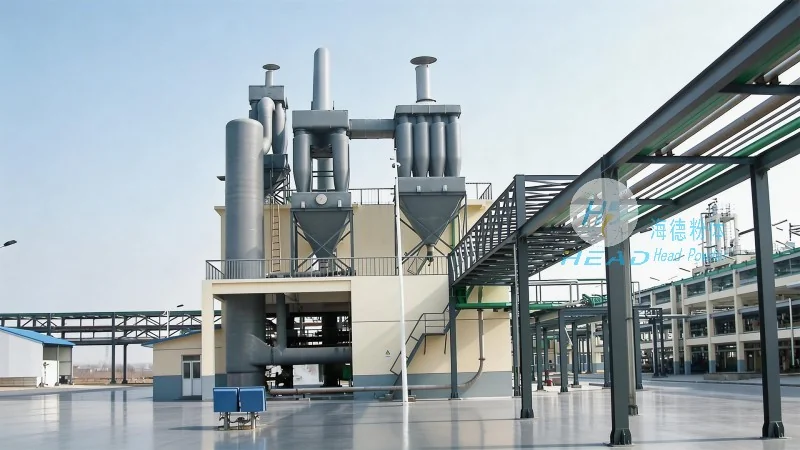
尾矿渣粉体输送机通常由供料系统、输送管道、分离与除尘系统等核心部件组成,整体结构紧凑,适应性强。首先,供料装置是输送系统的起点,通常采用螺旋给料机或星形卸料器,能够均匀、连续地将尾矿渣送入输送管道。该装置的设计考虑了尾矿渣的颗粒特性,通过调整转速和进料量,有助于物料能够顺利进入输送管道,避免堵塞或卡料。其次,输送管道是输送系统的核心,采用耐磨损、耐腐蚀的材质(如不锈钢、耐磨塑料或复合管道),能够抵抗尾矿渣颗粒的冲刷和腐蚀,有助于持续运行。管道的布局可根据实际需求设计,支持水平、垂直或倾斜输送,满足不同工况下的输送需求。此外,分离与除尘系统是尾矿渣输送的关键环节,通常包括旋风分离器、布袋除尘器等设备。旋风分离器通过离心力将尾矿渣与空气分离,布袋除尘器则进一步过滤细小颗粒,有助于排放的尾气符合环保标准,减少对环境的污染。整个系统的设计充分考虑了尾矿渣的物理化学特性,通过优化各部件的参数,实现了输送过程的稳定性和高效性。
工作原理解析
尾矿渣粉体输送机的工作原理基于气力输送技术,具体可分为正压输送和负压输送两种方式。正压输送系统通过风机将压缩空气送入输送管道,形成正压环境,尾矿渣与空气混合后,在管道内高速运动,从供料端输送到卸料端。负压输送系统则通过风机在管道内形成负压,将尾矿渣从供料端吸入管道,再输送到卸料端。在实际应用中,正压输送系统更常用于尾矿渣的输送,因为它能够更好地控制输送压力,减少管道内的压力波动,提高输送效率。系统中的脉冲式气阀是关键部件,通过周期性开启和关闭气阀,控制空气的流量和压力,有助于尾矿渣颗粒在管道内保持悬浮状态,避免沉积。此外,输送速度和输送量的调节通过控制风机的转速或气阀的开度来实现,用户可根据实际需求灵活调整,满足不同生产规模的要求。整个工作过程自动化程度高,运行稳定,能够实现尾矿渣的连续、稳定输送,减少人工干预,提高生产效率。
主要特点与应用场景
相比传统的输送方式,尾矿渣粉体输送机具有多项应用优势。首先,输送效率高,能够实现长距离、大流量的尾矿渣输送,输送距离可达数百米甚至更远,满足不同生产场景的需求。其次,输送损耗低,通过优化输送参数和分离系统,尾矿渣的损耗率可控制在较低水平,减少资源浪费。第三,环保性能好,系统配备的除尘设备能够有效控制尾矿渣的扬尘,减少对环境的污染,符合当前环保要求。第四,适应性强,能够处理不同颗粒大小的尾矿渣,从细粉到粗颗粒均能稳定输送,满足不同工艺的需求。此外,设备运行维护简单,故障率低,降低了企业的运营成本。在应用场景方面,尾矿渣粉体输送机广泛应用于矿山尾矿处理、冶金企业原料输送、建材行业原料加工等领域。例如,在尾矿库的回填作业中,通过尾矿渣粉体输送机将尾矿渣输送到指定位置,实现快速回填;在建材生产中,将尾矿渣作为原料输送至生产设备,用于生产水泥、砖瓦等产品。这些应用不仅提高了生产效率,还实现了尾矿渣的资源化利用,促进了企业的可持续发展。

专业服务与联系方式
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,致力于为客户提供优良品质的尾矿渣粉体输送机及系统解决方案。公司拥有丰富的行业经验和技术团队,能够根据客户的实际需求,提供定制化的设备设计和安装服务。无论是输送距离、输送量还是环境要求,公司都能提供专业的解决方案,有助于设备能够满足客户的实际生产需求。同时,公司提供完善的售后服务,包括设备安装、调试、维护和故障排除等,有助于设备持续运行。如果您对尾矿渣粉体输送机感兴趣,或需要定制化的输送系统解决方案,欢迎联系我们的专业团队。联系人:张经理,电话:15662777102。我们期待与您合作,共同推动尾矿渣的资源化利用,实现绿色可持续发展。