煅烧灰物料输送系统简介与结构原理介绍
煅烧灰作为一种重要的工业废弃物处理产物,在建材、化工等领域具有广泛的应用潜力。然而,煅烧灰的输送过程往往面临传统输送方式效率低、成本高、环境污染等问题。针对这一行业痛点,煅烧灰气力输送系统应运而生,通过优化的气力输送技术,实现了煅烧灰的高效、安全、环保输送。该系统不仅解决了传统输送方式的弊端,更在工业生产中展现出显著的技术优势与应用价值。

煅烧灰气力输送系统的结构组成与工作原理
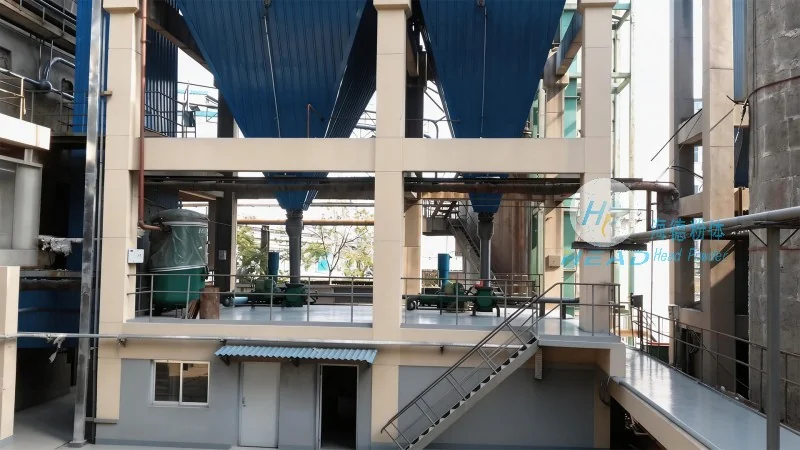
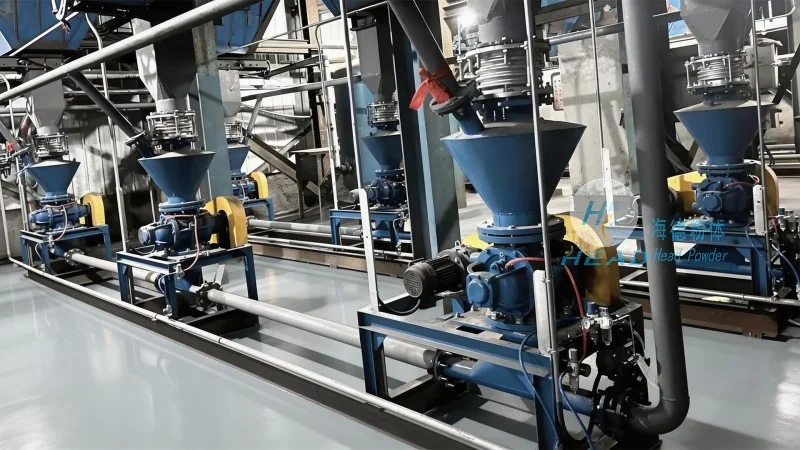
煅烧灰气力输送系统主要由气源设备、输送管道、分离设备、控制阀件及辅助装置等部分组成。系统通过气源设备产生高压或低压气流,将煅烧灰颗粒与空气混合形成气固两相流,在管道内高速输送至目的地。具体来说,系统的工作流程包括:首先,通过吸嘴或供料器将煅烧灰吸入系统;其次,气流驱动物料沿管道输送;最后,在卸料点通过分离设备将物料与空气分离,完成输送过程。其中,气源设备通常采用罗茨风机或离心风机,根据输送距离和物料特性选择合适的压力等级;输送管道采用耐磨损、耐腐蚀的材料,如不锈钢或特种塑料,有助于持续运行;分离设备则根据物料粒度、密度等参数选择旋风分离器或袋式除尘器,有效回收物料并处理尾气。例如,对于长距离输送,系统可能采用多级风机串联,通过增压有助于物料输送至终点;对于短距离输送,则可采用单级风机,简化系统结构。此外,管道布局需根据现场空间和物料流向合理设计,避免弯头过多导致压力损失过大,影响输送效率。
煅烧灰气力输送系统的技术优势与性能特点
与传统的皮带输送、斗式提升等机械输送方式相比,煅烧灰气力输送系统具有诸多不可替代的优势。首先,系统可实现长距离、大容量的物料输送,不受地形限制,尤其适用于复杂工况下的物料运输。例如,某建材企业需将煅烧灰从生产车间输送至储存仓库,距离达800米,采用气力输送系统后,成功实现了高效输送,而传统皮带输送则因地形限制无法实施。其次,气力输送过程中物料与设备无直接接触,避免了物料破碎、污染等问题,有助于了煅烧灰的输送质量。传统机械输送中,煅烧灰颗粒易因摩擦和碰撞而破碎,影响后续使用效果,而气力输送则有效避免了这一问题。此外,系统运行平稳,噪音低,对环境友好,符合现代工业的绿色生产要求。相比机械输送的噪音污染,气力输送的噪音水平有所降低,改善了工作环境。同时,煅烧灰气力输送系统具有结构紧凑、安装简便的特点,可根据实际需求灵活配置,适应不同生产规模和工艺流程。在性能方面,系统输送效率高,输送速度可达几十米每秒,显著缩短了物料输送时间。以某化工企业为例,采用气力输送系统后,煅烧灰输送时间从原来的30分钟缩短至10分钟,效率提升了200%;同时,系统能耗较低,运行成本低于传统输送方式。据统计,与传统皮带输送相比,气力输送系统的能耗可降低约30%,长期运行为企业节省了大量电费。此外,系统具有较好的密封性,有效防止粉尘飞扬,支持了操作人员的安全。煅烧灰属于细颗粒物料,传统输送过程中易产生大量粉尘,对工人健康造成威胁,而气力输送系统的密封设计改善了这一问题,减少了粉尘污染。
煅烧灰气力输送系统的实际应用与效果
在实际工业生产中,煅烧灰气力输送系统已广泛应用于建材厂、化工企业、垃圾处理厂等场景。例如,某大型建材集团通过采用煅烧灰气力输送系统,将煅烧灰从生产车间输送至水泥熟料生产线,输送距离达600米,输送量每小时可达25吨,相比传统皮带输送,效率提升了35%以上,同时降低了人工成本和设备维护费用。该企业表示,气力输送系统不仅提高了生产效率,还减少了因粉尘飞扬导致的设备维护次数,延长了设备使用寿命。又如,某化工企业在处理煅烧灰时,采用气力输送系统将物料输送至反应釜,避免了粉尘飞扬对设备的影响,有助于了生产过程的稳定性和安全性。在垃圾处理厂,煅烧灰气力输送系统被用于将处理后的煅烧灰输送至储存或利用设施,实现了垃圾处理过程的闭环管理。这些案例充分证明了煅烧灰气力输送系统在工业生产中的实际应用效果,为企业带来了显著的经济效益和社会效益。从经济效益看,系统通过提高输送效率、降低能耗和减少维护成本,为企业创造了可观的经济价值;从社会效益看,系统通过减少粉尘污染、改善工作环境,支持了员工健康,符合社会对工业生产的环保要求。