大麦芽物料输送设备简介与结构原理介绍
在啤酒酿造等工业领域,大麦芽作为核心原料,其物料的较为准确、高效输送是支持生产流程顺畅的关键环节。传统的大麦芽输送方式往往存在效率低、污染大、劳动强度高等问题,而现代化的气力输送设备为解决这些问题提供了有效途径。本文将详细介绍大麦芽物料输送设备,特别是海德粉体工程有限公司研发的气力输送系统,从结构原理到实际应用,全面解析其技术优势与实际价值。
大麦芽物料输送设备概述
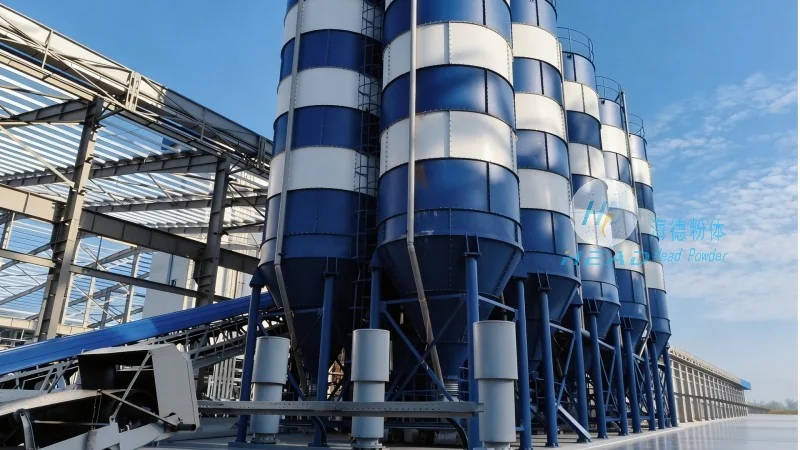
大麦芽物料输送设备主要针对大麦芽的颗粒特性(如密度、粒径、湿度等)设计,旨在实现从原料仓到加工设备(如糖化设备、干燥设备等)的连续、稳定输送。海德粉体工程有限公司作为专业粉体输送设备制造商,其大麦芽气力输送系统采用优化的正压或负压输送技术,能够适应不同生产规模和工艺需求,满足啤酒厂、麦芽加工企业对物料输送的高要求。该设备不仅提升了生产效率,还有所降低了人工操作成本与环境污染,是现代酿造工业不可或缺的辅助设备。
设备结构原理详解
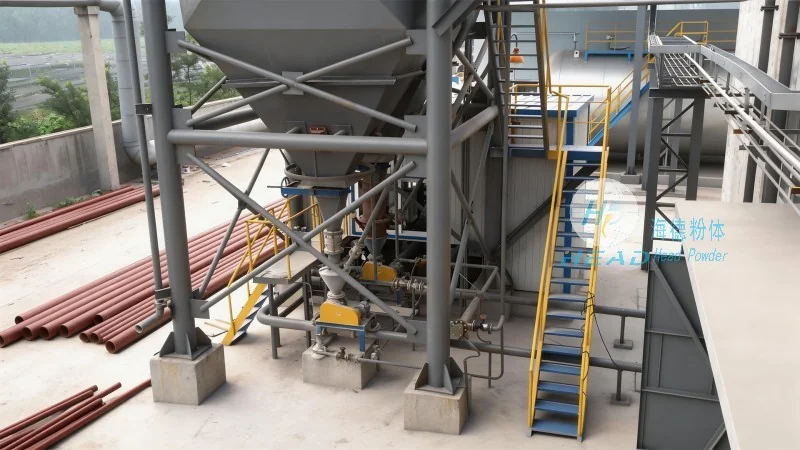
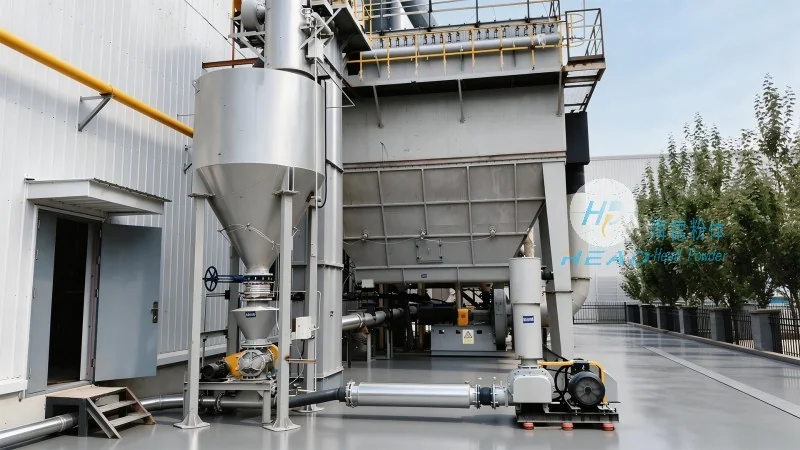
大麦芽气力输送系统主要由多个关键部件组成,各部件协同工作,完成物料的输送任务。首先,供料装置是系统的起点,通常采用螺旋输送机或振动给料机,将大麦芽从原料仓均匀送入输送管道。供料装置的设计考虑了大麦芽的流动性,通过调整转速或振动频率,有助于物料连续、稳定地进入输送管道,避免堵塞或断流。其次,输送管道是物料传输的核心通道,通常采用不锈钢或食品级塑料材质,耐腐蚀且易清洁。管道内设置有导流板或缓冲段,优化气流与物料的混合状态,提高输送效率。对于长距离输送,系统可能采用多级管道连接,通过变频风机调节风量,保持气流稳定。再者,分离与收料装置位于输送终点,通过旋风分离器或布袋除尘器将输送介质(空气)与物料分离。旋风分离器利用离心力将大麦芽颗粒从气流中分离出来,落入收料斗;而布袋除尘器则进一步过滤空气中的细小粉尘,有助于排放符合环保标准。最后,控制与监测系统通过PLC或智能控制器,实时监测风量、压力、物料流量等参数,自动调节设备运行状态,实现远程监控与故障预警,支持系统正常运行。
系统优势与应用价值
海德粉体的大麦芽气力输送系统相比传统输送方式,具有多项应用优势。首先,高效连续输送:气力输送可实现物料的连续、无间断输送,相比间歇式输送,大大提高了生产效率,减少了生产停机时间。其次,环保节能:系统采用封闭式输送,有效防止大麦芽粉尘飞扬,降低对环境的污染;同时,通过优化风机参数,降低能耗,符合绿色生产要求。再者,自动化程度高:集成智能控制系统后,设备可自动完成供料、输送、收料等全过程,减少人工干预,降低了劳动强度与人为操作误差。此外,适应性强:可根据客户的生产规模、物料特性(如不同麦芽品种、湿度)调整系统参数,灵活适应不同工艺需求。在实际应用中,该系统广泛应用于啤酒厂的麦芽输送、麦芽干燥后的收集、以及麦芽加工企业的原料预处理等环节,有所改善了生产线的整体效率与稳定性。
技术特点与性能参数
大麦芽气力输送设备的技术特点主要体现在以下几个方面。一是输送距离长:通过多级管道与变频风机的配合,可实现数十米甚至上百米的远距离输送,满足大型工厂的布局需求。二是输送能力可调:通过调节风量、供料速度等参数,可灵活控制输送量,适应不同生产负荷的变化。三是物料处理范围广:不仅适用于大麦芽,还可处理其他颗粒状物料(如谷物、粉体等),具备通常的通用性。四是设备维护简便:关键部件(如风机、分离器)采用标准化设计,易损件更换便捷,降低了维护成本与停机时间。此外,系统通常配备在线清洗功能,便于定期清洁管道与分离器,保持设备持续运行。性能参数方面,海德粉体的气力输送系统可根据客户需求定制,输送能力通常在每小时数十吨至数百吨不等,压力范围从低压(0.1-0.3MPa)到高压(0.5-1.0MPa),具体参数需根据实际应用场景确定。
实际应用与客户反馈
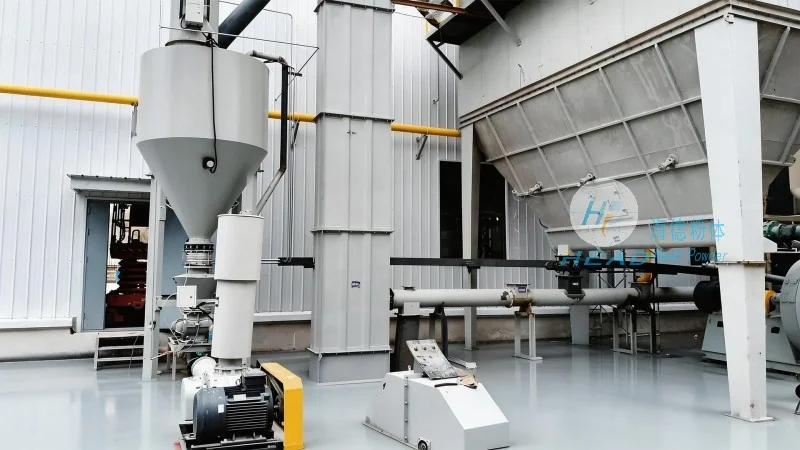
海德粉体的大麦芽气力输送系统已在多家啤酒厂和麦芽加工企业成功应用,取得了良好的效果。例如,某大型啤酒厂采用该系统后,将传统的人工装袋输送方式改为气力输送,输送效率提升了约40%,同时减少了约60%的粉尘污染。另一家麦芽加工企业通过升级输送系统,实现了生产线的自动化改造,人工成本降低了约30%,且物料损耗率从2%降至0.5%以下。这些案例充分证明了海德粉体设备在提升生产效率、降低成本、改善环境方面的优势。客户普遍反馈,该系统运行稳定可靠,故障率低,维护方便,且能够根据实际需求进行定制化调整,满足不同企业的具体要求。