火药物料气力输送系统简介与结构原理介绍
火药物料气力输送系统作为火药生产环节中的关键设备,通过利用气流将火药等易燃易爆物料进行密闭、高效输送,改善了传统机械输送方式中存在的粉尘飞扬、物料磨损、污染环境及安全隐患等问题。本文将从系统概述、结构原理、技术优势、安全设计及服务支持等方面,全面介绍火药物料气力输送系统,帮助读者深入了解其工作原理与应用价值。
系统概述与核心功能
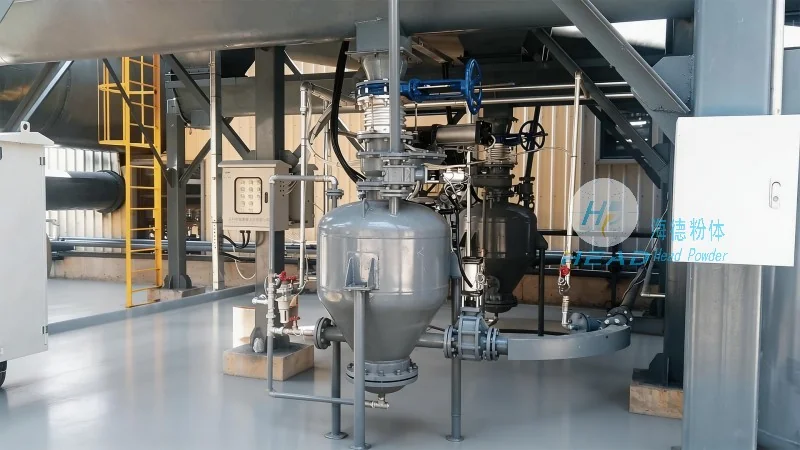
火药通常由硝化纤维、木粉、稳定剂等成分组成,具有粒径细(几十微米至几毫米)、密度适中(约1.2-1.5g/cm³)、流动性较差且易产生静电的特性。传统皮带、螺旋等机械输送方式在处理此类物料时,易导致物料结块、管道堵塞,甚至引发粉尘爆炸风险。而气力输送系统通过将物料与气流混合,形成悬浮流,在管道内实现连续输送,从根本上避免了机械接触,有助于了输送过程的稳定与安全。系统核心功能包括:物料供料(均匀给料)、气流输送(动力传输)、物料分离(气固分离)、收料(物料收集),通过各部件协同工作,实现火药从原料库到生产线的无缝转移,满足火药生产连续化、自动化需求。
系统结构原理详解
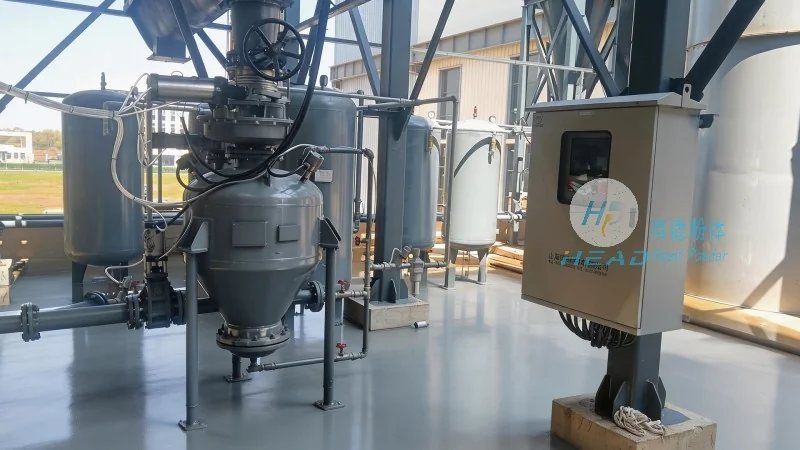
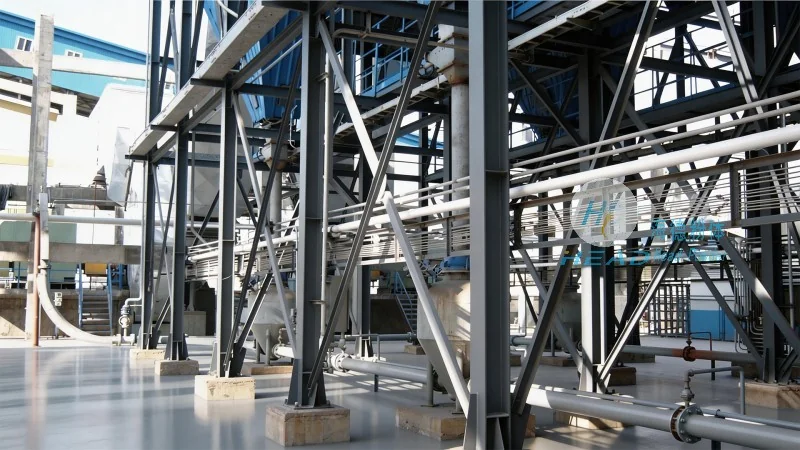
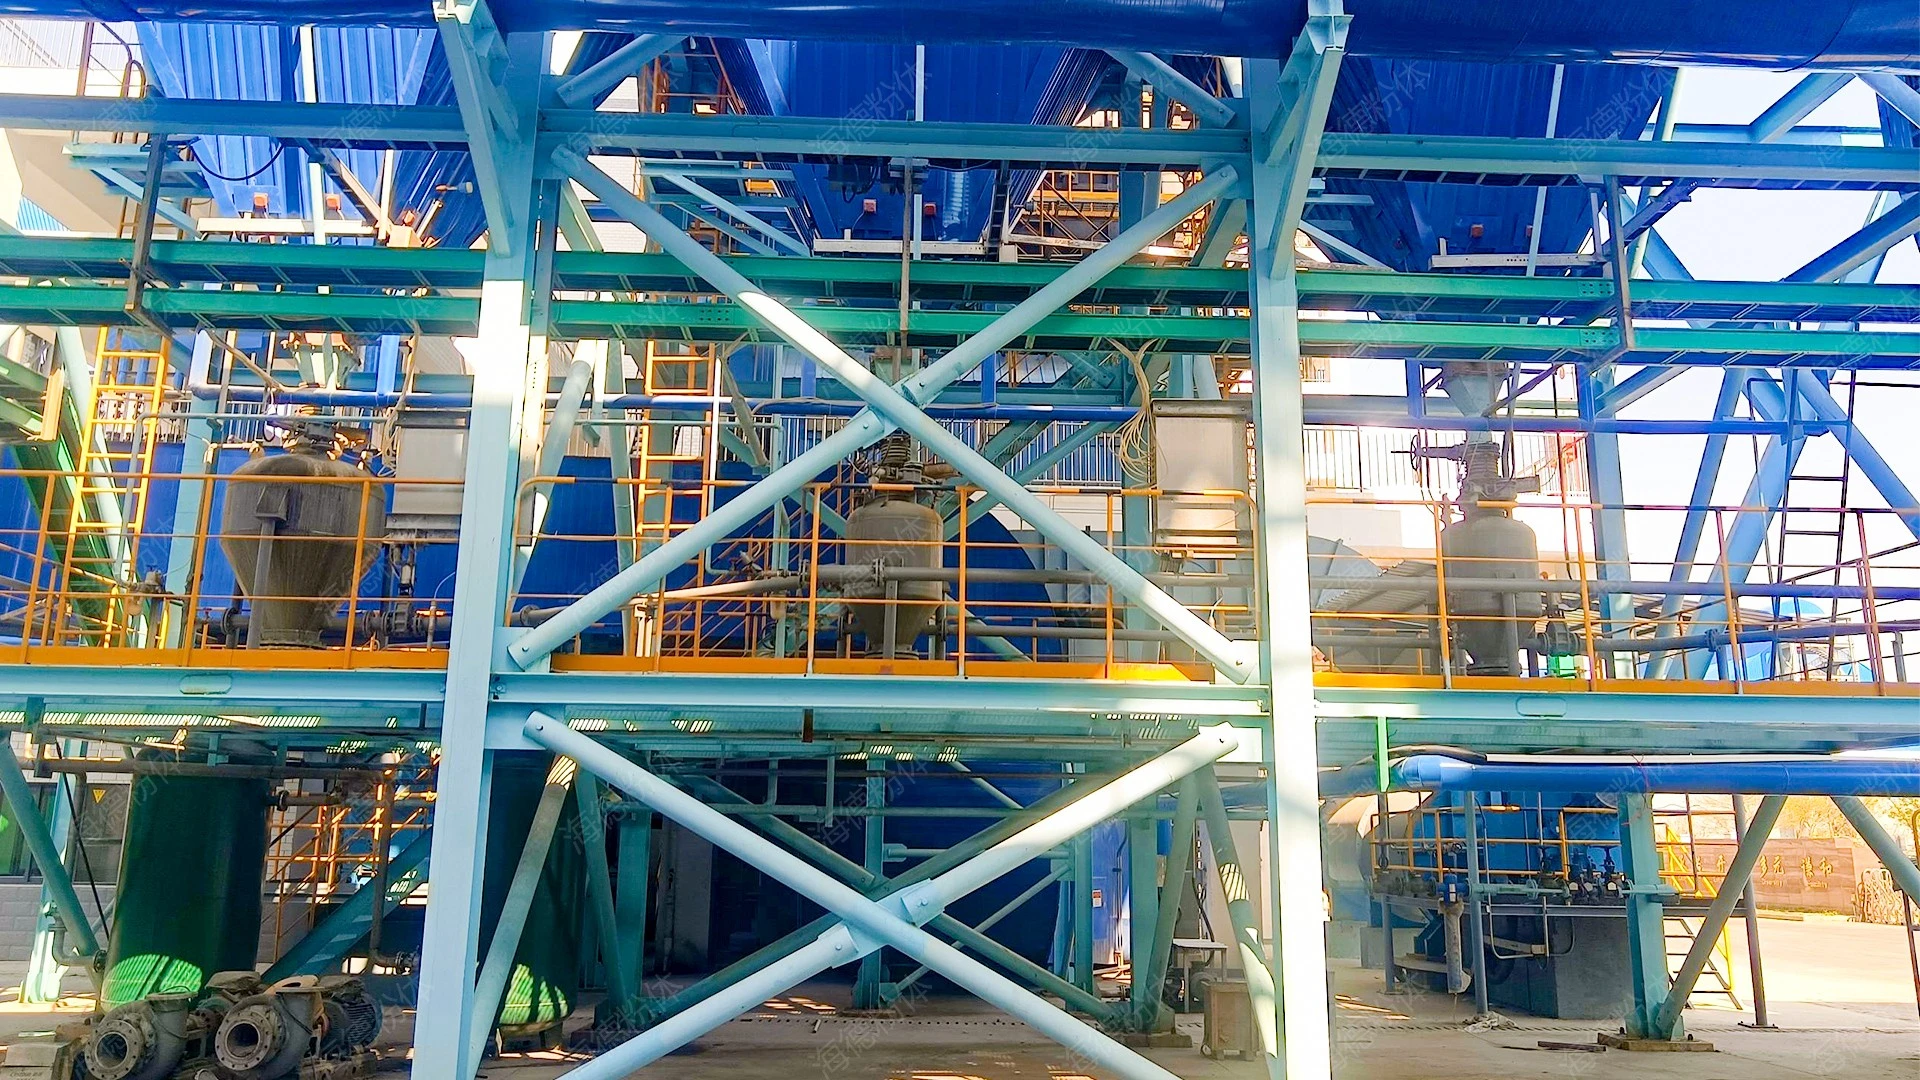
火药物料气力输送系统通常由气源设备、供料装置、输送管道、分离设备、收料装置及控制系统等组成,各部分按工作流程依次连接,完成物料输送任务。具体工作原理如下:首先,气源设备(如罗茨风机或离心风机)提供稳定的高压或低压气流,为系统输送提供动力。接着,供料装置(如星形给料机、螺旋给料机或气力供料器)将火药物料均匀送入输送管道,与气流混合。物料在管道内与气流充分接触,形成悬浮状态,随气流一起沿管道输送至终点。在输送终点,通过分离设备(如旋风分离器、袋式除尘器或离心式分离器)将物料与空气分离,物料落入收料斗,空气则通过除尘系统处理后排空。整个过程中,控制系统负责监测各参数(如压力、流量、温度等),并自动调节气源、供料等设备,有助于系统正常运行。正压系统通过气源向管道内输送气流,推动物料前进;负压系统则通过在输送点抽气,使物料被吸入管道,两种系统各有优势,可根据实际需求选择。
技术优势与实际应用
火药物料气力输送系统相比传统输送方式,具有显著的技术优势。首先,输送效率高,单管正压系统输送距离可达数百米,多管系统可覆盖更广阔区域,满足火药生产中长距离、大流量的输送需求。其次,密闭输送,有效控制粉尘飞扬,改善工作环境,降低操作人员的健康风险。再者,适应性强,无论是干燥或潮湿的火药物料,都能通过调整气流参数(如风速、风量)实现稳定输送,且对物料的粒径、密度等特性具有较好的适应性。此外,系统自动化程度高,可集成到生产线中,实现远程监控与控制,提高生产效率与灵活性。在实际应用中,该系统广泛应用于火药生产线的原料输送(如从仓库到混合车间)、中间产品转移(如从混合机到干燥设备)以及成品包装前的收料环节,有所提升了火药生产的连续性和安全性,是火药生产中不可或缺的输送设备。
安全性与可靠性支持
火药属于危险品,气力输送系统的安全设计至关重要。系统采用隔爆型电机、防爆阀门、柔性接头等防爆元件,有助于在输送过程中不会产生火花,符合GB 3836等防爆标准。同时,系统配备过压保护、过流保护等安全装置,以及静电接地措施,有效防止静电积聚引发爆炸。此外,管道系统采用耐腐蚀、耐磨损的材料(如不锈钢、塑料),延长使用寿命,减少维护成本。通过严格的安全设计与管理,火药物料气力输送系统能够在满足生产效率的同时,支持操作人员与设备的安全。例如,在输送易燃火药时,系统会自动检测管道内压力、温度等参数,一旦超过安全阈值立即停机,有助于生产安全。这种设计符合火药行业的安全规范,是支持生产安全的重要手段。
服务与支持
山东海德粉体工程有限公司作为专业的粉体气力输送设备制造商,致力于为客户提供优良品质的火药物料气力输送系统。公司拥有丰富的火药行业输送经验,技术团队专业,能够根据客户的具体需求(如输送距离、物料特性、生产规模等)设计定制化系统方案。系统安装调试过程中,公司工程师会现场指导,有助于设备正常运行。同时,公司提供完善的售后服务,包括定期巡检、故障维修、备件供应等,有助于系统持续运行。客户如有技术问题或需求,可随时联系张经理,电话为15662777102,我们将竭诚为您提供专业的技术咨询与解决方案,助力火药生产安全高效发展。公司位于山东济南,依托本地优势,能为客户提供较快响应的本地化服务,有助于设备在运行过程中遇到问题能及时得到解决,支持生产连续性。