饲料物料气力输送机简介,优势特点介绍
案例背景
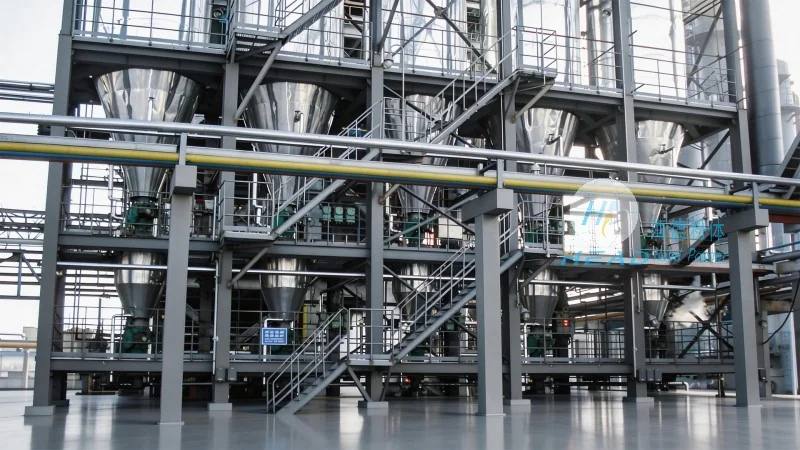
在饲料加工工业中,原料的进出料以及各生产环节之间的物料流转是支持生产连续性和产品质量的关键环节。传统的机械输送方式如带式输送机、刮板输送机等,虽然应用广泛,但在面对高粉尘、高湿度或需要多点分散输送的场景时,往往存在密封性差、易产生扬尘、占地面积大等局限性。为了解决这些问题,一种高效、环保且灵活的输送方式逐渐成为行业的主流选择,这就是饲料物料气力输送机。作为饲料气力输送技术的重要载体,气力输送机利用气流在密闭管道内输送散状物料,不仅实现了物料的水平、垂直或倾斜输送,还极大地提升了工厂的自动化水平和卫生标准。
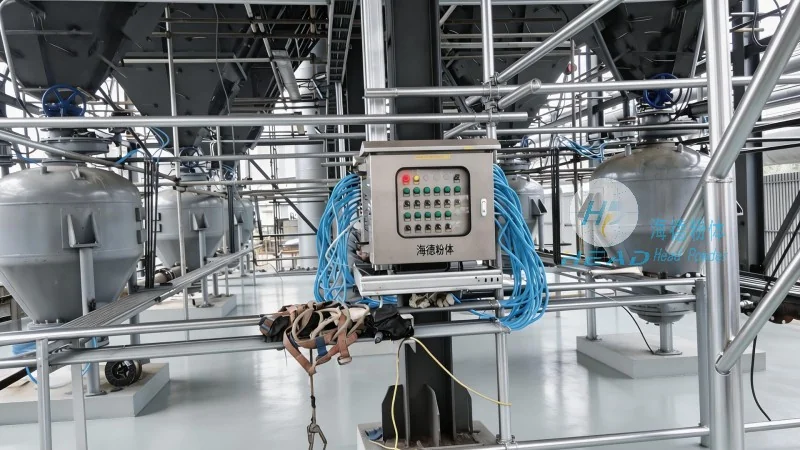
饲料物料气力输送机的工作原理主要基于流体力学。系统通过风机产生压力差,使物料与气流在管道内形成混合流,利用空气的动能和静压能将物料从进料点输送到卸料点。在整个过程中,物料悬浮在气流中,依靠气流的推力向前运动。这种输送方式不需要机械传动部件直接接触物料,从根本上减少了物料的破碎率和污染风险。对于饲料行业而言,从原料仓到粉碎机,从配料站到混合机,再到成品包装,饲料气力输送技术贯穿了整个生产流程,极大地优化了工厂的物流布局。
饲料气力输送的主要特点
相较于传统输送设备,饲料物料气力输送机在多个维度上展现出了显著的技术优势,这也是其成为饲料工厂首选输送方案的重要原因。首先,最突出的优势在于其良好的密封性。气力输送系统通常采用全封闭管道输送,物料在密闭环境中流动,充分杜绝了物料与外界空气的接触。这意味着在输送过程中,粉尘不会外泄,有效防止了粉尘爆炸的安全隐患,同时也避免了饲料原料(如谷物、豆粕等)因接触空气而氧化变质或受潮。对于饲料加工企业来说,这种全密封的输送方式是符合国家卫生标准,特别是HACCP食品安全管理体系要求的。
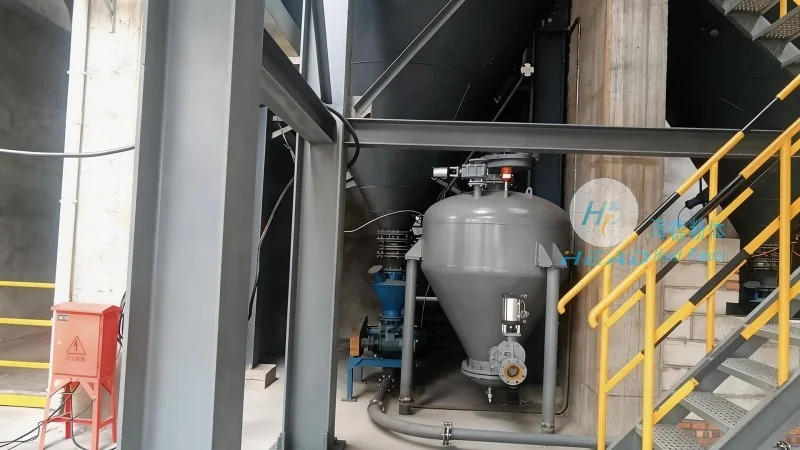
其次,气力输送机极大地节省了宝贵的生产空间。传统的输送设备往往需要占用大量的地面面积,且受地形限制较大。而气力输送系统可以将管道布置在厂房的高空、墙壁或地面以下,充分利用空间,使工厂布局更加紧凑合理。这种立体化的输送方式使得工厂在建设初期就能预留出更多的生产区域,提高了土地利用率。同时,由于没有机械传动部件暴露在外,气力输送系统的维护空间需求也相对较小,降低了厂房的维护成本。
第三,气力输送系统具有高度的灵活性和适应性。通过改变管道的走向和布局,饲料气力输送系统可以轻松实现从一点到多点的多点输送,或者从多点到一点的集中输送。系统还可以根据生产工艺的需求,在输送过程中进行物料的混合、冷却或分级处理。例如,在输送过程中引入冷却气流,可以降低刚粉碎后的物料温度,防止结块。此外,气力输送系统易于实现自动化控制,通过PLC编程,可以较为准确控制输送量、输送速度和输送时间,实现生产流程的无人化或少人化操作。
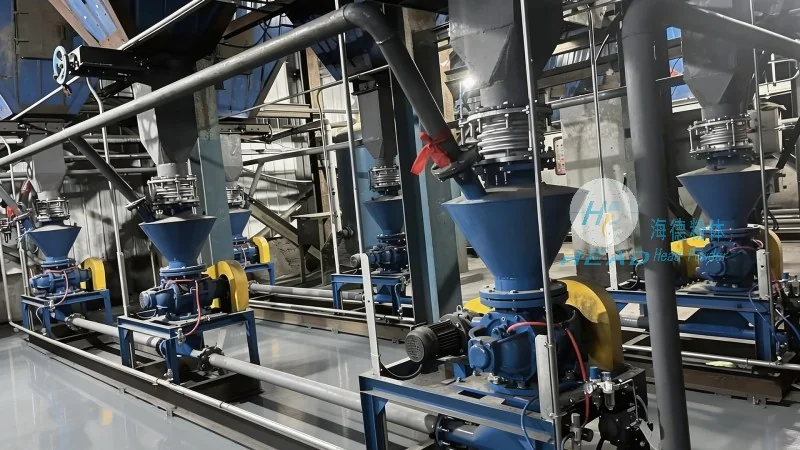
饲料气力输送系统的集成化设计
随着饲料工业向大型化、集约化方向发展,单一的输送设备已无法满足复杂的生产需求,取而代之的是功能完善的饲料气力输送系统气力输送设备。一套完整的气力输送系统不仅仅是几台输送机和管道的简单组合,而是集成了风机、除尘器、料仓、阀门、控制系统等多个子系统的高效协同工作体。在系统设计阶段,需要综合考虑物料的物理特性(如粒度、比重、流动性、湿度)、输送距离、提升高度以及工厂的工艺布局。
在系统构成上,风机是动力核心,根据输送量的需求,可以选择罗茨风机、离心风机或空气压缩机等。除尘器则负责净化排放的废气,有助于车间内的空气质量符合环保标准。料仓和分离器用于收集输送来的物料,并将其与气流分离。而阀门系统(如蝶阀、球阀、插板阀等)则是控制物料流向的关键,通过较为准确的开关动作,实现物料的按需分配。的饲料气力输送系统通常配备较好的DCS或PLC控制系统,操作人员只需在控制室即可监控整个输送过程,系统会自动根据料位信号调节风机频率,实现节能运行。
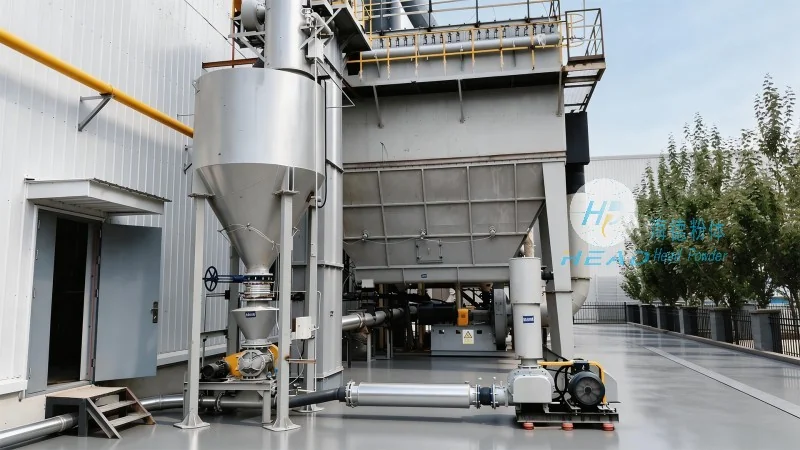
针对饲料行业的特殊需求,气力输送系统在耐磨和防堵设计上也做了大量优化。由于饲料原料中常含有硬质杂质或颗粒较大,管道和弯头容易磨损。因此,高质量的气力输送设备通常采用耐磨陶瓷、聚氨酯或特殊合金材料制造关键部件,延长设备的使用寿命。同时,系统设计会充分考虑物料的流动特性,优化管道的曲率半径,减少物料在弯头处的磨损和堵塞风险,有助于系统持续运行。
饲料气力输送系统的选型与维护
为了有助于饲料气力输送系统长期发挥较好性能,科学的选型和定期的维护保养至关重要。在选型阶段,工程师需要对输送物料的特性进行详细分析。例如,对于流动性好、粒度均匀的物料,可以选择稀相输送系统,该系统能耗较低,输送距离较远;而对于流动性差、易结块或需要减少破碎率的物料,则更适合采用密相输送系统,该系统利用高压气流推动物料形成柱塞状流动,速度慢、磨损小、能耗相对较低。