云南曲靖锂电炭黑自动投料负压输送成套项目
在锂电池材料生产过程中,炭黑等粉体原料的投料环节长期面临粉尘污染、计量不准、效率低下等挑战。云南曲靖某锂电材料企业针对其炭黑自动投料工序,引入负压输送成套系统,实现了从原料投放到生产线全流程的密闭化、自动化升级。该项目改善了传统人工投料带来的环保与效率问题,为锂电材料生产的精细化管控提供了可靠范本。
客户痛点分析
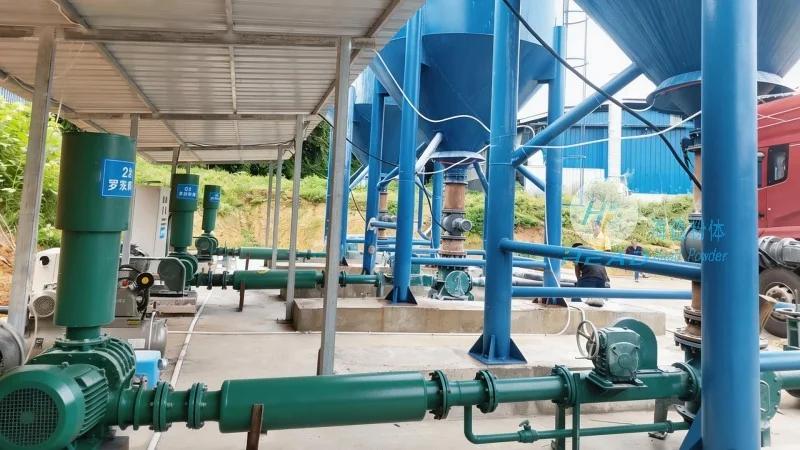
炭黑粉尘粒径细小、比重轻,在生产环境中极易扩散。原有人工拆包投料方式导致车间粉尘浓度高,不仅危害操作人员健康,而且增加除尘设备负荷与维护成本。此外,人工计量受人为因素影响大,投料精度波动明显,难以满足锂电材料对配比稳定性的严苛要求。同时,间歇式人工投料效率低,无法匹配连续化产线的节拍,限制了整体产能的释放。
解决方案与主要特点
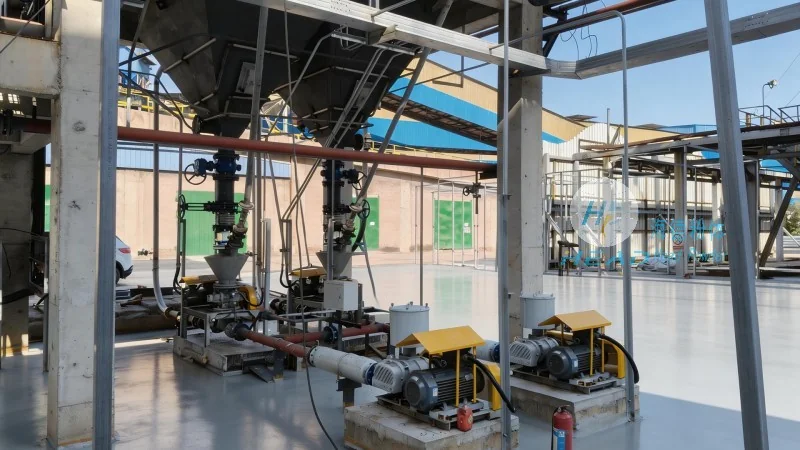
针对上述痛点,该企业采用负压气力输送系统对炭黑进行自动投料。系统由吸料仓、真空泵、管道、自动计量装置及控制单元组成,实现从原料仓到生产设备的全密闭输送。投料过程无粉尘外溢,工作环境显著改善。自动计量模块可实时反馈投料量,偏差控制在极小范围内,支持配方精度。控制系统采用PLC与上位机联动,支持远程参数设定与过程监控,有所减少人工干预,投料效率提升明显。
该成套系统还具备以下突出特点:
- 密闭负压输送:负压环境有效防止粉尘外泄,符合环保要求。
- 较为准确计量:失重式或减量式计量方式结合动态补偿算法,投料精度稳定。
- 柔性扩展:系统可适配多种规格吨袋、小袋投料站,满足不同批次需求。
- 低能耗运行:采用节能型真空源及管道优化设计,单位能耗处于行业较低水平。
目前该套设备已在云南曲靖项目现场正常运行,客户反馈投料环节粉尘浓度降低超过九成,计量误差控制在0.5%以内,单线投料能力满足设计产能要求,综合运维成本较改造前下降约三成。该项目的成功实施,为锂电材料行业粉体自动投料提供了可复制的高效方案。